消失模铸造:为什么它是改变国内精密制造的隐形推手
很多人一提铸造,第一反应就是灰头土脸的翻砂厂,黑烟滚滚,粗放得不行。对吧?其实早就不是这么回事了。现在国内精密制造领域,有一支隐形的主力军,就是消失模铸造。它悄悄改了铸造的老规矩,给好多行业降了本,提了质。
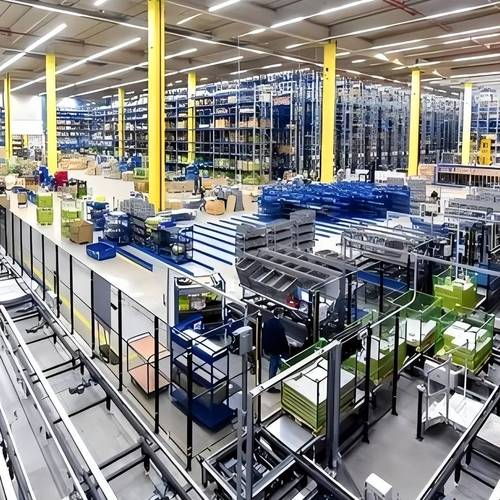
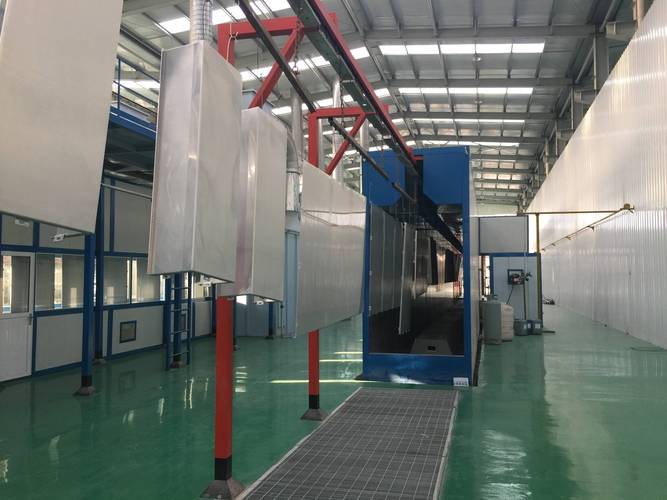
 国内汽车零部件消失模铸造生产线
我前两年跑长三角调研,认识一个做农机铸件的老板,那时候还全靠传统砂型,给上游供货,废品率稳定在8%以上,一到旺季赶货,不合格品堆得比人还高,愁得整宿整宿睡不着。前年咬咬牙转了半条消失模生产线,现在废品率直接压到1.5%以内,单铸件的材料成本降了12%,交货周期还短了三天。你说香不香?
问:是不是所有铸件都适合用消失模工艺生产?
答:当然不是。一般来说,批量大于100件,重量从几公斤到几吨的结构复杂铸件,适配性最好。如果是几件单件的大型定制铸件,开消失模的钢制模具成本划不来,还不如传统木模砂型来得灵活。
问:消失模真的比传统铸造更环保吗?好多厂说我噱头大于实际?
答:这是我被问得最多的问题,说实话,真的是。传统湿型砂铸造靠有机粘结剂固型,粉尘、VOC排放一直是硬伤,这两年环保要求提得快,多少小厂因为排放不达标限产停产。消失模用的是干砂无粘结剂,只有浇注的时候EPS模气化产生少量废气,集中收集焚烧处理后,达标率比传统工艺高太多了。我见过珠三角一个厂改造之后,环保直接从黄牌变绿牌,准入的大订单一下子多了三成。
3吨级风电轮毂消失模铸件成品
还有一个变化真的挺惊喜,就是3D打印和消失模的结合,直接把小批量定制的门槛打下来了。原来开发一个新零件,做原型要开钢模,半个月才能出模,成本几万块,试错一次心疼好久。现在小批量的话,直接3D打印EPS模,两三天就能做出来,成本才几千块,新产品开发的速度快了不是一点半点。说实话,这放在五年前,想都不敢想!
消失模铸造到底解决了传统铸造的什么痛点?
传统砂型铸造,要开模、起模、合箱,步骤多,尺寸公差天生就大,后续加工余量多,浪费材料还费时间。稍微复杂一点的内腔、异形结构,传统工艺要么做不出来,要么就得分体铸造再拼接,强度和精度都打折扣。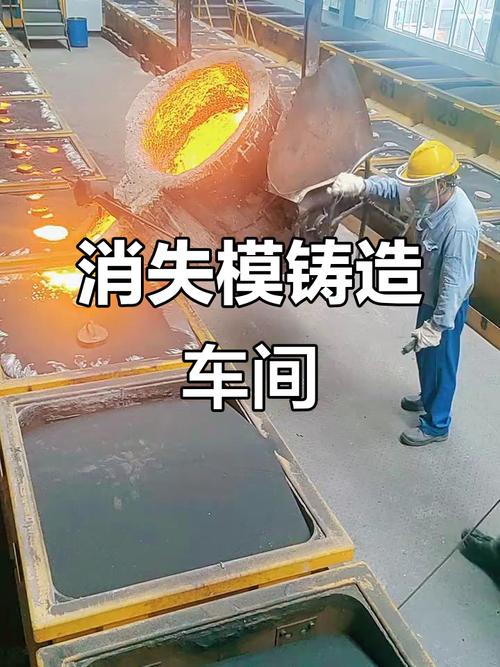 国内汽车零部件消失模铸造生产线
我前两年跑长三角调研,认识一个做农机铸件的老板,那时候还全靠传统砂型,给上游供货,废品率稳定在8%以上,一到旺季赶货,不合格品堆得比人还高,愁得整宿整宿睡不着。前年咬咬牙转了半条消失模生产线,现在废品率直接压到1.5%以内,单铸件的材料成本降了12%,交货周期还短了三天。你说香不香?
问:是不是所有铸件都适合用消失模工艺生产?
答:当然不是。一般来说,批量大于100件,重量从几公斤到几吨的结构复杂铸件,适配性最好。如果是几件单件的大型定制铸件,开消失模的钢制模具成本划不来,还不如传统木模砂型来得灵活。
问:消失模真的比传统铸造更环保吗?好多厂说我噱头大于实际?
答:这是我被问得最多的问题,说实话,真的是。传统湿型砂铸造靠有机粘结剂固型,粉尘、VOC排放一直是硬伤,这两年环保要求提得快,多少小厂因为排放不达标限产停产。消失模用的是干砂无粘结剂,只有浇注的时候EPS模气化产生少量废气,集中收集焚烧处理后,达标率比传统工艺高太多了。我见过珠三角一个厂改造之后,环保直接从黄牌变绿牌,准入的大订单一下子多了三成。
当前国内消失模铸造的最新实践有哪些新变化?
很多老行内人对消失模的印象还停留在“只能做小家电外壳、小五金铸件”,错了。现在国内风电、工程机械这些大重型装备领域,越来越多的大吨位铸件都开始转用消失模工艺。我上个月去烟台考察一个新建的铸造厂,他们刚投产一条年产2万吨的大吨位消失模生产线,做出来的3吨重风电轮毂,尺寸公差能稳定控制在CT8级,比传统砂型的精度高了两个等级,后续机加工的时间直接省了三分之一。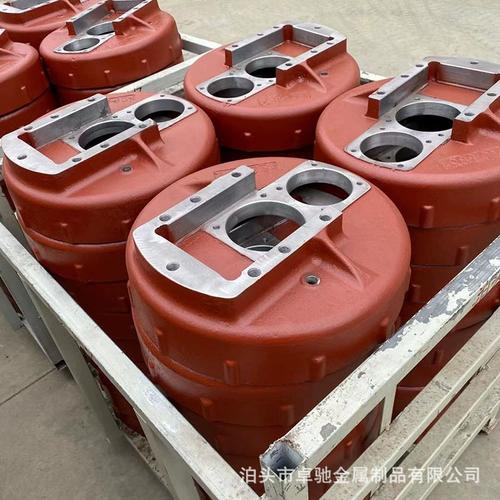 3吨级风电轮毂消失模铸件成品
还有一个变化真的挺惊喜,就是3D打印和消失模的结合,直接把小批量定制的门槛打下来了。原来开发一个新零件,做原型要开钢模,半个月才能出模,成本几万块,试错一次心疼好久。现在小批量的话,直接3D打印EPS模,两三天就能做出来,成本才几千块,新产品开发的速度快了不是一点半点。说实话,这放在五年前,想都不敢想!