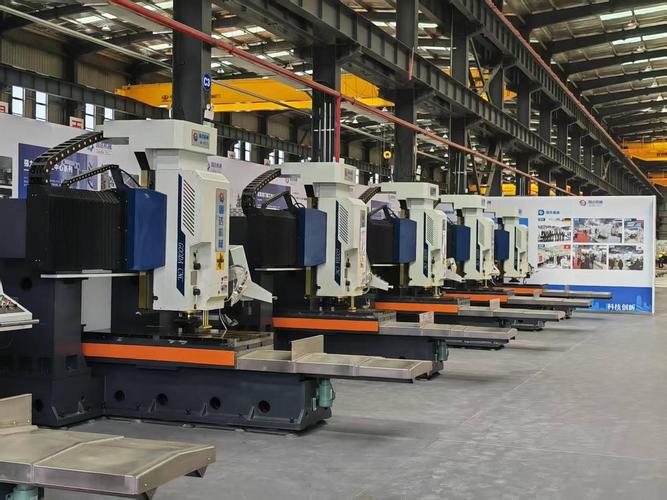
折弯:钣金加工里被低估的精度必修课
我干钣金加工快二十年,见过太多厂子,栽在折弯这一步。
下料切得准,激光割得平,最后折完,整机装不上。差个不到一毫米,整批工件全废。说出去都没人信,这么成熟的工艺,能出这种错?
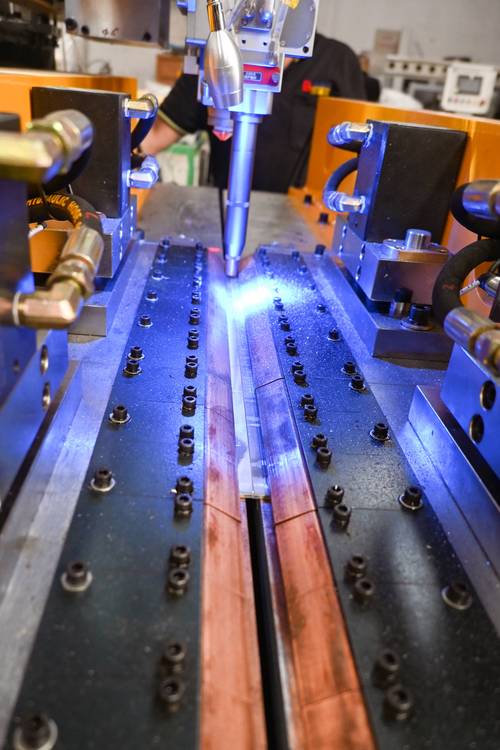
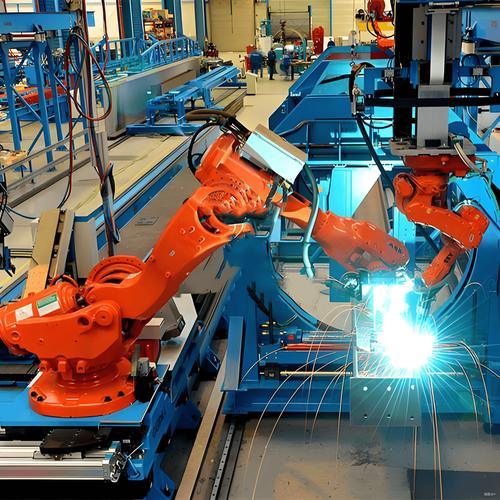
 工业钣金折弯机加工现场图
最常见的问题就是回弹。不同材料的回弹量天差地别,1mm冷轧钢折90度,可能补2度就够,3mm不锈钢要补5度,铝合金甚至要补8度以上。现在新的数控折弯机都带自动回弹补偿,但是换了新材料,还是得靠师傅调,机器学不会那点手上的感觉。
问:新手做折弯,最容易踩的坑是什么?
答:绝大多数新手都忽略了折弯余量的计算,上来就按标称尺寸下料。比如你要折一个外尺寸100mm的90度直角盒,直接把四个边都下成100mm,折完外尺寸肯定超,因为材料本身有厚度,折弯的时候中性层会向内侧偏移,必须提前扣掉对应的余量。不信你去任何一家钣金车间的废料堆转一圈,一半以上都是新手没算余量折废的工件。
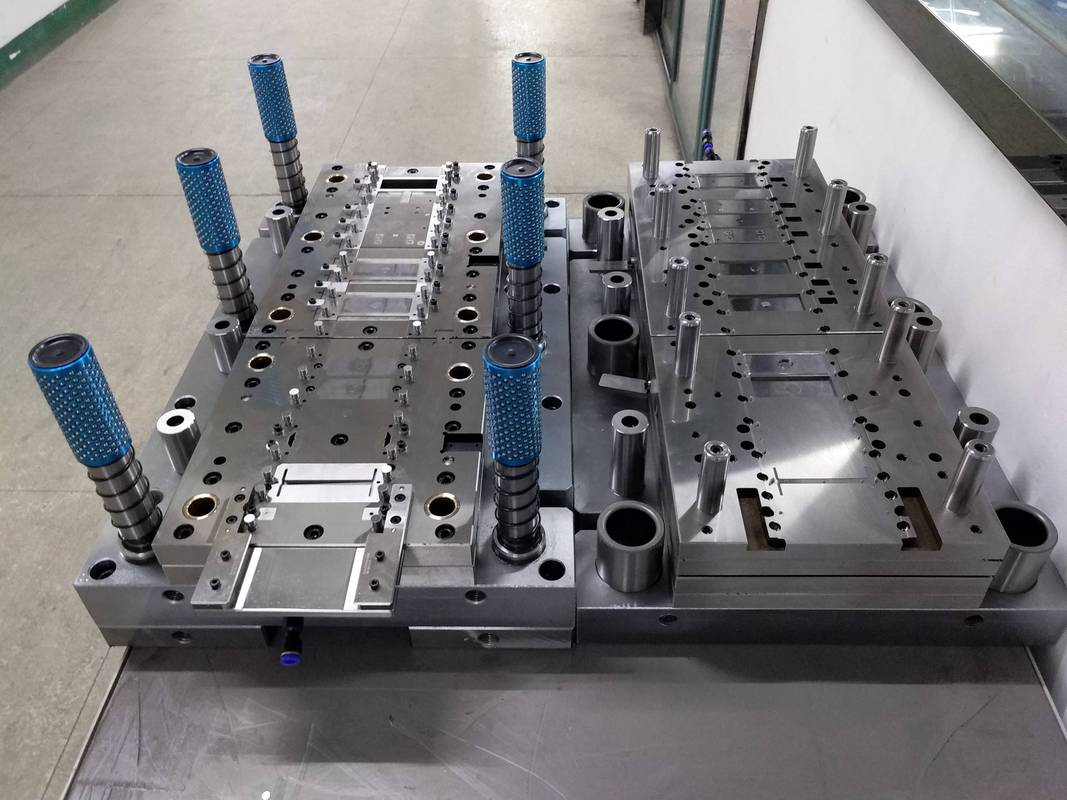
数控伺服折弯机自动换刀演示图
还有针对特殊需求的新工艺,比如无划痕折弯,现在不用手工贴保护膜了,直接用带聚氨酯涂层的上刀,折出来的不锈钢装饰板一点压痕都没有,省了后面抛光的工序。
问:小厂子买不起新的数控折弯机,怎么低成本提升折弯精度?
答:其实真不用乱花钱,记住三个核心点就行。✅ 第一,选对下模V槽,通用规则是V槽宽度选材料厚度的8-12倍,V槽太小容易压爆材料棱边,V槽太大回弹根本控不住,这个口诀干十年都不会错。✅ 第二,定期校滑块水平,很多老机器用了五六年,滑块磨得歪了自己都不知道,折出来的工件两边角度能差两三度,半年校一次,花不了半天时间,精度能提一大块。✅ 第三,给自己常用的材料建一张回弹补偿表,折多了把参数记下来,下次直接用,比每次上来瞎试省一堆废料。都是不花钱的干货,用了就知道管用。
折弯的隐形质量要求,90%的新手都忽略了
很多人干折弯,只看两件事:角度对不对,尺寸对不对。合格了就往下走,殊不知还有不少隐形坑,等成品出来才出问题。
最坑的就是折弯内应力。尤其是厚板、高强度钢折弯,折完你看着尺寸角度都对,放半个月,自己裂了,或者变形了,客户找上门你都不知道为啥。这就是折弯后应力没释放的问题。
怎么解决?大工件可以做振动去应力,小批量小工件,折完拿锤子沿着折弯线敲一遍,也能释放大部分应力,不至于放一段时间就变形。
还有一个细节,带孔的工件,孔离折弯线太近,折完孔一定会变形拉扁,这个怎么处理?经验丰富的师傅会提前在折弯线旁边冲两个小工艺槽,拉住变形,或者干脆先折弯后冲孔,就是多一步工序,但能保证孔的精度,总比出了废料强。
❗还有个细节很多人不在意:折弯的时候,材料的毛刺面朝哪?如果工件外表面要求无划痕,毛刺一定要朝下,放在下模V槽那一侧,折完外表面光滑,不会被毛刺压出印子,省了多少打磨的功夫。
干这行这么久,我越来越觉得,折弯就是钣金的脸面。你下料切得歪一点,后续能修,折弯折不好,整个工件就废了。哪怕现在自动化越来越普及,老技师手上那点经验,还是没法完全被机器替代。
下次你路过钣金车间,不妨多停两分钟看看折弯机,那一起一落之间,藏着多少制造业的老手艺,也藏着新设备的新玩法。
为什么说折弯是钣金精度的第一道坎?
很多入行不久的师傅提起折弯,第一反应就是“不就是把钢板按角度压弯吗?能有什么技术含量?” 错了。 折弯不是简单的塑性变形,你得算材料回弹,算中性层偏移,算折弯余量,哪一步错了,结果就错了。我见过不少精度做到0.1mm的激光下料,折完整体尺寸偏差超过1mm,根源就是一开始没算对参数。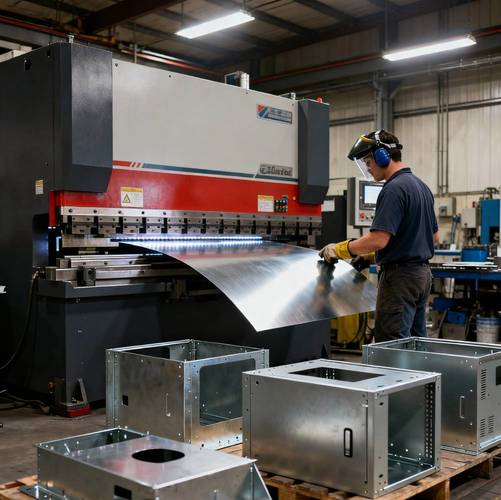 工业钣金折弯机加工现场图
最常见的问题就是回弹。不同材料的回弹量天差地别,1mm冷轧钢折90度,可能补2度就够,3mm不锈钢要补5度,铝合金甚至要补8度以上。现在新的数控折弯机都带自动回弹补偿,但是换了新材料,还是得靠师傅调,机器学不会那点手上的感觉。
问:新手做折弯,最容易踩的坑是什么?
答:绝大多数新手都忽略了折弯余量的计算,上来就按标称尺寸下料。比如你要折一个外尺寸100mm的90度直角盒,直接把四个边都下成100mm,折完外尺寸肯定超,因为材料本身有厚度,折弯的时候中性层会向内侧偏移,必须提前扣掉对应的余量。不信你去任何一家钣金车间的废料堆转一圈,一半以上都是新手没算余量折废的工件。
当下主流折弯技术,都更新到哪一步了?
说实话,这十年折弯技术的变化,比之前三十年都大。早十年,厂里还是普通液压折弯机当家,换一次刀要拧十几分钟螺丝,调一次角度试个三五件废料都是常事。 现在呢?伺服折弯机早就普及了,头部厂子都用上带机器视觉的全自动折弯中心了。你把三维工件模型导进去,机器自动算回弹参数,自动选刀调刀,甚至自动上下料,一件产品从下料到折完,不用人碰。精度能稳定控制在0.05mm以内,太香了。 不过话说回来,中小厂子还是以常规数控折弯机为主,毕竟一台全自动折弯中心大几十万上百万,不是谁都能说换就换的。好在现在也有很多低成本的升级方案,比如快换刀组,几百上千块就能改,换刀时间从十几分钟缩到一分钟,效率提一大截。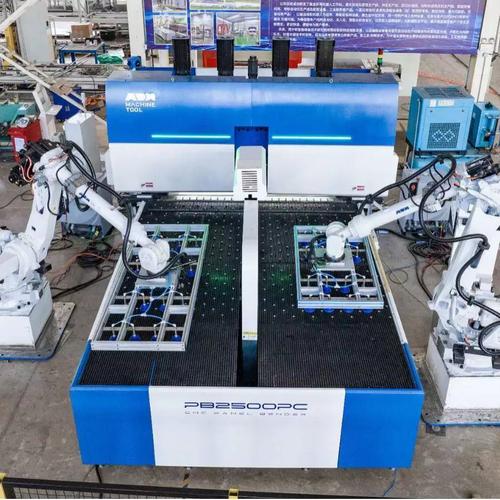 数控伺服折弯机自动换刀演示图
还有针对特殊需求的新工艺,比如无划痕折弯,现在不用手工贴保护膜了,直接用带聚氨酯涂层的上刀,折出来的不锈钢装饰板一点压痕都没有,省了后面抛光的工序。
问:小厂子买不起新的数控折弯机,怎么低成本提升折弯精度?
答:其实真不用乱花钱,记住三个核心点就行。✅ 第一,选对下模V槽,通用规则是V槽宽度选材料厚度的8-12倍,V槽太小容易压爆材料棱边,V槽太大回弹根本控不住,这个口诀干十年都不会错。✅ 第二,定期校滑块水平,很多老机器用了五六年,滑块磨得歪了自己都不知道,折出来的工件两边角度能差两三度,半年校一次,花不了半天时间,精度能提一大块。✅ 第三,给自己常用的材料建一张回弹补偿表,折多了把参数记下来,下次直接用,比每次上来瞎试省一堆废料。都是不花钱的干货,用了就知道管用。
折弯的隐形质量要求,90%的新手都忽略了
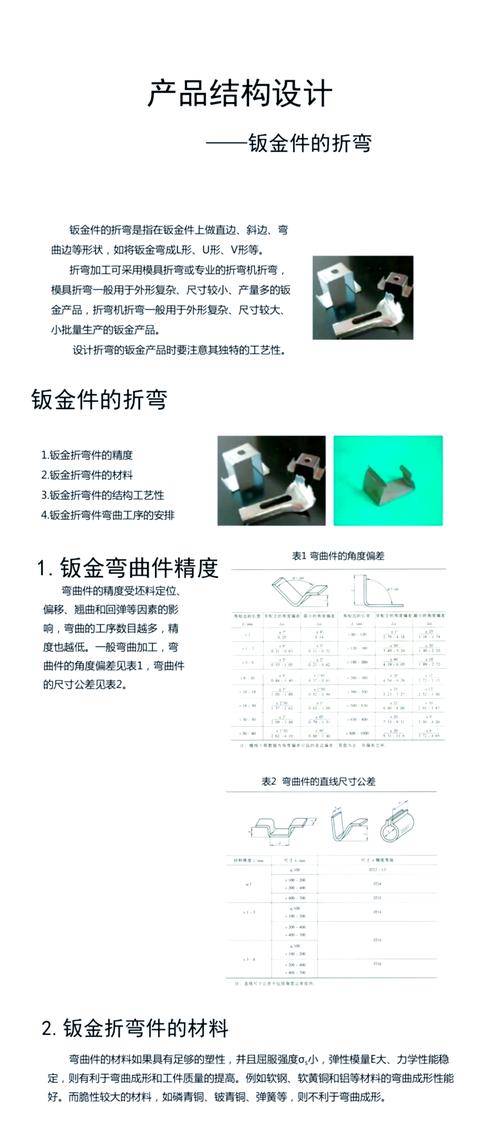 折弯的隐形质量要求,90%的新手都忽略了
很多人干折弯,只看两件事:角度对不对,尺寸对不对。合格了就往下走,殊不知还有不少隐形坑,等成品出来才出问题。
最坑的就是折弯内应力。尤其是厚板、高强度钢折弯,折完你看着尺寸角度都对,放半个月,自己裂了,或者变形了,客户找上门你都不知道为啥。这就是折弯后应力没释放的问题。
怎么解决?大工件可以做振动去应力,小批量小工件,折完拿锤子沿着折弯线敲一遍,也能释放大部分应力,不至于放一段时间就变形。
还有一个细节,带孔的工件,孔离折弯线太近,折完孔一定会变形拉扁,这个怎么处理?经验丰富的师傅会提前在折弯线旁边冲两个小工艺槽,拉住变形,或者干脆先折弯后冲孔,就是多一步工序,但能保证孔的精度,总比出了废料强。
❗还有个细节很多人不在意:折弯的时候,材料的毛刺面朝哪?如果工件外表面要求无划痕,毛刺一定要朝下,放在下模V槽那一侧,折完外表面光滑,不会被毛刺压出印子,省了多少打磨的功夫。
干这行这么久,我越来越觉得,折弯就是钣金的脸面。你下料切得歪一点,后续能修,折弯折不好,整个工件就废了。哪怕现在自动化越来越普及,老技师手上那点经验,还是没法完全被机器替代。
下次你路过钣金车间,不妨多停两分钟看看折弯机,那一起一落之间,藏着多少制造业的老手艺,也藏着新设备的新玩法。