钣金加工避坑:很多工厂都踩过的那些隐形陷阱
干工业这行快二十年,天天跟金属打交道,见得最多翻船的领域,就是钣金。
好好的一张单子,报价、交期全都谈妥,最后栽在一个没人注意的小细节上,整批返工,亏得底掉。说出来你可能不信,八成的钣金出问题,都不是什么大技术问题,都是懒得抠细节作的。
别拿钣金下料不当回事,这步错了后面全白干
现在钣金下料主流是激光切割,精度高速度快,取代了早年间的数控冲、线切割。但哪怕是上百万的进口激光切割机,照样切出烂活,为什么?
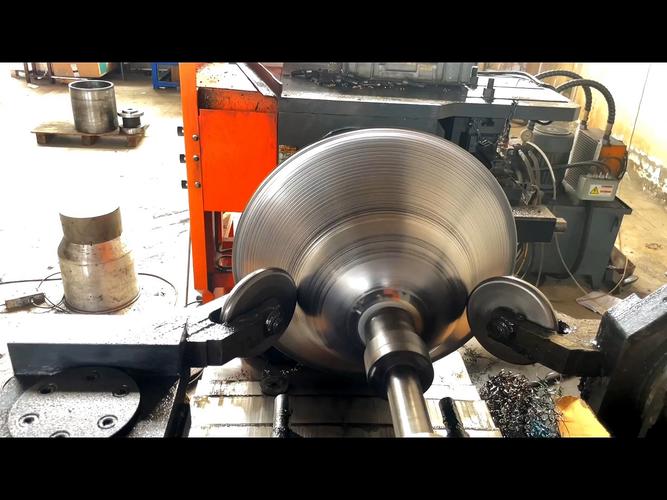
很多小厂为了省电费,敢让切割机满负荷连转三天三夜不保养,聚焦镜片脏了都不擦,切出来的截面全是挂渣,毛刺硬得能刮掉一层皮。后面去毛刺工序省个几十块,到了焊接的时候缝对不上,喷完漆一眼就能看见凹凸,客户不退你货退谁的?
 钣金激光下料良品不良品精度对比实拍
还有更隐形的坑,你防都防不住。
问:钣金下料除了设备问题,还有哪些常见的误差来源?
答:绝大多数人会忽略板材内应力。尤其是放了大半年的库存热轧钢板,或者切割大尺寸薄板,切完当时量尺寸没问题,放两三天自己就弯了,等你折完焊完发现翘曲,整个工件直接废了。
问:中小厂有没有低成本控制应力变形的方法?
答:当然有。高精度要求的活,下料的时候多留1-2mm的余量,切完把料堆在通风的地方放两三天,让应力自然释放,之后再做二次精加工切到成品尺寸。花不了几个钱,比买几十万的应力消除设备划算多了,我们一直这么用。
说实话,现在原材料涨成这样,浪费一张板就是大几百,提前防着比什么都强。
钣金折弯:老师傅都容易翻车的隐形误差
很多人觉得折弯不就是算个展开尺寸,按参数调完压就行?错咯。
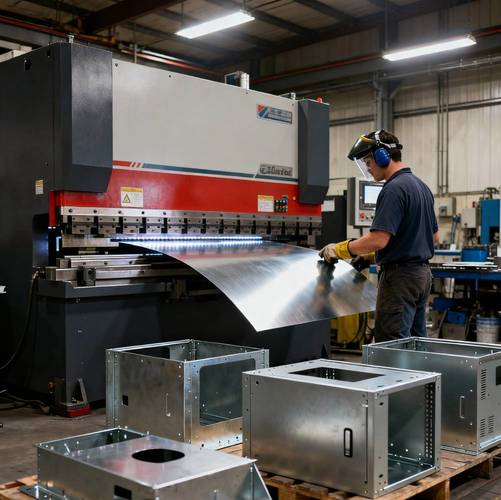
同样是1.5mm厚的冷轧板,不同钢厂出的料,屈服强度不一样,折弯反弹率能差出去2度以上。你用同一个参数折,出来的角度要么大了要么小了,装配件的时候孔对不上,全白做。还有的厂图省事,一个V槽通吃所有厚度的料,折厚板用小V槽,压力太大把刀都崩了,折薄板用大V槽,R角大得离谱,做外观件根本没法看。
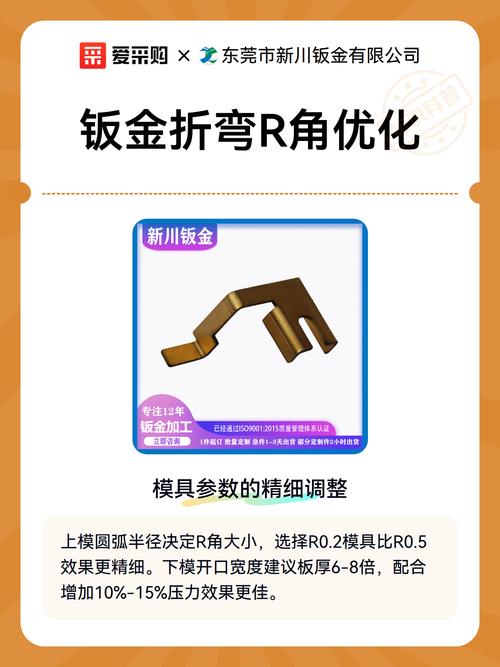 钣金折弯不同R角效果对比实拍图
现在新出的折弯机都带什么挠度自动补偿,功能是好功能,但是很多老工人嫌麻烦,不爱开,还是靠自己经验试折,折一块调一次,既浪费料又慢,精度还不稳。
不过话说回来,哪怕设备再好,也得有人盯。我上个月见一个厂,买了两百万的进口折弯机,出来的活角度差了一度,找来找去发现是工人换刀的时候没装正,差了一个毫米,整批二十多件活全废了。你说冤不冤?
❗这里给大家提个醒:做批量钣金折弯,第一件必须全尺寸检,确认没问题再开干,别嫌麻烦,不然亏得更多。
钣金表面处理:最影响客户体验的最后一步
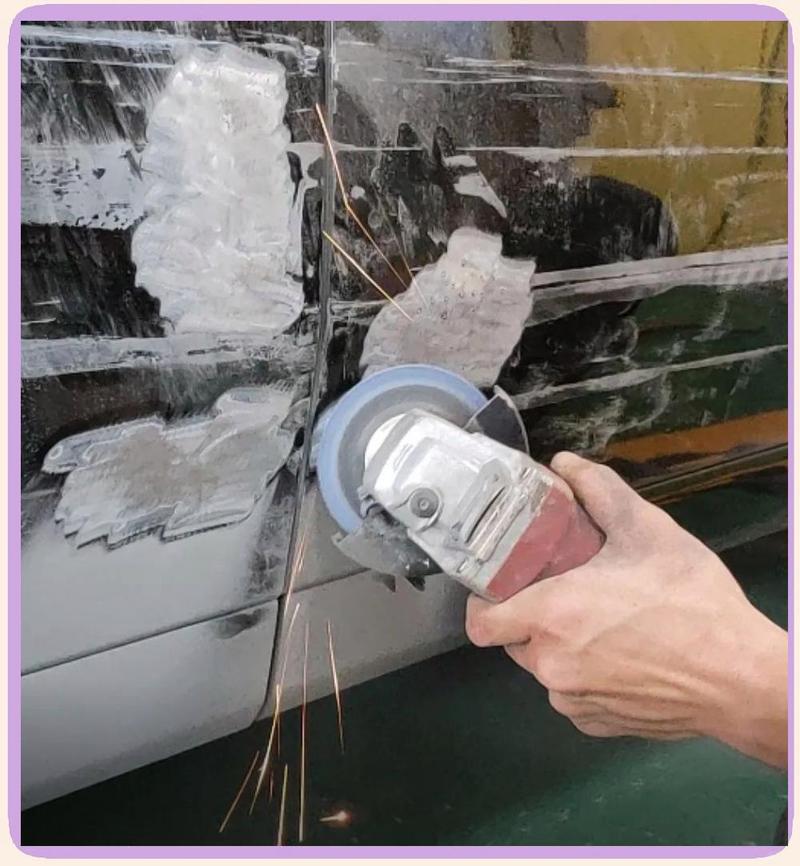 钣金表面处理:最影响客户体验的最后一步
前面下料折弯全对,最后表面处理翻船,这种事我见得太多了。
最常见的就是掉漆、色差。喷粉之前前处理偷懒,除锈除油没做干净,喷完粉当时看不出来,放出去半年就一块一块掉,客户找回来你怎么办?还有色差,同一批货,你用了两批不同批次的粉,喷出来颜色差一个度,放在一起一眼就能看出来,高端客户直接给你拒收。
💡现在做外贸单的老板注意了,欧盟最新的RoHS 2.0标准对钣金表面处理的重金属含量卡得特别严,你买粉的时候一定要找正规厂家要检测报告,别图便宜买那种三无粉,货到港口被退回来,运费加关税加货值,几十万打水漂。
最近两年还有个新趋势,很多做消费电子外壳、工业设备外观的客户,喜欢做钣金激光纹理蚀刻,不用喷粉喷漆,直接在钣金表面刻出磨砂、拉丝甚至纹理图案,耐磨不掉色,还环保,高端单利润特别高。就是对设备精度要求高,小厂做不了,能接的活都不便宜。
其实干钣金这行,说穿了就是拼细节。你多抠一个细节,就少踩一个坑,客户就愿意给你下一单。那些上来就拼价格,什么工序都敢省的厂,活不了多久就没了,市场从来都是这样,对吧?