压铸:工业制造里的隐形顶流,聊聊当前行业的真实变化
你逛车展摸过新势力的一体化铝合金车身吧?那大构件就是压铸出来的。很多人只听过这个概念,根本不知道压铸这行水有多深,坑有多少。对吧?
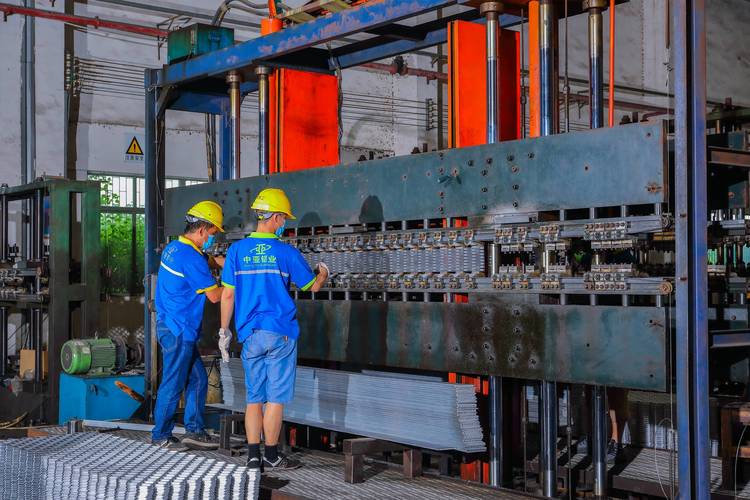
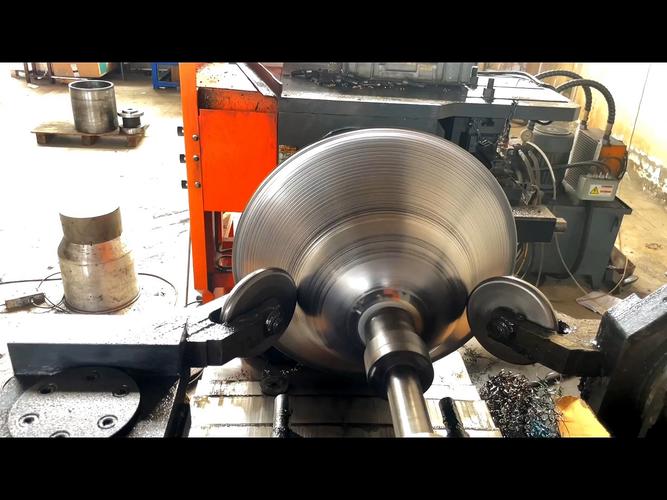
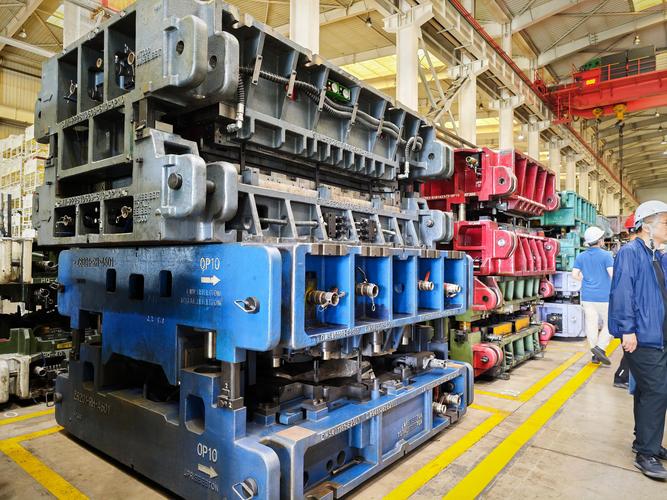
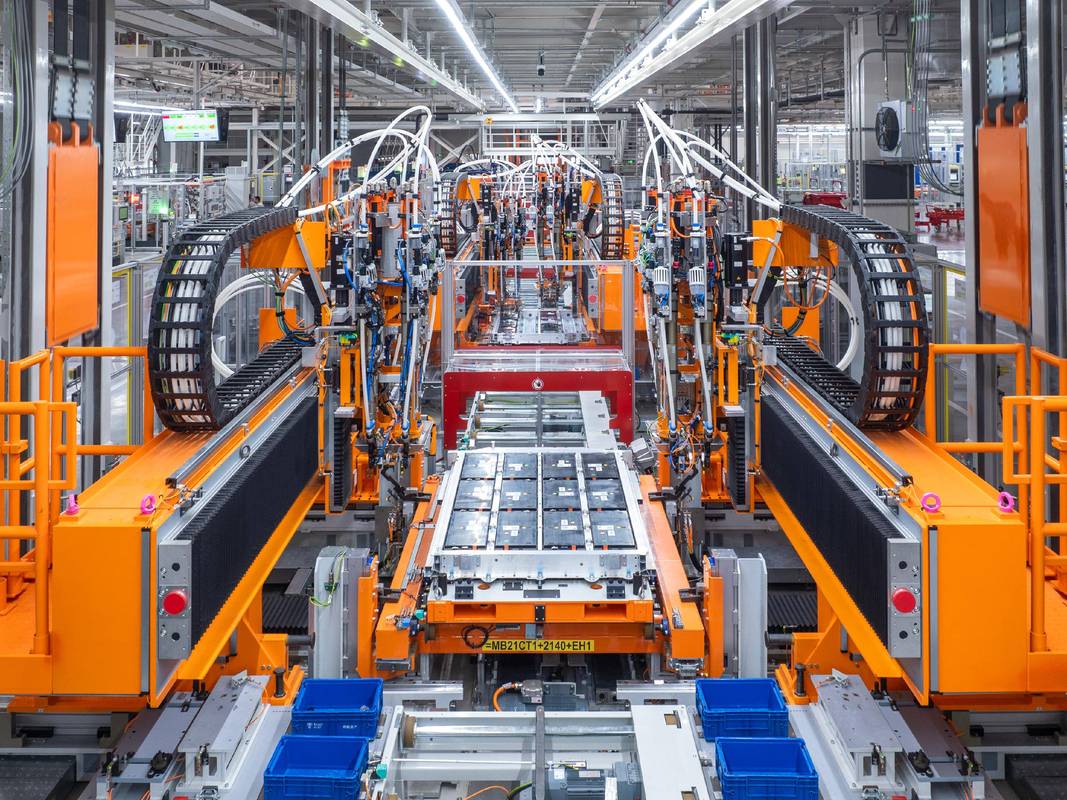
 工厂车间大型一体化压铸机作业图
不过话说回来,大吨位压机不是没用,是用对地方才行,做两米以上的一体化后底板,确实需要大吨位,小吨位压不动。但如果做指甲盖大的连接器插芯,或者几十厘米的电池包结构件,3000吨压机完全够用,成本还低一大截。
说实话,我上个月跑了广东东莞的一家压铸厂,人家给头部新能源车企供小型电池结构件,用3500吨的压机,良品率稳定在98%,赚的比那些砸钱上万吨压机的新厂还多。
压铸的核心从来不是吨位,是模具精度、过程温控、压铸工艺参数的匹配。做新能源汽车的电池包外壳,要求气密性能达到IP67,哪怕模具上差0.01毫米,浇口位置不对,出来的件就有气孔,直接报废,整批订单打水漂。
问:现在真空压铸和普通压铸到底差在哪?普通厂要不要跟风换真空?
答:差在含气量。普通压铸就是开放式压射,型腔里的空气排不出去,很容易卷入形成气孔,只能做要求低的五金件。真空压铸是压射前先把型腔里抽成真空,空气少了,气孔率能降一半以上,现在做汽车件基本都用真空工艺。要不要换?看你接什么单,要是做普通民用五金,没必要加这套,增加成本。要是接汽车、储能的订单,没有真空压铸,客户根本看都不看你的厂。
半固态压铸现在是行业新风口,很多人吹它能替代传统压铸。其实也不是神,就是把铝合金改成半熔融的浆状再压,含气量更低,构件强度能提10%以上,做厚壁件效果特别好。但它对温度控制、进料速度的要求高到离谱,模具损耗比传统压铸快20%,成本上去了,小厂真玩不起。
压铸厂开模后取出成品铝合金压铸件现场图
说实话,现在铝价涨得忽上忽下,压铸厂本来利润就薄,大多也就5-8个点的净利润,一批件报废,整月白干。我见过开了二十年的老压铸厂老板,因为一批新能源车的结构件出了批量气孔,赔了客户两百万,头发半个月白了一圈。太惨了。
还有招工难,年轻人不愿意进压铸车间,又热又吵,现在车间里的老师傅大多四十多,再过十年退休,年轻技工接不上,也是很多厂头疼的事。
2024年压铸行业的新机会,藏在细分赛道里
很多人说压铸是夕阳行业,我真不服。现在新能源、储能、人形机器人,哪个离得开压铸?只要下游在发展,压铸就永远有饭吃,只不过原来赚粗加工快钱的日子,一去不复返了。现在要赚的,是技术钱,是精细化管理的钱。
💡 别盯着整车厂的一体化大订单挤破头,很多细分小赛道的利润反而更稳。我接触到的不少厂,早就转去做储能了:储能变流器的铝合金外壳、储能PACK的结构件,现在都用压铸代替钣金,散热好、强度高,量还特别大,利润比传统五金件高一倍都不止。
✅ 东莞有个原来做汽车门把手压铸的老厂,三年前转做储能结构件,现在产能翻了三倍,利润比原来翻了五倍,小日子过得比很多上了大压机的新厂舒服多了。
还有人形机器人的关节结构件,现在很多原型件都是用压铸做的,批量起来之后,这块的需求只会涨不会跌。还有两轮电动车的电机壳、智能家居的轻量化铝合金构件,需求一直稳涨。
❗ 但也要提醒一句,不管进什么新赛道,压铸的基本功不能丢。模具怎么保养、浇口怎么开、不同铝料的参数怎么调,这些东西花多少钱都买不来,是靠几十年一笔一笔报废件堆出来的核心竞争力。
你去车间走一圈,摸一摸刚从模具里取出来的压铸件,带着铝液刚冷却的温度,表面泛着均匀的金属光泽,没有气孔没有瑕疵,那就是实打实的制造。没有那么多流量概念炒来炒去,做好每一件件,就是压铸这行的立身之本。
什么才是现在主流的高端压铸,不是越大就越好
很多人被一体化压铸的流量营销洗了脑,张嘴就是6000吨、9000吨。好像吨位不够,就不配叫高端压铸!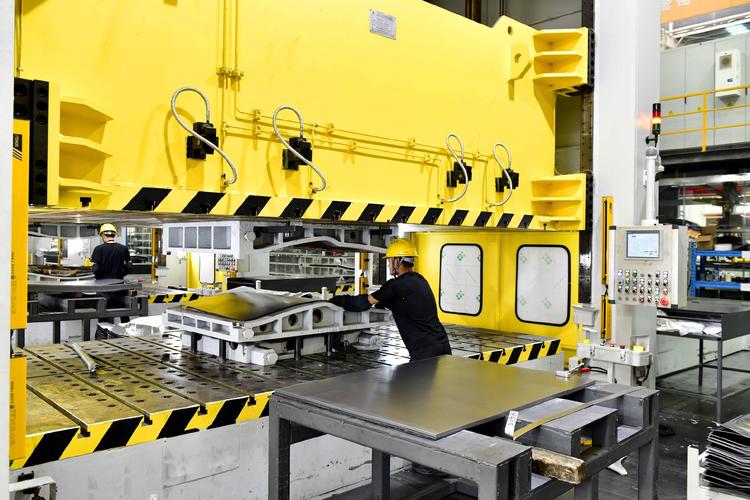 工厂车间大型一体化压铸机作业图
不过话说回来,大吨位压机不是没用,是用对地方才行,做两米以上的一体化后底板,确实需要大吨位,小吨位压不动。但如果做指甲盖大的连接器插芯,或者几十厘米的电池包结构件,3000吨压机完全够用,成本还低一大截。
说实话,我上个月跑了广东东莞的一家压铸厂,人家给头部新能源车企供小型电池结构件,用3500吨的压机,良品率稳定在98%,赚的比那些砸钱上万吨压机的新厂还多。
压铸的核心从来不是吨位,是模具精度、过程温控、压铸工艺参数的匹配。做新能源汽车的电池包外壳,要求气密性能达到IP67,哪怕模具上差0.01毫米,浇口位置不对,出来的件就有气孔,直接报废,整批订单打水漂。
问:现在真空压铸和普通压铸到底差在哪?普通厂要不要跟风换真空?
答:差在含气量。普通压铸就是开放式压射,型腔里的空气排不出去,很容易卷入形成气孔,只能做要求低的五金件。真空压铸是压射前先把型腔里抽成真空,空气少了,气孔率能降一半以上,现在做汽车件基本都用真空工艺。要不要换?看你接什么单,要是做普通民用五金,没必要加这套,增加成本。要是接汽车、储能的订单,没有真空压铸,客户根本看都不看你的厂。
半固态压铸现在是行业新风口,很多人吹它能替代传统压铸。其实也不是神,就是把铝合金改成半熔融的浆状再压,含气量更低,构件强度能提10%以上,做厚壁件效果特别好。但它对温度控制、进料速度的要求高到离谱,模具损耗比传统压铸快20%,成本上去了,小厂真玩不起。
现在压铸行业挠破头的共性痛点
第一个绕不开的就是良品率。气孔、疏松,做复杂压铸件的老板,哪个没被这个问题坑过?哪怕工艺再成熟,批量生产的时候,铝水成分稍微变一点,模具温度波动个十几度,出来的件就可能出问题。 第二个就是模具成本。一副高端压铸模具,进口的要大几百万,国产顶尖的也要上百万,寿命一般也就十几万模,磨耗到公差了就得修,修不好直接换。现在新能源车改款快得离谱,有时候模具刚磨顺了,产品更新换代,直接废掉,几百万打了水漂。 问:压铸件出来之后必须要做后处理吗?有没有办法一次成型直接用? 答:完全看产品要求。如果是普通的门锁把手、家具五金件,去完飞边打磨一下就能出厂。如果是汽车结构件、储能箱体或者航空构件,必须做抛丸、CNC精修,还要做渗透探伤或者X光检测排缺陷。现在行业确实在推近净成形压铸,就是一次成型少切削,能省30%以上的加工成本,但对模具精度和工艺稳定性要求太高,目前只有少数高端量产件能用。 压铸厂开模后取出成品铝合金压铸件现场图
说实话,现在铝价涨得忽上忽下,压铸厂本来利润就薄,大多也就5-8个点的净利润,一批件报废,整月白干。我见过开了二十年的老压铸厂老板,因为一批新能源车的结构件出了批量气孔,赔了客户两百万,头发半个月白了一圈。太惨了。
还有招工难,年轻人不愿意进压铸车间,又热又吵,现在车间里的老师傅大多四十多,再过十年退休,年轻技工接不上,也是很多厂头疼的事。
2024年压铸行业的新机会,藏在细分赛道里
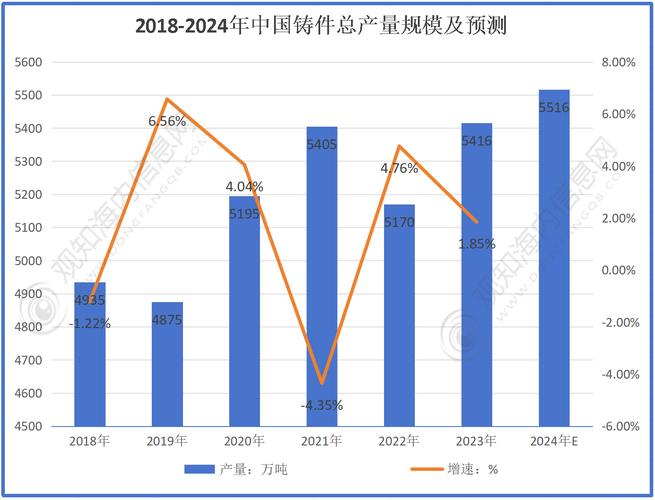 2024年压铸行业的新机会,藏在细分赛道里
很多人说压铸是夕阳行业,我真不服。现在新能源、储能、人形机器人,哪个离得开压铸?只要下游在发展,压铸就永远有饭吃,只不过原来赚粗加工快钱的日子,一去不复返了。现在要赚的,是技术钱,是精细化管理的钱。
💡 别盯着整车厂的一体化大订单挤破头,很多细分小赛道的利润反而更稳。我接触到的不少厂,早就转去做储能了:储能变流器的铝合金外壳、储能PACK的结构件,现在都用压铸代替钣金,散热好、强度高,量还特别大,利润比传统五金件高一倍都不止。
✅ 东莞有个原来做汽车门把手压铸的老厂,三年前转做储能结构件,现在产能翻了三倍,利润比原来翻了五倍,小日子过得比很多上了大压机的新厂舒服多了。
还有人形机器人的关节结构件,现在很多原型件都是用压铸做的,批量起来之后,这块的需求只会涨不会跌。还有两轮电动车的电机壳、智能家居的轻量化铝合金构件,需求一直稳涨。
❗ 但也要提醒一句,不管进什么新赛道,压铸的基本功不能丢。模具怎么保养、浇口怎么开、不同铝料的参数怎么调,这些东西花多少钱都买不来,是靠几十年一笔一笔报废件堆出来的核心竞争力。
你去车间走一圈,摸一摸刚从模具里取出来的压铸件,带着铝液刚冷却的温度,表面泛着均匀的金属光泽,没有气孔没有瑕疵,那就是实打实的制造。没有那么多流量概念炒来炒去,做好每一件件,就是压铸这行的立身之本。