挤出成型:工业塑料加工的核心底层工艺拆解
干了二十年塑料加工,我见过太多新人上来就盯着注塑、3D打印这些时髦工艺,转头就把挤出扔一边。
从给南水北调做的超大直径输水管,到新能源汽车电池包的绝缘密封片,再到建筑外立面的塑钢型材,90%你日常见得到想不到的塑料制品,全是挤出来的。
这活儿看起来粗,实则对精度、稳定性的要求,一点不比精密加工低。
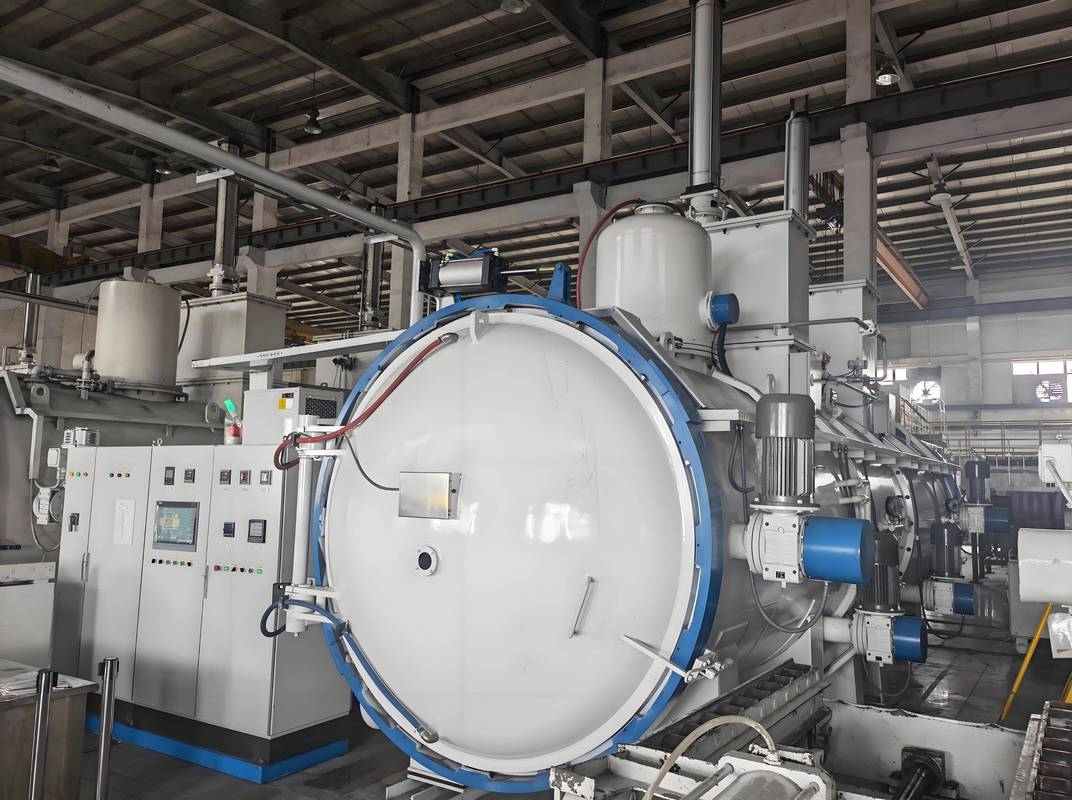
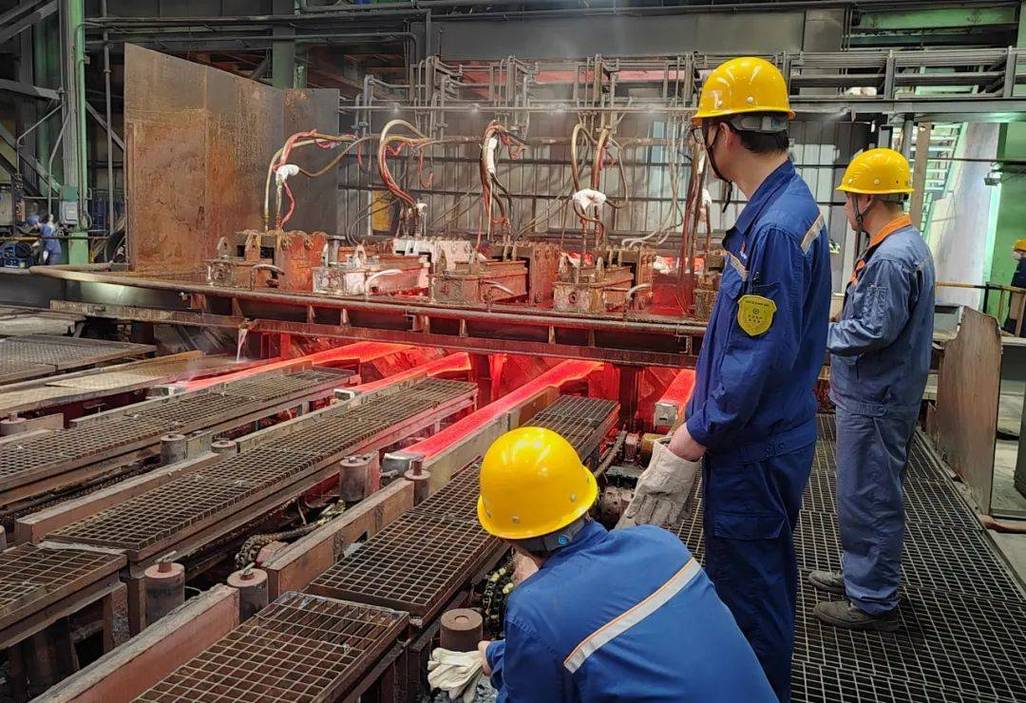
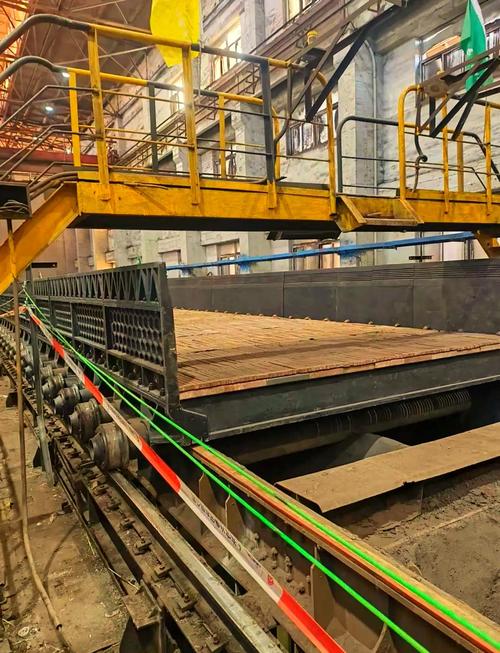
 工业大型塑料挤出生产线车间实拍
说实话,很多行外人都分不清这里头的差别,我刚好碰到过采购来问,直接放问答:
问:挤出不就是挤塑料吗?工业级和实验级能差多少?
答:差了整整一个量级。实验室做试样的小挤出,螺杆直径大多三四十毫米,一次出几米样条就停机,测测性能就完了。工业级挤出,要满足量产需求,得连续七十二小时不停车,大口径挤管材的螺杆直径能到600毫米,一天能出几十吨成品,对螺杆扭矩、机头温控、压力稳定性的要求,根本不是小设备能比的。
尤其是最近几年新能源行业爆火,光伏封装的EVA胶膜、动力电池的绝缘片,全靠高精度挤出撑着,厚度差0.1毫米,整批货直接报废,容不得半分差池。
新能源汽车电池包挤出绝缘片成品展示
刚好也碰到很多人问过一个问题,直接放这:
问:现在3D打印这么火,很多塑料件都能3D打印做,会不会把挤出工艺淘汰?
答:怎么可能,两者根本不是一个赛道的。3D打印擅长小批量定制样件、复杂结构件,挤出擅长大批量连续生产标准化型材,完全互补。举个最有意思的例子,现在大部分FDM 3D打印的耗材丝,本身就是挤出工艺做出来的,没有挤出,你3D打印连原材料都没有,对吧?
而且就算是量产领域,现在挤出反而越来越吃香,新能源汽车降本潮里,很多原来用冲压、注塑的零件,现在都改成挤出成型了,效率翻三倍,成本直接砍一半,这两年国内挤出设备的销量涨得离谱,就是这个原因。
做挤出生产,最容易踩的几个坑
干了这么多年,见过太多新厂买了大几百万的设备,还天天出次品,大多都是踩了这些常识性的坑:
❗ 温控精度不够。很多小厂买便宜设备,机头不同位置的温差能到五六度,挤出来的型材要么翘曲,要么厚度不均,做透明PC片材的话,差两度就出晶点,整批货直接废。现在高端线都带分区控温,温差控制在一度以内,贵是贵点,废品率降下来其实更划算。
✅ 螺杆选型错了。很多新手买设备只看价格,不知道挤不同料要用不同螺杆:混改性填充料就得用剪切强的双螺杆,挤纯塑料管材型材用单螺杆就足够,乱选型要么原料混不均匀,要么剪切太强把塑料剪降解了,出来的产品发脆一折就断。
💡 牵引速度和挤出速度不匹配。挤出是连续工艺,挤出量和牵引速度只要差百分之一,厚度公差就超了,现在新能源、医疗领域的订单公差要求大多在千分之五,稍微调不好就不合格。不过话说回来,现在新出的挤出线都加了激光在线测厚系统,实时测厚自动调牵引速度,比人工调准太多,废品率能降八成左右,新厂真的可以考虑加配。
真的,你去任何一个塑胶工业园区转一圈,哪个厂没有个一两台挤出机?看起来平平无奇的工艺,其实撑起来了整个工业塑料制品的半壁江山。
这里头的学问,真的够做一辈子琢磨。
什么才是真正的工业级挤出
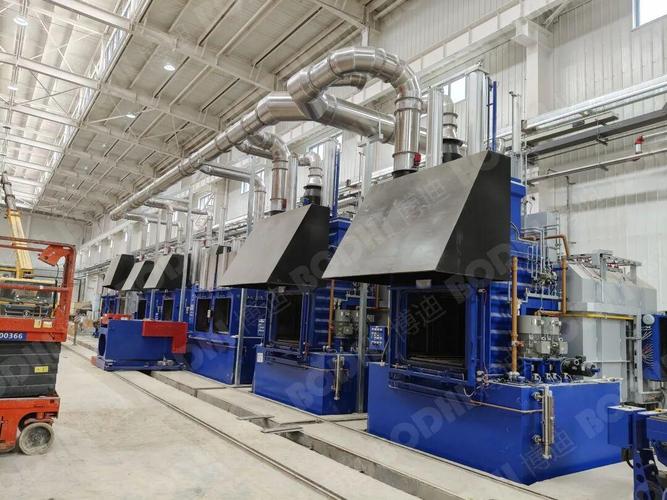
挤出的核心原理说起来简单:加热把塑料原料熔融,靠螺杆压力把熔融料连续挤过预设形状的口模,再经过冷却定形、牵引裁切,就得到了成品。 和实验室做试样的小挤出机比,工业级挤出完全是两个物种。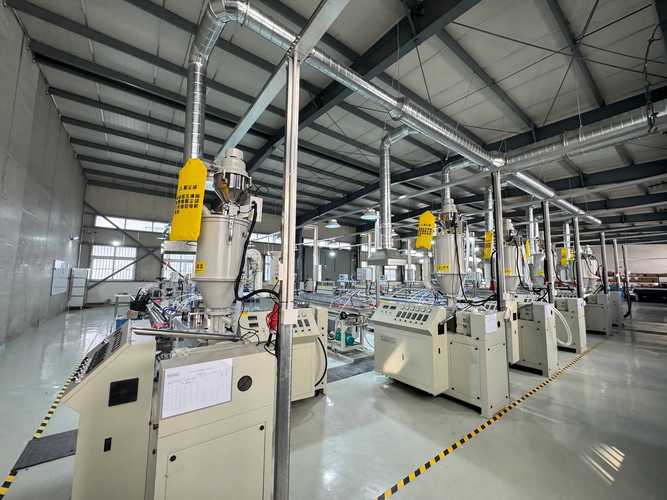 工业大型塑料挤出生产线车间实拍
说实话,很多行外人都分不清这里头的差别,我刚好碰到过采购来问,直接放问答:
问:挤出不就是挤塑料吗?工业级和实验级能差多少?
答:差了整整一个量级。实验室做试样的小挤出,螺杆直径大多三四十毫米,一次出几米样条就停机,测测性能就完了。工业级挤出,要满足量产需求,得连续七十二小时不停车,大口径挤管材的螺杆直径能到600毫米,一天能出几十吨成品,对螺杆扭矩、机头温控、压力稳定性的要求,根本不是小设备能比的。
尤其是最近几年新能源行业爆火,光伏封装的EVA胶膜、动力电池的绝缘片,全靠高精度挤出撑着,厚度差0.1毫米,整批货直接报废,容不得半分差池。
现在挤出工艺都玩出了哪些新花样
别抱着老观念觉得挤出就是做粗笨的管材型材,现在行业里早玩出新东西了,举几个现在最火的方向: 1. 多层共挤复合:把不同功能的塑料从不同螺杆挤出来,在机头汇合一次成型,外层耐紫外线耐老化,内层阻燃绝缘,不用二次粘接,性能好还省工序,现在建筑塑钢窗、光伏封装胶膜全用这个工艺。 2. 精密微挤出:做医疗微创介入的导管,直径不到1毫米,公差控制在千分之一毫米,全靠挤出的精度吃饭,这个精度比很多普通机加工都高,根本没有别的工艺能替代。 3. 原位反应挤出:直接把原料单体在挤出机里完成聚合、改性,出来直接就是成品料,省了单独聚合、造粒的环节,成本能降三成,现在很多改性工程塑料都用这个方法做。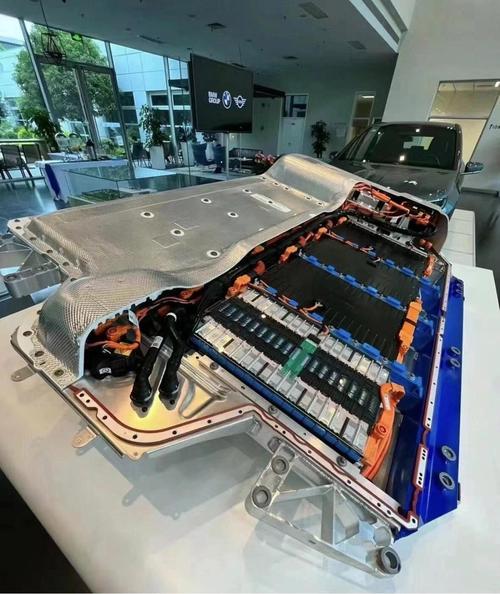 新能源汽车电池包挤出绝缘片成品展示
刚好也碰到很多人问过一个问题,直接放这:
问:现在3D打印这么火,很多塑料件都能3D打印做,会不会把挤出工艺淘汰?
答:怎么可能,两者根本不是一个赛道的。3D打印擅长小批量定制样件、复杂结构件,挤出擅长大批量连续生产标准化型材,完全互补。举个最有意思的例子,现在大部分FDM 3D打印的耗材丝,本身就是挤出工艺做出来的,没有挤出,你3D打印连原材料都没有,对吧?
而且就算是量产领域,现在挤出反而越来越吃香,新能源汽车降本潮里,很多原来用冲压、注塑的零件,现在都改成挤出成型了,效率翻三倍,成本直接砍一半,这两年国内挤出设备的销量涨得离谱,就是这个原因。
做挤出生产,最容易踩的几个坑
 做挤出生产,最容易踩的几个坑
干了这么多年,见过太多新厂买了大几百万的设备,还天天出次品,大多都是踩了这些常识性的坑:
❗ 温控精度不够。很多小厂买便宜设备,机头不同位置的温差能到五六度,挤出来的型材要么翘曲,要么厚度不均,做透明PC片材的话,差两度就出晶点,整批货直接废。现在高端线都带分区控温,温差控制在一度以内,贵是贵点,废品率降下来其实更划算。
✅ 螺杆选型错了。很多新手买设备只看价格,不知道挤不同料要用不同螺杆:混改性填充料就得用剪切强的双螺杆,挤纯塑料管材型材用单螺杆就足够,乱选型要么原料混不均匀,要么剪切太强把塑料剪降解了,出来的产品发脆一折就断。
💡 牵引速度和挤出速度不匹配。挤出是连续工艺,挤出量和牵引速度只要差百分之一,厚度公差就超了,现在新能源、医疗领域的订单公差要求大多在千分之五,稍微调不好就不合格。不过话说回来,现在新出的挤出线都加了激光在线测厚系统,实时测厚自动调牵引速度,比人工调准太多,废品率能降八成左右,新厂真的可以考虑加配。
真的,你去任何一个塑胶工业园区转一圈,哪个厂没有个一两台挤出机?看起来平平无奇的工艺,其实撑起来了整个工业塑料制品的半壁江山。
这里头的学问,真的够做一辈子琢磨。