滚压不是‘压光’:2024年精密零部件加工里没人明说的实战细节
上周去苏州工业园的一家液压件厂,看他们给挖掘机的柱塞杆做表面处理。之前花30万上的豪克能设备,效果还不如隔壁老车间用了12年的普通滚压头。老板蹲在机床旁边抽烟,说早知道不追新概念了。
 数控车床搭载硬质合金滚压头加工液压柱塞杆实景
问:是不是只要是金属零件,不管什么材质都能上滚压?
答:真不是。去年帮客户处理过一批淬火硬度HRC62的高速钢刀具柄,硬上滚压头直接崩了个边——塑性变形的前提是材料能产生连续的塑性流动,一般HRC40以下的碳钢、合金钢、铜铝,随便造;HRC40以上的就得换带滚珠的弹性滚压头,硬度过高的脆性材料,碰都别碰。
滚压加工前后轴颈表面粗糙度对比金相示意图
问:我之前用滚压加工的零件,表面看着亮得像镜子,为什么疲劳强度反而下降了?
答:90%的概率是你过盈量太大,把表层的材料挤得“翻边”了,甚至引入了残余拉应力——很多人不知道,滚压不是越亮越好,要是你滚完用探伤仪扫,发现表层有超过0.01mm的微凸起,那根本不是合格的强化效果,反而会成为疲劳源。我上次碰到个客户,为了过外观检验,把滚压头反复走3遍,结果零件装到新能源汽车的转向节上,路试的时候断了,查了半天才发现是过滚压导致的表层脆化。
别把滚压当“表面美化”:它是真能把零件寿命提3倍的强化工艺
很多人对滚压的认知还停留在“把车削的刀痕压平,让表面变亮好交货”。大错特错。 滚压的核心逻辑,是用硬度高于工件的滚轮/滚珠,在零件表层施加恒定的压力,让金属表层产生连续的塑性流动——把原来车削留下的微观刀峰压平,把表层的位错结构挤得更致密,最关键的是,能在零件表层引入深度可达0.1-0.5mm的残余压应力。 什么概念?零件的疲劳裂纹,90%都是从表面的拉应力区、微观刀痕的应力集中点开始扩展的。原来车削后的轴颈,表层是残余拉应力,跑重载的时候,交变载荷一叠加,裂纹很快就长穿了。我见过某重载减速机的输出轴,原来车削后跑500小时就出点蚀麻坑,换了滚压工艺之后,跑1800小时拆下来检测,表层连个明显的疲劳痕迹都没有。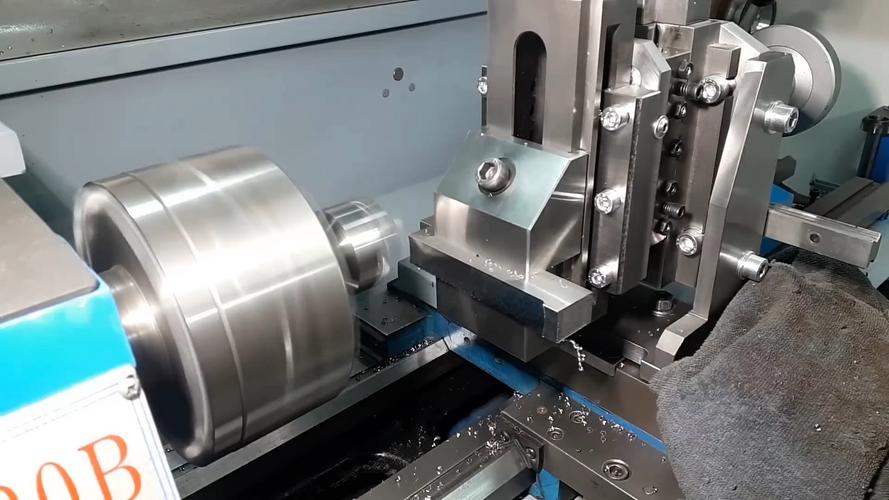 数控车床搭载硬质合金滚压头加工液压柱塞杆实景
问:是不是只要是金属零件,不管什么材质都能上滚压?
答:真不是。去年帮客户处理过一批淬火硬度HRC62的高速钢刀具柄,硬上滚压头直接崩了个边——塑性变形的前提是材料能产生连续的塑性流动,一般HRC40以下的碳钢、合金钢、铜铝,随便造;HRC40以上的就得换带滚珠的弹性滚压头,硬度过高的脆性材料,碰都别碰。
滚压参数调不对,比不加工还糟
干了这么多年工艺,见过太多把滚压用废的案例。 有人以为滚压力越大越好,为了把表面粗糙度压到Ra0.2,把过盈量调到0.3mm,结果零件表层压出了看不见的微裂纹,装上去跑了一周就断在减速机里,拆的时候全车间都骂。有人以为滚压的走刀次数越多越好,反复走个三四遍,表面亮得能照见人,结果表层材料被挤得过度硬化,稍微受点冲击就掉屑。 说点实在的,经过上百次试错摸出来的通用参数,真的比销售吹的参数靠谱: - 过盈量:根据材料硬度调,HRC20以下的软材料0.08-0.15mm,HRC20-40的中硬材料0.03-0.08mm,HRC40以上的硬材料0.01-0.03mm - 进给量:别超过滚压头滚珠直径的1/10,不然表面会留下明显的走刀纹路 - 转速:跟机床刚性匹配,普通卧式车床别超过800r/min,刚性差的小机床甚至要降到300r/min,不然振刀出来的鱼鳞纹,比不滚压还难看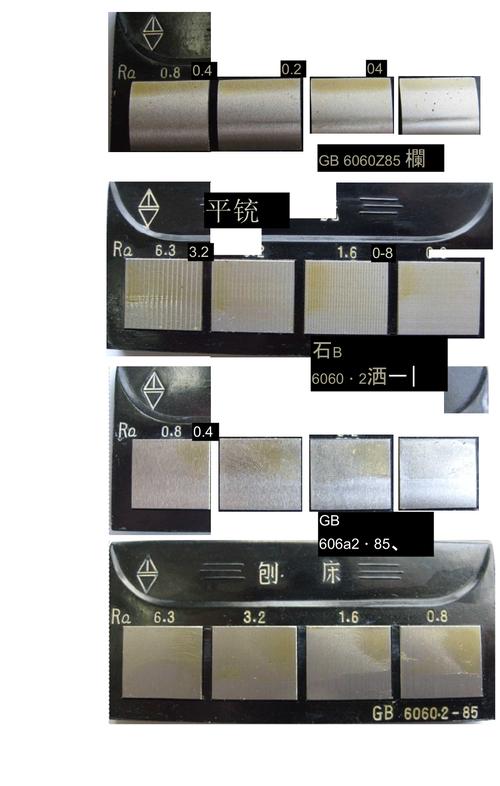 滚压加工前后轴颈表面粗糙度对比金相示意图
问:我之前用滚压加工的零件,表面看着亮得像镜子,为什么疲劳强度反而下降了?
答:90%的概率是你过盈量太大,把表层的材料挤得“翻边”了,甚至引入了残余拉应力——很多人不知道,滚压不是越亮越好,要是你滚完用探伤仪扫,发现表层有超过0.01mm的微凸起,那根本不是合格的强化效果,反而会成为疲劳源。我上次碰到个客户,为了过外观检验,把滚压头反复走3遍,结果零件装到新能源汽车的转向节上,路试的时候断了,查了半天才发现是过滚压导致的表层脆化。