钣金加工避坑指南:从一线车间摸出来的2024年实操经验
上周去苏州相城的一家配套新能源的钣金厂蹲了三天,脚底板沾的铝屑到现在都没搓干净。
别整那些虚头巴脑的行业报告,就说点跑车间跑出来的真话。很多人一提钣金加工,第一反应就是粗笨、没技术含量,报价只要比三家就能选到性价比最高的供应商——真这么想,踩坑是早晚的事。
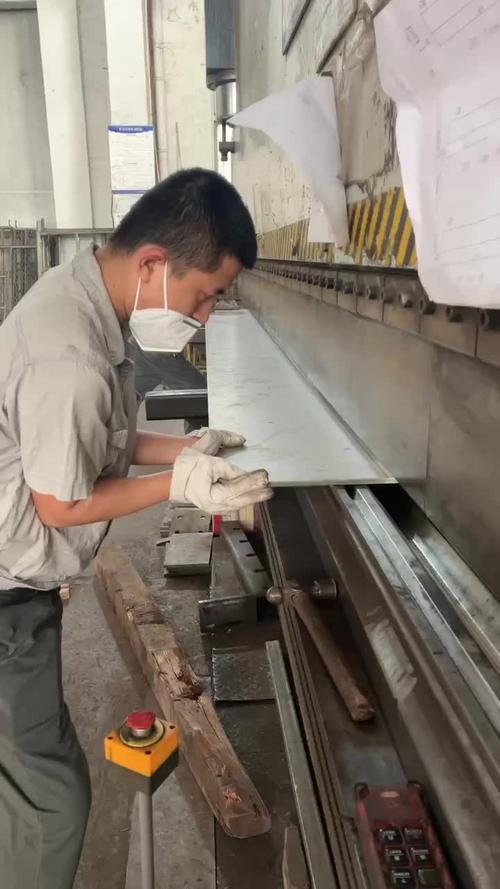
 车间一线钣金折弯机加工3mm新能源铝板作业场景
说实话,现在的钣金加工行业,公差根本不是什么高深的技术,就是设备精度和操作经验的问题。有些小厂的折弯机还是十年前的老设备,数控系统连回弹补偿功能都没有,折出来的铝板角度全靠师傅凭手感调,今天师傅心情好角度就准点,明天师傅家里有事状态不好,角度差个两三度都是常事。
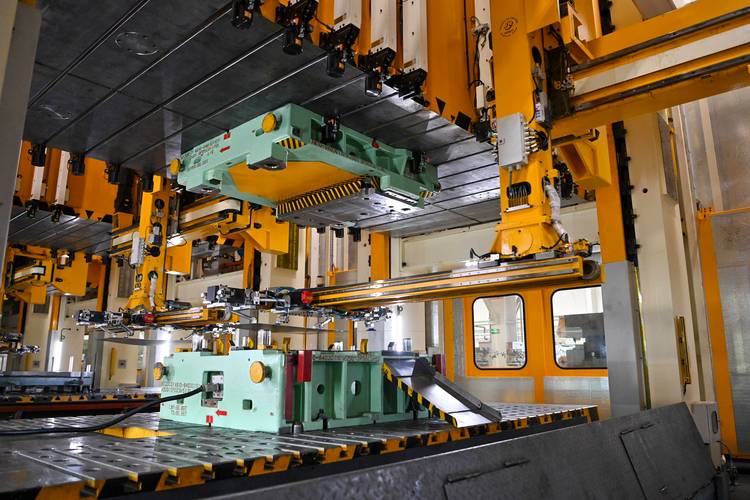
带随动除尘装置的光纤激光切割机切割钣金板材现场
不过话说回来,也不是说设备越新就一定越好。上个月遇到一个刚上了百万级激光切割机的小老板,设备买回来了,操作的师傅还是之前只会开老设备的,调个切割参数要试两三个小时,切出来的板挂渣比老设备还多,钱花了,效率没提上来,纯粹是白折腾。
别被低价报价单骗了:藏在公差后面的隐形成本
很多人算钣金成本的时候,只盯着材料厚度、表面处理的明面报价,完全没算进去公差精度带来的后续返工成本。 举个最常见的例子:同样是做3mm铝板的储能柜框架,大厂报的价比小厂高15%,你觉得小厂的价格划算就签了合同。等货到了现场才发现,折弯角度差了2度,拼接的缝隙能塞进去一张A4纸,焊接的位置没做打磨,喷涂之后坑坑洼洼的。返工的运费、耽误的项目交付周期、客户的投诉罚款,算下来比当时省的那点钱多了三倍都不止。 问:我们找供应商报的钣金机柜价格比别家低20%,是不是踩坑了? 答:90%的概率是在公差上偷了懒。你让他把图纸上的折弯公差从±0.5mm放宽到±1.5mm,把焊接后的打磨余量从0.2mm降到不做,价格自然就下来了。等你拿到货拼不上,再发回去返工的运费、耽误的项目周期,比当时省的那点钱多三倍都不止。 车间一线钣金折弯机加工3mm新能源铝板作业场景
说实话,现在的钣金加工行业,公差根本不是什么高深的技术,就是设备精度和操作经验的问题。有些小厂的折弯机还是十年前的老设备,数控系统连回弹补偿功能都没有,折出来的铝板角度全靠师傅凭手感调,今天师傅心情好角度就准点,明天师傅家里有事状态不好,角度差个两三度都是常事。
2024年的新变化:还在靠人工打磨拼效率的厂迟早被淘汰
三年前去浙江永康的钣金厂,满车间都是戴防尘面罩打磨的工人,角磨机的噪音隔着两公里都能听见。今年再去,人家直接上了带随动除尘的高功率光纤激光切割机,切完的碳钢件边缘光滑到不用二次去毛刺,之前要三个工人干一天的活,现在机器两个小时就搞定。 真的,别不信。上次有个做储能柜的客户跟我吐槽,之前找的老供应商,每个柜子的打磨人工成本就要80块,换了新设备的供应商之后,这部分成本直接砍到12块,算下来一整批1200台柜子的利润差,够买半台新的数控折弯机了。 💡 这里提个行业现状:现在一线能独立操作数控折弯机的熟练工,一个月工资没7000块根本招不到,还要包吃住,逢年过节的福利一样不能少。靠人工堆出来的加工效率,成本只会越来越高,根本没有长期的性价比可言。 问:我们做的是小批量多品种的钣金件,上自动化设备会不会摊不回成本? 答:算过账的人都知道,现在带快速换模系统的数控折弯机,换一套模具的时间从之前的40分钟缩到3分钟,哪怕你一个月只做20个不同的品种,光省下来的换模等待时间,半年就能把设备差价赚回来。别拿十年前的老经验套现在的行情,现在人工成本涨的速度,比设备折旧快多了。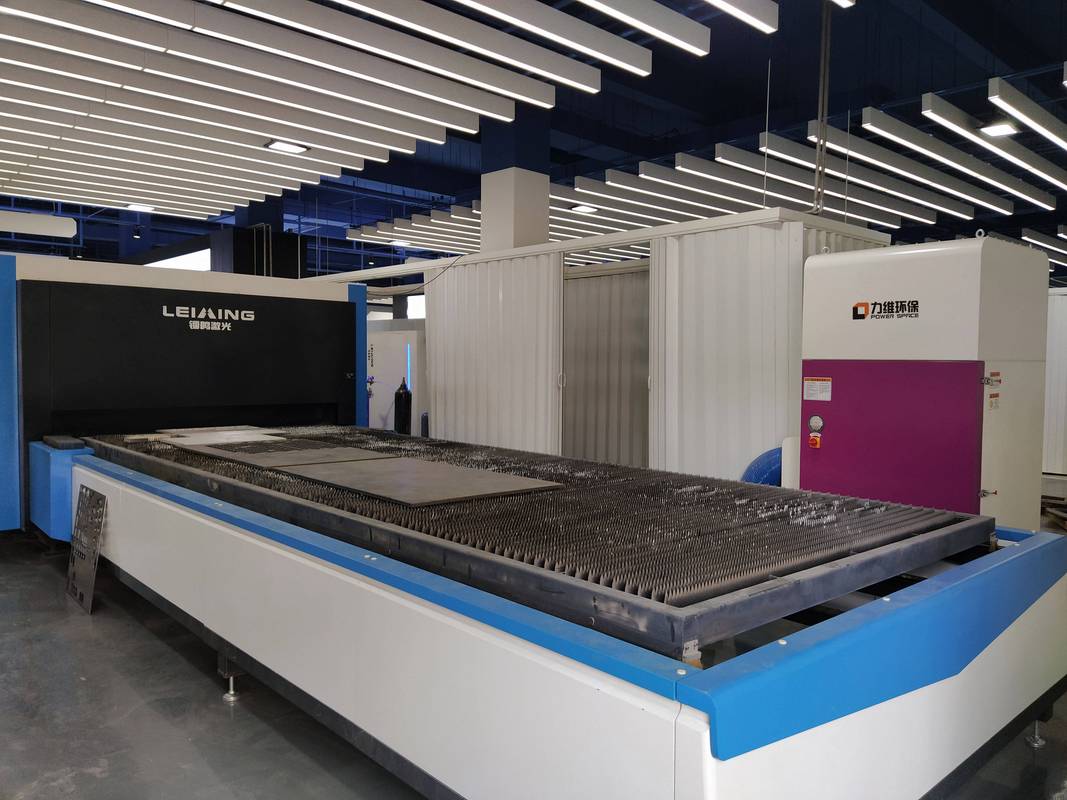 带随动除尘装置的光纤激光切割机切割钣金板材现场
不过话说回来,也不是说设备越新就一定越好。上个月遇到一个刚上了百万级激光切割机的小老板,设备买回来了,操作的师傅还是之前只会开老设备的,调个切割参数要试两三个小时,切出来的板挂渣比老设备还多,钱花了,效率没提上来,纯粹是白折腾。