被冲压厂藏着的真本事:旋压工艺怎么啃下航空航天、新能源汽车的硬骨头
上周跑张家港,扎进一家做了18年精密旋压的车间。老板从恒温恒湿的库房掏出来个钛合金整流罩,递到我手里的时候我愣了——壁厚最薄处0.28毫米,整重1.17公斤,表面粗糙度Ra0.2,摸上去像摸着打磨过的冷金属镜面。
我当时第一反应是:这玩意真是旋出来的?不是什么3D打印或者精密机加工掏出来的?
老板笑,说现在好多人对旋压的印象,还停留在几十年前做锅、做铝盆的老手艺,根本想不到现在的高精度旋压,已经能啃下航空航天、新能源汽车这些领域里最硬的骨头。
为啥老工程师总说,旋压是"冷加工里的塑性魔术"
说实话,好多刚入行的采购,第一次找旋压件的时候,张嘴就问"你们这冲压能不能做",每次听到这话,车间里干了二三十年的老技师都得撇撇嘴。
这俩工艺从根上就不是一回事。冲压是靠模具的冲击力,一次性把平板料砸成想要的形状,过程里金属的纤维组织会被外力扯断,后续的强度、抗疲劳性能都要打折扣;而旋压是把金属坯料牢牢卡在旋压模上,跟着主轴高速旋转,靠可调压力的滚轮,一点点沿着坯料的轮廓逐层进给挤压,整个过程里金属纤维是连续顺着零件轮廓流动的,不会出现纤维断裂的问题。
 数控旋压机床加工薄壁铝合金轮毂实拍
别小看这连续纤维的优势——同样的材料、同样的壁厚,旋压做出来的零件,抗疲劳强度比冲压件高30%-50%,抗冲击性能更是能翻一倍。更实在的是成本账:旋压是逐层贴合成型,材料利用率能稳定在90%以上,而常规冲压的材料利用率普遍只有60%-70%,尤其是加工钛合金、高温合金这种每公斤大几百块的贵重金属,省下来的材料钱,算下来真的能吓你一跳。
你算嘛,一件钛合金的航天结构件,材料成本占比超70%,省20%的料,那就是实打实的利润,换你你不选旋压?
❗ 刚好说到成本,这也是采购最容易踩坑的地方,之前就有不少读者给我留言问过相关问题,索性把最常被问到的问题拿出来说透:
问:我们之前找外协做旋压件,为什么同样的材料和图纸,有的厂报的价格差了快两倍?
答:核心差在两个地方——一个是机床的旋压力精度,一个是滚轮的进给补偿逻辑。便宜的厂用的是普通车床改造的简易旋压机,旋压力误差能到10%以上,做出来的件壁厚差动不动就0.1毫米以上,后续得靠留大量机加工余量来补,材料浪费多不说,力学性能还不稳定;正经做高精度旋压的厂,用的是全伺服数控旋压机,旋压力闭环控制误差能控制在1%以内,甚至能做到壁厚差0.02毫米,后续基本不用额外机加工,省下来的后道工序成本,早就把机床的投入赚回来了。别光看单价,算上材料损耗和后道加工的钱,贵的那家往往才是真便宜。
这两年旋压为啥突然成了新能源、航空圈的香饽饽
说出来你可能不信,我最早关注到旋压的行业热度,是2022年跟一个做可回收火箭的团队聊天,他们说猎鹰9号的Merlin发动机喷管,最早的原型件就是用普通数控旋压机做的,比传统的铸造+焊接工艺,生产周期从3个月压缩到了12天,成本直接砍了三分之二。
为啥现在整个行业都在盯着旋压?本质上还是轻量化的需求逼的。
之前不管是新能源汽车的电机端盖、副车架结构件,还是储能行业的高压储气瓶、航空的整流罩,大多是用铸造或者焊接成型的——铸造件容易有砂眼、气孔,焊接件有焊缝,长期受内压或者交变载荷,焊缝就是最容易失效的薄弱点。而旋压做出来的是整体无缝的回转体结构,没有焊缝,密封性好,重量还比同强度的焊接件轻30%以上。
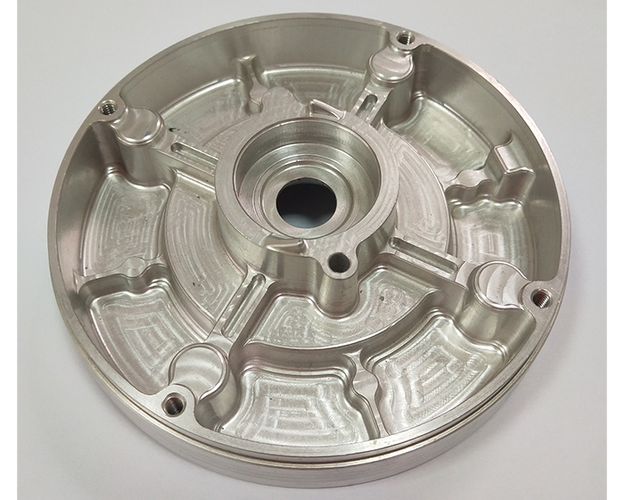 新能源汽车电机铝合金旋压端盖成品
国内某新势力车企去年公开过一组数据:原来的驱动电机端盖是铝合金压铸的,单件重量2.3公斤,后来换成旋压成型的6061铝合金端盖,单件重量降到1.4公斤,静态强度还比原来高了22%。按一年100万台的销量算,光这一个零件,就能给整车减重900吨,对应下来就是每台车多跑3-5公里的续航,这种看得见的收益,换哪个车企不心动?
当然,旋压也不是万能的,好多刚接触的客户上来就想把所有件都换成旋压的,这里也把大家最常问的问题说清楚:
问:我们公司现在有个回转体的不锈钢件,批量大概5000件,是不是选旋压比冲压更划算?
答:不一定,得算全流程的综合成本。首先旋压的初始模具成本比冲压低30%-50%,换模时间通常只要2-4小时,小批量生产的柔性非常好;但是单件的加工循环时间比冲压长——冲压一下几秒钟就完事,旋压一件可能要30秒到2分钟。如果你是小批量,比如几百件到几千件,旋压的综合成本肯定更低;但如果是十万级以上的大批量,比如普通家用车的钢制轮毂,那冲压+旋压的复合工艺才是最优解,纯旋压的效率就跟不上了。还有个坑要提醒:如果你的零件不是纯回转体,带侧向的凸台、径向开孔,那旋压的后道加工量会陡增,这时候就得重新算账了,别为了用旋压而用旋压。
现在做旋压,最容易踩的三个技术坑
💡 说真的,我跑了快二十家旋压厂,见过太多拿钱砸出来的教训,总结下来三个坑,不管是做加工的厂,还是找外协的客户,都得记牢。
第一个坑,不考虑材料特性硬上冷旋压。好多厂以为旋压就是"把料转起来压",不管什么材料都上来就冷态加工,比如做镁合金的旋压件,塑性差得很,冷压的话一压就裂,裂得你怀疑人生。之前碰到过一个做无人机机壳的厂,一开始死磕冷旋压,废品率能到40%,后来改成局部热旋压,把旋压区的温度精准控制在220-260度,废品率直接降到3%以下。就这么点温度的事,多少人卡了半年都没搞定。
第二个坑,壁厚补偿逻辑完全靠手感。好多新手编旋压程序,就是按图纸的壁厚走线性进给,结果压出来的件,靠近卡盘的地方厚,远端的地方薄,差了快一倍。为啥?因为金属在旋压过程中是有定向流动的,靠近滚轮的区域金属会往两侧挤压,你不提前根据材料的流变特性做补偿,做出来的件根本达不到图纸要求。现在好的高端数控旋压系统,会自带常用材料的流动补偿模型,但是很多小厂的编程员,根本不知道这个功能的存在,全靠老师傅凭经验调参数,换个材料就得调半个月,效率低得要死。
第三个坑,旋压完不做应力释放就直接精加工。旋压属于冷塑性变形,加工完的零件内部是有大量残余应力的,要是做完直接就精加工交货,过个一两个月,零件自己就变形了。之前有个客户,做卫星上的旋压结构件,做完之后没做去应力处理就直接精加工发走,结果到了总装厂,测出来的形位公差超了0.05毫米,整批件都返厂,损失了两百多万。后来才搞明白,这种高精密的旋压件,旋压完必须做三次阶梯去应力退火,每一次退火之后做半精加工,最后再做精修,才能保证长期的尺寸稳定性。
上次在张家港的车间,老板跟我说,现在好多人觉得旋压是个老掉牙的工艺,没什么技术含量,其实根本不是。现在的高精度旋压,已经能做到微米级的壁厚控制,能加工钛合金、高温合金、甚至碳化硅颗粒增强的铝基复合材料——这些材料,好多别的工艺根本啃不动。
你说它是老工艺?
它是现在高端制造里,最不应该被低估的那一个。