真空炉选型与运维实操:2024年精密热处理车间的避坑实录
上个月去苏州一家做航空航天紧固件的车间,刚进门就被那台刚换的2.0bar高压气淬真空炉震到了。
之前他们用了8年的老设备,一批TC4钛合金螺栓的淬硬层均匀度差了12%,直接被主机厂退了整批货。
损失快小百万。
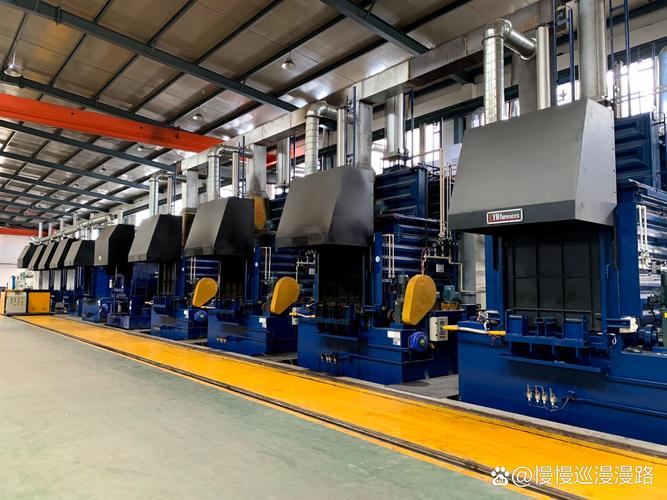
 航空航天紧固件热处理用高压气淬真空炉车间实景
问:很多小零件厂说,我们零件要求不高,没必要上真空炉,用普通箱式炉凑活不行吗?
答:真凑活不了。就拿做304不锈钢薄壁卡箍的厂举例,去年有个浙江的客户找我,之前用箱式炉做的卡箍,装到汽车管路上3个月就锈穿了,查下来就是普通炉加热的时候表面形成了一层贫铬层。换真空炉做了3批,盐雾测试直接过了720小时,后续连抛光工序都省了——算下来省的后处理成本,一年就把设备差价赚回来了。
别觉得真空炉是高投入的奢侈品。对现在要求越来越严的制造业来说,它是能帮你省后处理成本、减少零件报废、过客户验厂的必备设备。哪怕是做普通的弹簧、五金件,只要你要给汽车、家电行业供货,没有真空炉做的光亮热处理件,连供应商资质都拿不到。
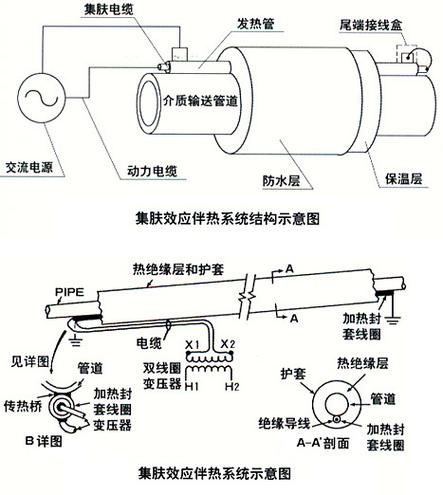
真空炉有效加热区温场测试热电偶布点示意图
问:我们车间已经有一台老真空炉了,最近发现温场偏的厉害,能不能凑合用,等攒够钱换新款?
答:千万别凑。去年有个做精密齿轮的客户,老设备温场偏了12℃,没当回事,一炉20CrMnTi的齿轮做渗碳淬火,表面硬度差了8HRC,装到变速箱里跑了1万公里就打齿,赔了客户二十多万。其实这种情况根本不用换整机,找厂家上门换一下加热元件,重新做个温场校准,花个两三万就能解决,比你赔一次货的零头都少。
为什么现在的精密零件,绕不开真空炉?
说穿了,传统热处理炉的硬伤,在现在的精密制造要求下根本藏不住。 盐浴炉出来的零件表面氧化皮厚,抛丸的工时费涨了快一倍;箱式炉加热的时候炉内气氛不受控,做钛合金、高温合金的零件,表面一沾氧就脆,根本扛不住航空、汽车零部件的疲劳测试要求。 真空炉的核心逻辑其实很简单——把炉腔抽到接近真空的状态,零件在加热、冷却的全过程里,几乎不跟氧接触,出来的零件表面光亮,没有氧化层,后续的机加工余量能压到最低。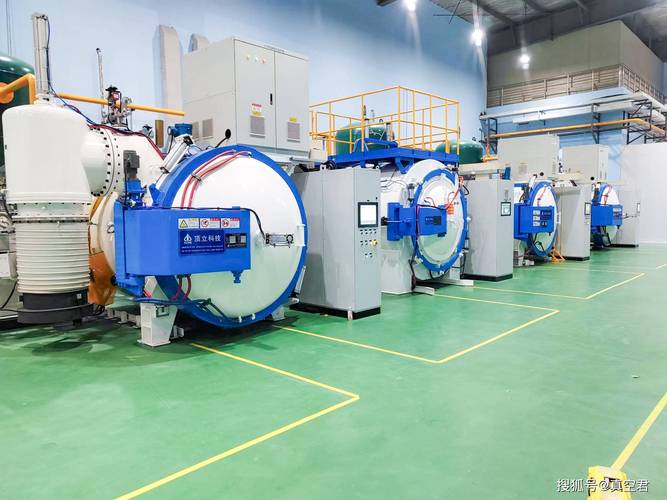 航空航天紧固件热处理用高压气淬真空炉车间实景
问:很多小零件厂说,我们零件要求不高,没必要上真空炉,用普通箱式炉凑活不行吗?
答:真凑活不了。就拿做304不锈钢薄壁卡箍的厂举例,去年有个浙江的客户找我,之前用箱式炉做的卡箍,装到汽车管路上3个月就锈穿了,查下来就是普通炉加热的时候表面形成了一层贫铬层。换真空炉做了3批,盐雾测试直接过了720小时,后续连抛光工序都省了——算下来省的后处理成本,一年就把设备差价赚回来了。
别觉得真空炉是高投入的奢侈品。对现在要求越来越严的制造业来说,它是能帮你省后处理成本、减少零件报废、过客户验厂的必备设备。哪怕是做普通的弹簧、五金件,只要你要给汽车、家电行业供货,没有真空炉做的光亮热处理件,连供应商资质都拿不到。
选型时最容易踩的3个隐形坑
我见过太多老板,买真空炉的时候只看标称的最高温度,根本不看别的,最后吃了大亏。 1. ❗ 别只看极限真空度,要看实际工作真空度。很多厂家标自己的设备能抽到1e-3Pa,实际生产的时候,装一炉不锈钢零件,抽半小时真空度还停在1e-1Pa,里面残留的氧含量超了,出来的零件表面发蓝,根本达不到要求。这里要注意,满炉冷抽15分钟必须到6.7e-3Pa以下,不然就是偷工减料——要么是真空泵配小了,要么是炉体的焊缝漏率没达标。 2. ❗ 气淬压力别盲目追高。很多销售忽悠你上10bar的高压炉,说压力越高淬火效果越好,其实你要是只做铝合金零件,0.6bar的气淬完全够用,多花的十几万买高压系统,纯纯浪费电,每次开风机的能耗都比之前高30%。 3. ✅ 一定要算炉体的有效加热区均匀性。这个很多人忽略,比如标称的有效加热区是600*400*400,实际测的时候,角落的温度比中心低了15℃,你一炉装进去,中心的零件过烧,角落的零件硬度不够,整炉报废。现在靠谱的厂家,交付的时候必须带第三方的温场测试报告,温场均匀性控制在±5℃以内才合格。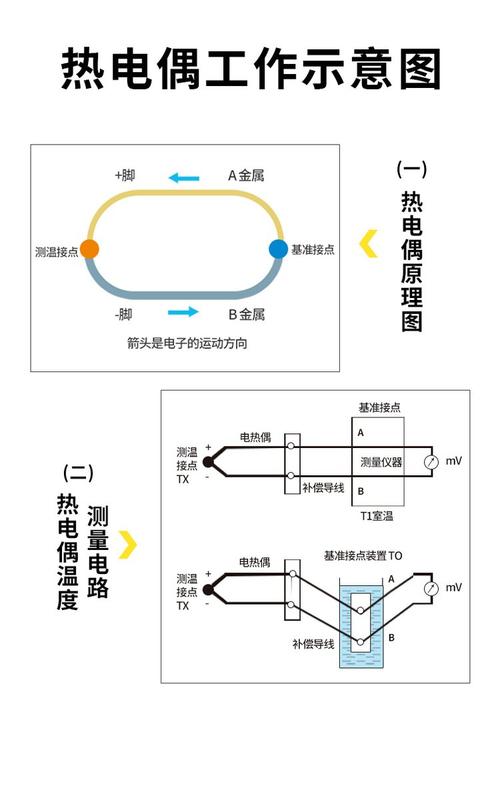 真空炉有效加热区温场测试热电偶布点示意图
问:我们车间已经有一台老真空炉了,最近发现温场偏的厉害,能不能凑合用,等攒够钱换新款?
答:千万别凑。去年有个做精密齿轮的客户,老设备温场偏了12℃,没当回事,一炉20CrMnTi的齿轮做渗碳淬火,表面硬度差了8HRC,装到变速箱里跑了1万公里就打齿,赔了客户二十多万。其实这种情况根本不用换整机,找厂家上门换一下加热元件,重新做个温场校准,花个两三万就能解决,比你赔一次货的零头都少。