热处理炉选型别瞎拍板:2024年一线车间才懂的实操避坑指南
上个月去苏州相城的一家汽车零配件厂,老板拍着车间的墙骂街。
去年图便宜,进了台号称"能通吃所有钢种"的箱式热处理炉,花了快八十万。结果现在做20MnCr5的渗碳工序,炉温均匀性差了快15℃,整批420个齿轮全部硬度不达标,直接拉去回炉,连带着耽误了主机厂的交付期,赔了快三十万违约金。
就这。
换了我们做工业炉的老炮去看,那炉子的保温层是回收的硅酸铝纤维,炉门密封用的是普通橡胶条,连个分区控温的模块都没有——这不叫热处理炉,这叫个带加热管的大烤箱。
💡 先搞懂:你要的热处理炉,到底是解决什么问题的?
很多刚接设备管理岗的年轻人,上来第一句话就问"你们家热处理炉多少钱",连自己厂要处理什么材质的工件、每批次装多少量、后续工序要不要留氧化皮都讲不清楚。这就跟你去医院挂号,上来就问医生"我开什么药能好"一样,纯纯白搭。
你是做航空航天钛合金部件的真空热处理,和做普通建筑五金件的发黑处理,对炉子的要求天差地别。前者要的是高真空度、低污染,后者要的是耐造、省成本,压根没有"一款炉子通吃所有场景"的好事。
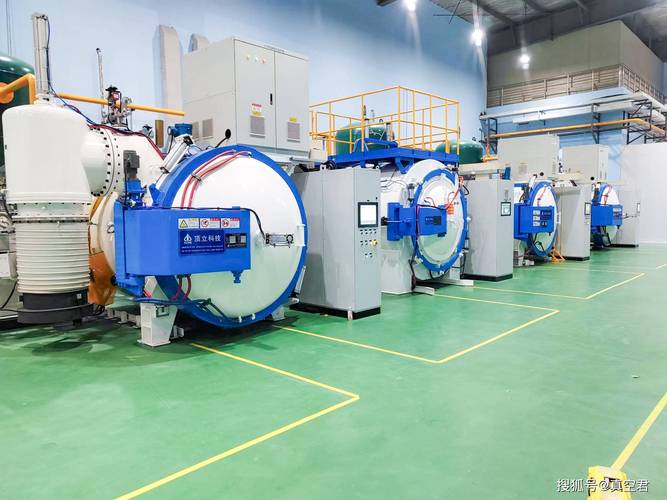
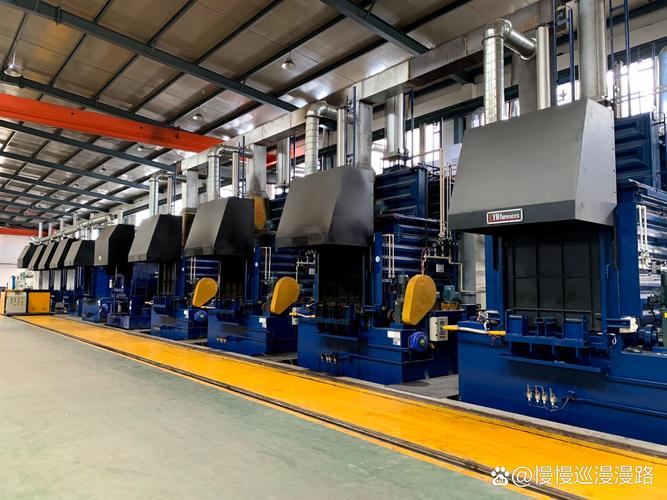 2024年汽车齿轮渗碳工序连续式热处理炉生产线
经常有刚入行的设备主管追着问:
问:我们厂就是做普通碳素钢的轴类件,有没有必要上带真空系统的热处理炉?
答:真没必要。除非你做的是对表面氧化层零容忍的精密件——比如要直接进磨削工序不留黑皮的高精密轴,不然普通的箱式可控气氛热处理炉,成本能比真空款低60%,维护还简单。别听销售瞎忽悠,什么"一步到位买高端设备",你一年的热处理产值都够不上那点差价,纯纯浪费钱。
❗ 90%的人踩的第一个坑:只看最高温参数,不抠炉温均匀性
翻开所有热处理炉的销售参数表,第一行永远标着"最高工作温度1200℃",字体还加粗,看着特别唬人。但你要是追着问一句"满载工况下的炉温均匀性能到多少",很多小厂的销售就开始打太极。
我见过最离谱的,某浙江小厂卖的炉子,空载测均匀性都能差18℃,还好意思吹"性价比拉满"——你那不是性价比,是拿用户的成品率给你省钱啊。现在国标里对精密热处理的要求是,炉温均匀性公差不能超过±5℃,普通热处理也要控制在±10℃以内,低于这个标准的炉子,你买回来就是个定时炸弹。
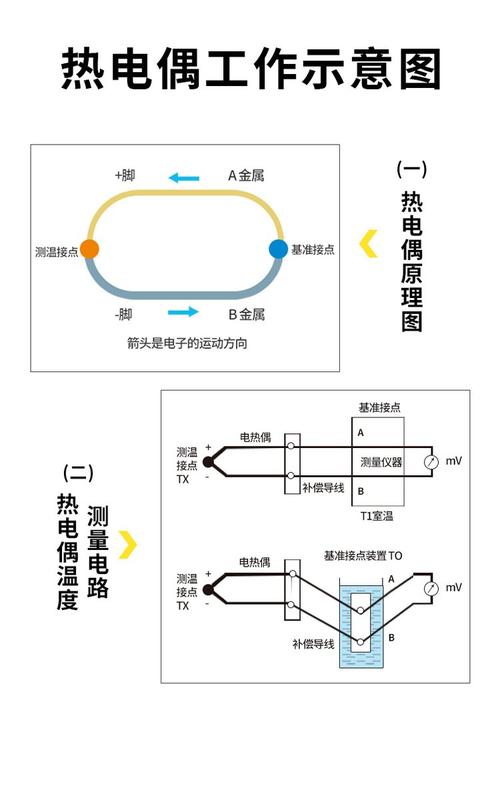 热处理炉炉温均匀性现场测试热电偶布点示意图
上次在宁波的五金展上,碰到个做紧固件的老板,拉着我聊了半小时这个事:
问:我们之前测炉温,都是拿个热电偶塞炉中间测下温度就行,为什么还要布十几个点测均匀性?
答:兄弟,你那是测加热管的温度,不是测工件的实际受热温度。你想啊,你一炉装个两吨螺丝,靠炉门的位置漏点热气,靠加热管的位置离热源近,炉底的位置热空气往上走,这几个点的温度差个十几度,出来的螺丝有的硬的脆,有的软的拧两下就滑丝,你说你最后是怪钢材不行,还是怪工人操作不对?真要算下来,一炉出个10%的不合格品,你一年多花的钱,够你请人做三次正规的炉温均匀性校准了。
✅ 选型的时候,别光听销售吹,要盯死这3个硬指标
说实话,我干这行快15年了,见过太多老板买炉子的时候,盯着价格砍了又砍,几千块钱都要磨半天,结果买回来的炉子,因为温度不稳,一炉废品就亏几万。真的,账不是这么算的。选的时候盯着这几个硬指标抠,基本不会踩大雷:
- 保温层的材质和厚度:别听什么"陶瓷纤维保温层"就完事,要问清楚是全新的高纯硅酸铝纤维,还是回收料压的块。厚度别低于200mm,不然炉壁外面摸上去都烫手,热效率低不说,温度还稳不住。我上次碰到个厂,炉子的保温层才120mm,夏天车间里开着大风扇,炉壁旁边的温度都能到45℃,工人待半小时就一身汗,一年的电费都多掏十几万,这账算下来才叫亏。
- 炉门的密封结构:别用那种靠螺丝压紧的橡胶条密封,现在靠谱的炉子都是用的气动压紧的硅橡胶密封条,甚至是迷宫式的密封结构。你想啊,密封不好,外面的空气钻进去,里面的保护气漏出来,不仅渗碳的碳势稳不住,还容易出氧化皮,工件出来黑不溜秋的,后续抛丸都要多花两倍的工时。
- 分区控温的数量:别买那种只有一个温区的炉子,哪怕你产量不高,至少要上下两区控温,高一点的要前后、上下四个温区。为什么?因为热空气是往上跑的,上面的温度本来就比下面高,你不分区控温,靠一个加热管硬凑,温度差能给你整出花来。
对了,现在江浙沪一带的新厂选热处理炉,基本都要带余热回收模块——把炉子里排出来的热烟气用来预热进炉的冷空气,热效率能提30%以上,不然过不了地方的能耗审核,连环评都卡你。别觉得这是额外成本,用个三四年,省下来的电费就够覆盖这部分的投入了。
不过话说回来,也不是越贵的炉子就越好。我之前给苏州一家做小弹簧的厂选炉子,人家一年的热处理产值才两百多万,你让他上那种几百万的连续式热处理生产线,那不是瞎闹吗?就选个120kW的箱式炉,配个可控气氛的模块,定期校准温度,用个八九年完全没问题,没必要追求什么高端配置。
上个月给那个相城的汽配厂换炉子,我们给配的是四个温区的连续渗碳热处理炉,带余热回收,上周回访,老板说现在炉温均匀性控制在±3℃,整批齿轮的硬度差都在要求范围内,上个月的电费比之前那台破炉子省了快40%。
你看。
选热处理炉这事儿,从来不是越便宜越好,也不是越贵越好。得对着自己的实际工况,把那些藏在参数表后面的坑都抠明白,才不花冤枉钱。