超声波焊接:2024年汽车与新能源产线实操避坑指南
上周陪一个做车载压力传感器的朋友去东莞的代工厂蹲现场,刚进门就看见产线组长蹲在地上骂——一整箱ABS外壳的超声波焊接件,放了三天全从接缝处裂了,客户直接扣了20%的交付款。我蹲下来翻了两个件,一眼就看出来问题:焊接时的压力太大,把界面的分子结合层压酥了,表面看着焊得严丝合缝,实际内应力大到常温下自己开裂。
先把最容易搞混的基础逻辑掰明白
很多从传统焊接转过来的工程师,刚接触超声波焊接的时候,总忍不住拿焊钢、焊铝的思路套——觉得温度越高、压力越大,焊得越牢。大错特错。
超声波焊接的核心,是通过高频机械振动,让两个待焊界面的分子在高频摩擦下达到熔融结合,全程根本不需要把材料整体加热到熔点。
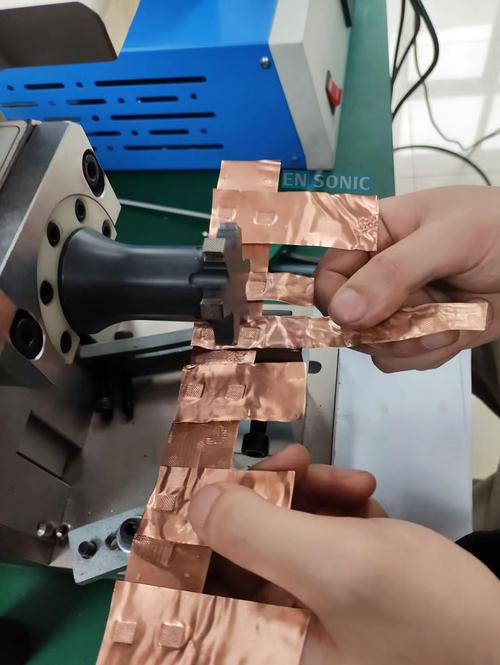 动力电池铜铝极耳超声波焊接作业实拍
问:为什么大家总说超声波焊接的焊头不能随便用通用款?
答:这是90%的新手都会踩的第一个坑。普通不锈钢的超声传导损耗超过30%,哪怕你把设备功率拉满,能量也到不了焊接界面,全被焊头自己耗成废热了,轻则焊不牢,重则直接把焊头烫到开裂。现在行业里批量使用的焊头,不管是钛合金还是铝合金材质,都是经过和设备频率严格匹配校准的,差个几百赫兹都不行——别信网上那种"全场景通用焊头"的鬼话。我上次见个小老板贪便宜,买了个比市场价低60%的通用焊头,跑了3000模就裂了,算上停机损失,比买原装匹配的焊头贵了三倍都不止。
真的亏。
新能源产线现在最卷的超声波焊接应用,根本不是大家想的那样
以前大家提到超声波焊接,第一反应是焊个塑料玩具、手机壳。2024年上半年开始,主流动力电池厂的4680圆柱电芯产线,已经把极耳焊接环节全换成了在线动态追踪的超声波焊接工位。以前是把电芯固定在工装上焊,现在是电芯在传送线上匀速走,焊头跟着同步压下去完成焊接,整线效率直接提了40%。
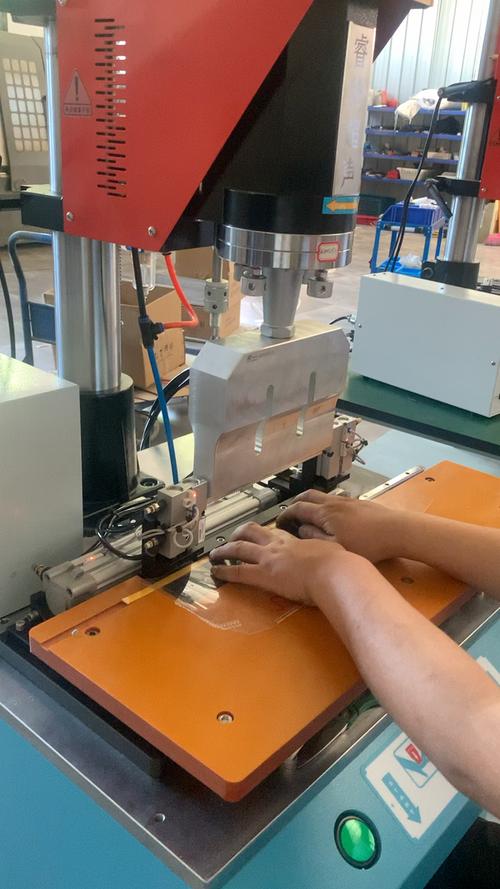 4680圆柱电池在线超声波焊接工位实拍
💡 别觉得参数调对了就万事大吉。我上个月去宁德时代的配套厂看,人家的焊接工位旁边全装了实时能量监测传感器,每一次焊接的实际输出能量、压入深度、焊接时长,全部分档记录,一旦偏离阈值直接报警剔件。很多小厂还在靠工人拿扳手拧焊头的压力,根本不知道现在的行业标准,已经把焊接过程的溯源要求拉到了每个焊点单独存3年数据的程度。
问:为什么同样的设备、同样的材料,换了个车间的空调,焊接良率就掉了15%?
答:别扯什么玄学。超声波焊接对材料表面的温度差敏感到离谱。我去年碰到过一个做汽车内饰的客户,夏天车间没开空调,ABS料的表面温度比冬天的时候高了12度,以前调的0.8秒焊接时间参数,直接把料焊穿了,后来把焊接时长缩短了0.12秒,良率直接回到99.2%。更别说如果材料表面沾了点脱模剂、车间飘的点金属碎屑,那焊接强度直接打对折——这都是真金白银砸出来的教训,没人会写在设备说明书里。
说个离谱的,上次去一个做TWS耳机的厂子,发现工人为了赶产能,把焊头的垂直压力调大了20%,结果焊出来的件外观一点问题没有,跌落测试的时候直接从接缝处裂开——因为过大的压力把焊接界面的分子结合层压碎了,表面根本看不出来。
那些被设备销售吹上天的功能,实际产线根本用不上
现在很多超声波焊接设备的销售,一上来就给你吹什么"AI自适应焊接""万级参数存储"。实际上呢?真正在产线上跑的设备,常用参数就那么两三个档位,存1000个参数的功能,从设备进厂到报废,可能一次都没点开过。
反而那些销售不会主动提的细节,才是真的影响长期生产效率:比如焊头的快拆结构,比如设备的过载保护灵敏度,比如有没有防夹手的安全光栅。
✅ 真正影响长期使用成本的三个核心指标:
- 焊头的平均使用寿命,是按多少万次焊接核算的,不是按"终身保修"的空话
- 设备的能量转换效率,同样焊1000个件,别人用8度电你用15度,一年下来的电费差够买半台新设备
- 故障恢复时间,上次见个厂子的设备坏了,等原厂配件等了3天,光停机损失就20万
❗ 千万别碰的坑:那种没有经过大规模产线验证的"新款旗舰设备",哪怕参数表吹得再好看,也别当第一个吃螃蟹的人——产线停一天的损失,比你省的那点设备钱多太多了。
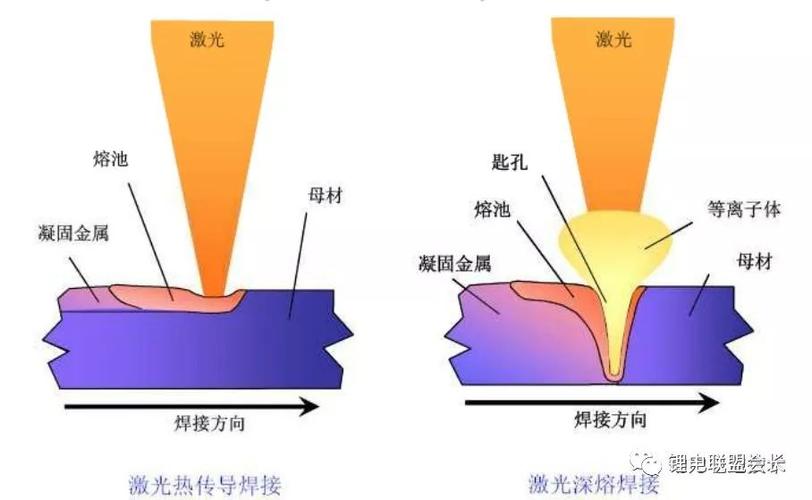
现在越来越多的连接场景在从传统焊接、螺栓连接往超声波焊接转,毕竟没有热影响区,不会像激光焊那样把材料焊得变形,接触电阻还低,抗振动性能还好。但真别把这东西想得太简单。
我上次见个做新能源铜排的老板,上来就说自己做了十几年焊接,超声波有什么难的,结果调了三天参数,焊出来的铜排一掰就断。
没那么容易的。