工业制造里的火焰加热:别再把它当成粗笨的老工艺了
上周在镇江的重型机械厂蹲了三天,看师傅给12米长的风电主轴做焊前预热。
火很大。
不是那种拿着焊枪瞎晃的野火,是提前编好程序、跟着主轴旋转节奏逐段扫过的丙烷火焰,温度精度能卡在正负15度以内——搁十年前,这精度靠人拿测温枪盯,至少得配三个师傅轮班。很多人对火焰加热的印象还停留在"拿个氧乙炔焰把零件烧红"的粗笨操作,实际上现在工业场景里的火焰加热,早就把精细化、低成本的优势发挥到了极致。
现在的火焰加热,早就不是你记忆里的"烧红就行"
不少刚入行的工程师会疑惑,现在感应加热、电阻加热的精度这么高,为什么重型构件车间还在大量给火焰加热留着位置?答案其实特别实在:对于大尺寸、厚壁厚的重型构件,火焰加热的综合成本是目前所有加热方案里最低的,没有之一。
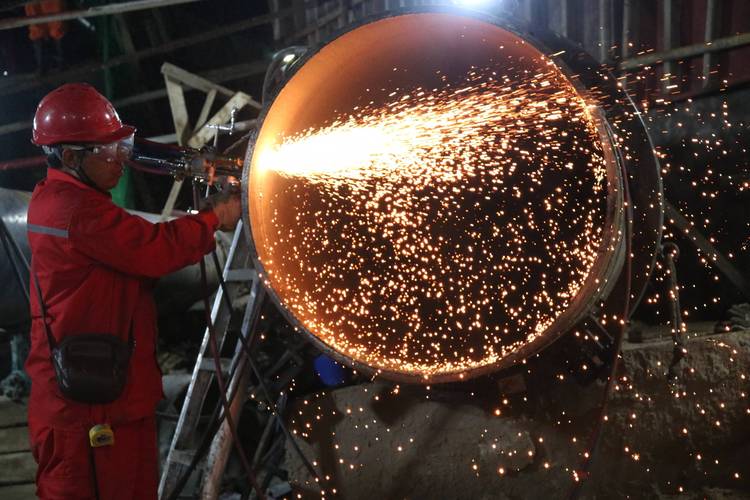 重型风电主轴焊前火焰加热作业现场
就拿直径2米、长度12米的风电主轴来说,要是套上整圈的感应加热环,仅工装的制造成本就超过20万,后续换不同直径的轴,还要重新定制感应线圈,光等货就要半个月。换成火焰加热的话,只要把带燃烧器的支架架在行走导轨上,不管工件是粗是细,调一下火焰角度和燃气流量就能开机干活,整套系统的成本还不到感应方案的1/8。
这里刚好解答一个很多读者问过的实际问题:
问:现在感应加热、电阻加热这么普及,为什么重型构件车间还在大量用火焰加热?
答:算笔实际的账就懂了。除了刚才说的成本优势,对于壁厚超过100mm的厚板焊接,火焰加热的热穿透深度比同功率的感应加热高30%以上,不会出现"表面烧得发烫、芯部温度还没到"的尴尬问题——毕竟感应加热的热量主要集中在工件表面几毫米的深度,要把厚板芯部加热到需要的预热温度,得连续烤好几个小时,热损失大得吓人。而且火焰加热的灵活性是所有加热方案里最好的,哪怕你要给工件的某个边角做局部补热,不用拆任何工装,把燃烧器挪过去就行。
当然,现在的工业级火焰加热,也早就不是以前那种冒着黑烟、氧化皮掉满地的老样子了。正规的车间现在用的都是预混式高速燃烧器,把丙烷和预热到400度的压缩空气提前混合好再喷出燃烧,燃烧效率能到90%以上,氧化量能降到传统火焰的1/10,工件加热完之后,表面几乎不用额外打磨就能直接焊接。
做火焰加热最容易踩的3个实操坑
我跑了快上百家制造车间,见过太多因为操作不规范,把好好的火焰加热用成"烧钱手艺"的案例,整理了几个最常见的坑,做生产的朋友真的要避一避:
✅ 别盲目追求火焰温度越高越好。很多师傅觉得烧得越红,加热效率越高,其实错了。对于低碳钢的焊前预热,只要把温度升到150-200度就够了,火焰温度太高,反而会让表面的金属晶粒粗大,后续焊接的时候容易出裂纹。上次在南通的一个钢结构厂,就是图快,把火焰温度开到1200度,最后焊完的构件做UT探伤,30%的焊缝都有微裂纹,返修补了整整一周。
❗ 一定要测芯部温度,别只看表面。有个做压力容器的老工程师跟我说,他见过最离谱的操作,工人拿测温枪对着钢板表面扫,显示200度就喊可以焊了,结果焊到一半,焊道下面的芯部温度才80度,厚板直接被焊出了层状撕裂。现在正规的火焰加热作业,都是要在加热区的不同深度埋入热电偶的,不是靠表面的温度数拍板。
💡 火焰的吹扫角度别垂直对着工件。垂直烧的话,高速火焰会直接把表面的氧化皮吹得四处飞,而且热流的反射损失特别大。一般把燃烧器的角度调到45度,顺着工件行走的方向扫,热效率能提升至少20%,氧化皮的量还能少一半。
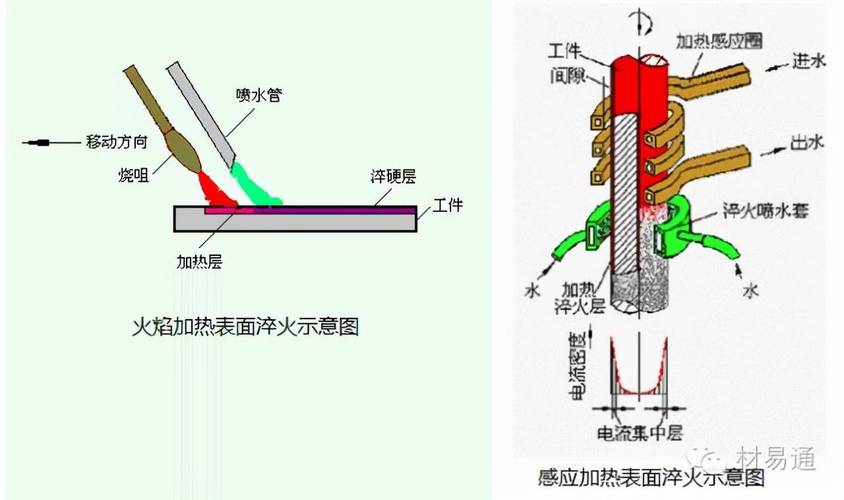 工业火焰加热燃烧器45度吹扫工件示意图
很多中小厂的师傅觉得,这些细节都是"小题大做",但真算下来,光是减少的氧化皮打磨时间、降低的焊缝返修率,每个月省下来的钱,都够给班组发两次奖金了。
这里再解答一个老板们最关心的问题:
问:我们车间现在还是手工拿焊枪做火焰加热,想升级成自动的,大概要投多少钱?多久能回本?
答:别上来就买最贵的全闭环系统。我们给很多中小制造企业做过改造,最划算的方案是先把手持的焊枪换成带流量稳压器的工业燃烧器,架在简易的行走导轨上,配个手持的红外测温仪,一套下来也就两三万。算笔账:以前手工加热,一个班两个师傅,一天最多给3根主轴做预热,改完之后,一个师傅能同时盯两套设备,一天能处理8根,省下来的人工、还有减少的氧化皮打磨成本,最快3个月就能把改造钱赚回来。要是你的构件尺寸特别杂,连复杂的编程都不用,只要把行走速度和火焰流量调好,就能稳定干活。
未来的火焰加热,会往哪个方向走?
别觉得火焰加热是个快要被淘汰的老工艺。现在行业里的新实践,比很多人想象的要激进得多。
去年在常州的一个锻件厂,他们把原来的纯丙烷燃烧器换成了掺30%氢气的混合燃烧器,没有改原来的燃气管路,只是在燃气入口加了个静态混合器,运行了半年,燃气成本降了12%,车间里的烟量少了快一半,连环保检查的人都夸他们的改造思路巧。现在掺氢的火焰加热技术已经在长三角的不少重型制造企业铺开了,碳排放能降40%以上——毕竟氢气燃烧的火焰温度更高,热效率还能再提10%。
还有更有意思的,现在已经有企业把火焰加热和数字孪生系统结合了——在加热前,先把构件的三维模型导入系统,算出来不同位置需要的加热功率、行走速度,系统自动调整每个燃烧器的燃气流量,不用人去现场盯着测温。哪怕是形状特别复杂的锻件,也能精准控制每个位置的加热温度,不会出现局部过热或者温度不够的问题。
说实话,工业里的工艺从来没有什么"先进"和"落后"的绝对分界。能在你的生产场景里,用最少的成本解决实际问题,就是好工艺。火焰加热用了快两百年了,到现在还能在重型制造的车间里占着一席之地,靠的从来不是什么花里胡哨的概念,是老师傅们一点点攒出来的实操经验,再加上一点点技术上的小改进。