激光焊接:从动力电池到储能柜,那些没人明说的落地细节
上个月去常州某动力电池厂蹲了三天,看他们换了新的激光焊接工位,本来以为能把之前的虚焊良率问题干到99.9%以上,结果跑了一周良率反而掉了两个点——说白了,就是很多人把激光焊接想太简单了。
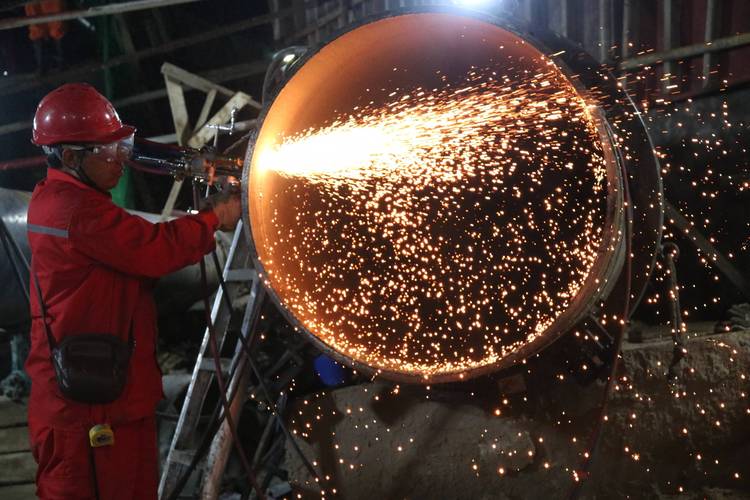
 动力电池铝壳激光焊接深熔焊小孔示意图
💡 这里有个很多人踩过的坑:铝合金对1064nm近红外激光的初始反射率超过80%,刚起弧的时候如果没做前置的光斑摆动优化,大部分能量直接被弹走,根本没进到材料里。
问:我们厂之前用弧焊做铝合金零件,换激光焊接之后是不是只要提高功率就能跟上生产节拍?
答:完全不是。去年我们帮苏州一家汽配厂调机,他们一开始上的3kW连续光纤激光,焊2mm的6系铝,焊速提到6m/min的时候虚焊率快到15%。后来把摆动频率调到200Hz,加了1mm的离焦量,同样功率下焊速直接拉到12m/min,良率反而稳定在99.7%——哪是靠加功率啊,是靠找对能量的落点。真要靠堆功率,能耗成本先把利润吃光了。
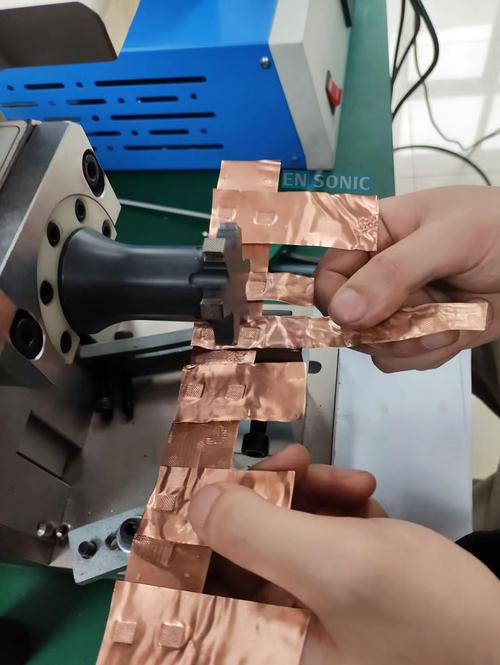
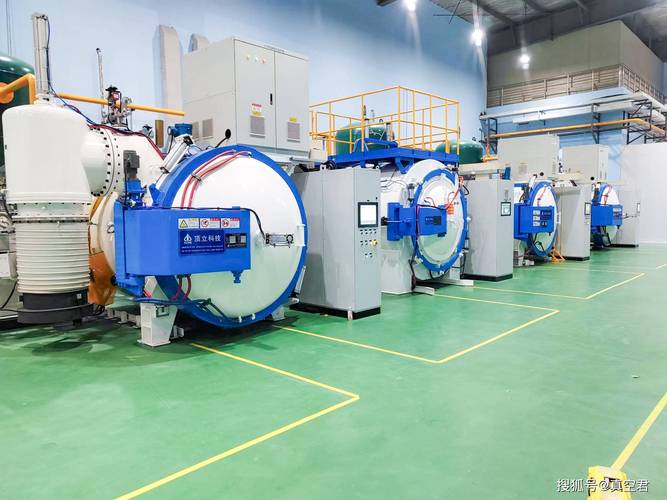
储能柜大截面紫铜排蓝光激光焊接工位实拍
另一个爆火的场景就是CTC电池底盘一体化的焊接。之前电池包是装在底盘上面的,现在把电池直接和底盘结构集成,对焊接的精度要求高到0.1mm,普通弧焊根本达不到,只有激光焊接能在保证强度的同时,把车身的整体重量降下来10%以上。
问:蓝光激光焊接的设备比传统红外激光贵了快一倍,中小厂真的投得起吗?
答:算一笔账就知道了。之前用红外激光焊紫铜,得先在铜表面镀一层镍,不然反射率太高焊不动,光表面处理的成本每米铜排就要加1.2元,还要额外配一套高功率的随动吸尘装置,因为焊接飞溅大,每个月换滤芯的钱就快两千。蓝光激光不用镀镍,焊的时候几乎没飞溅,一套下来虽然设备贵了12万,但按一个月焊2000米铜排算,不到八个月就能把差价赚回来——更别说良率从之前的92%提到99.2%之后,售后成本砍了多少。
别拿CO2弧焊的逻辑套激光焊接
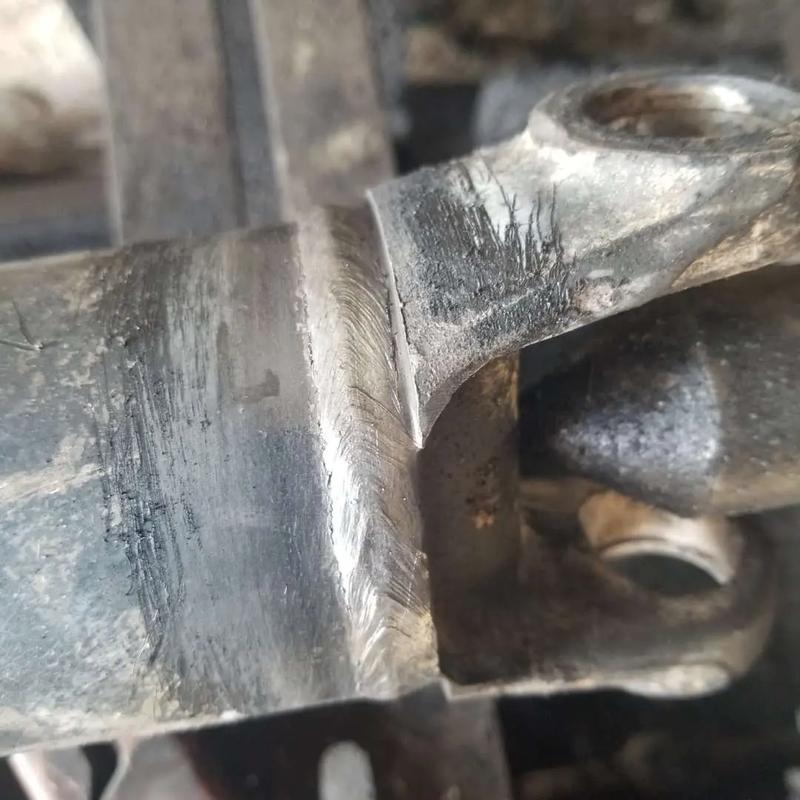
很多刚接触激光焊接的工程师,第一反应是把之前做弧焊的参数平移过来。上来就调电流,调焊速,结果要么烧穿,要么虚焊。根本原因是没搞懂:激光焊接的核心是深熔焊的小孔效应,和弧焊的熔池传热逻辑完全不是一回事。 弧焊的时候,热量是从材料表面慢慢往内部传导,热影响区宽,变形大,焊道余高也高。但激光焊接的功率密度能达到10^6 W/cm²以上,直接把材料表面汽化,形成一个稳定的蒸汽小孔,激光能量顺着小孔直接传到材料深处,热影响区窄,焊道深宽比能到10:1,焊完几乎不用二次打磨。 我见过太多工艺工程师,拿着之前做弧焊的参数表往激光机上套,上来就把功率拉到4kW,结果焊1mm的铝壳直接烧穿个洞。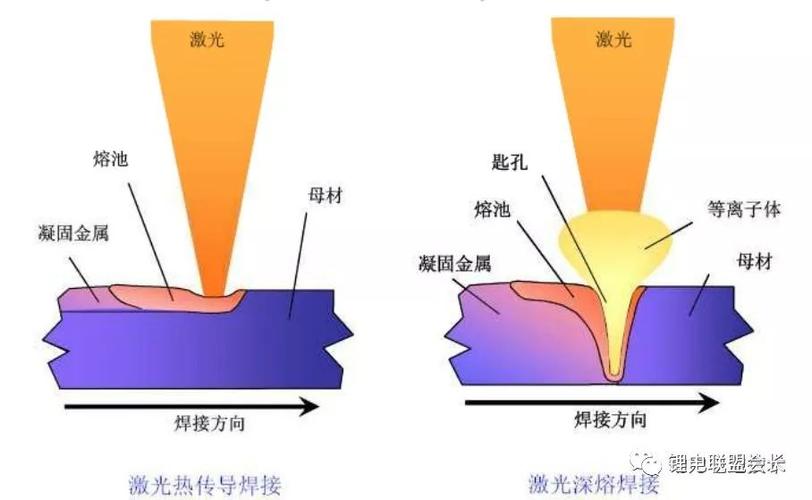 动力电池铝壳激光焊接深熔焊小孔示意图
💡 这里有个很多人踩过的坑:铝合金对1064nm近红外激光的初始反射率超过80%,刚起弧的时候如果没做前置的光斑摆动优化,大部分能量直接被弹走,根本没进到材料里。
问:我们厂之前用弧焊做铝合金零件,换激光焊接之后是不是只要提高功率就能跟上生产节拍?
答:完全不是。去年我们帮苏州一家汽配厂调机,他们一开始上的3kW连续光纤激光,焊2mm的6系铝,焊速提到6m/min的时候虚焊率快到15%。后来把摆动频率调到200Hz,加了1mm的离焦量,同样功率下焊速直接拉到12m/min,良率反而稳定在99.7%——哪是靠加功率啊,是靠找对能量的落点。真要靠堆功率,能耗成本先把利润吃光了。
2024年激光焊接的几个新落地场景
之前行业里总说激光焊接是汽车白车身的专属,今年跑了一圈供应链才发现,现在储能行业的应用已经快追上汽车了。 最明显的就是储能柜里的大截面紫铜排焊接。之前大家用钎焊或者氩弧焊,效率低,焊出来的接头电阻大,通大电流的时候容易发热。去年开始蓝光激光的成本降下来之后,这个场景直接被激活了。 第一次看蓝光激光焊8mm厚的紫铜排的时候,我盯着熔池看了十分钟——没有飞溅,没有焊渣,焊道平得像抛光过的金属片,这在十年前想都不敢想。要知道蓝光激光对铜的吸收率是传统红外激光的6倍以上,不用提前在铜表面镀镍,直接焊就能形成稳定的熔池。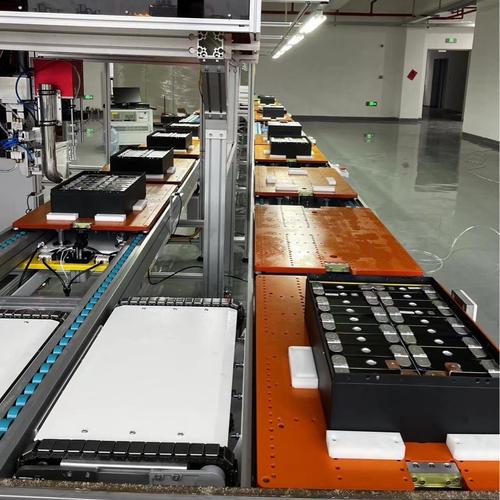 储能柜大截面紫铜排蓝光激光焊接工位实拍
另一个爆火的场景就是CTC电池底盘一体化的焊接。之前电池包是装在底盘上面的,现在把电池直接和底盘结构集成,对焊接的精度要求高到0.1mm,普通弧焊根本达不到,只有激光焊接能在保证强度的同时,把车身的整体重量降下来10%以上。
问:蓝光激光焊接的设备比传统红外激光贵了快一倍,中小厂真的投得起吗?
答:算一笔账就知道了。之前用红外激光焊紫铜,得先在铜表面镀一层镍,不然反射率太高焊不动,光表面处理的成本每米铜排就要加1.2元,还要额外配一套高功率的随动吸尘装置,因为焊接飞溅大,每个月换滤芯的钱就快两千。蓝光激光不用镀镍,焊的时候几乎没飞溅,一套下来虽然设备贵了12万,但按一个月焊2000米铜排算,不到八个月就能把差价赚回来——更别说良率从之前的92%提到99.2%之后,售后成本砍了多少。