工业生产中的电阻加热:踩过3年坑才摸透的选料与控温逻辑
上周去苏州某压铸厂做现场诊断,车间里刚换的3组模头加热模组,连续烧了俩。厂长蹲在设备旁边抽烟,说上周才从网上找的"通用加热棒参数",花了小十万,结果连模头温度均匀性都达不到±5℃的要求——白瞎。
很多人对电阻加热的认知,还停留在"通电生热"的初中物理层面。真到了工业生产线上,差一点参数,差一点安装细节,差一点控温逻辑,最后要么设备三天两头坏,要么电费高到让财务皱眉头。
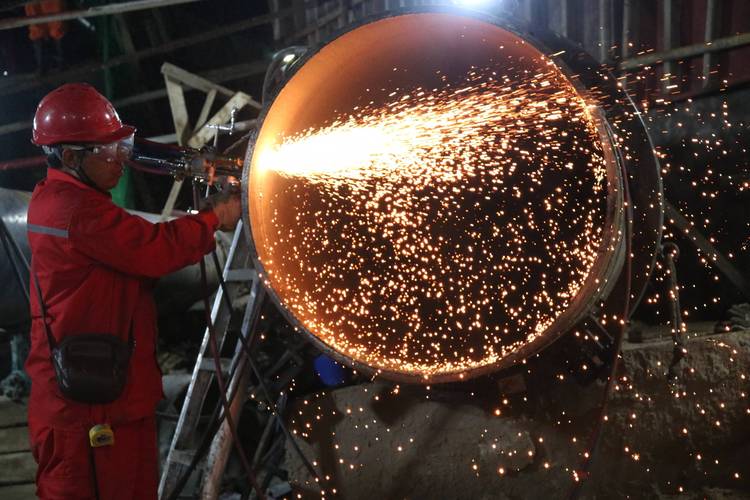
 工业电阻加热棒在压铸模腔安装现场实拍
简单说,表面负荷就是每平方厘米的加热表面能承担的发热功率。静态空气里,铁铬铝加热管的安全表面负荷可以做到4W/cm²;但如果你把它装到密闭的铝压铸模腔里,周边都是导热差的模具钢,换热效率比静态空气差3倍还多,安全表面负荷最多不能超1.5W/cm²。
我见过最离谱的采购,给熔铝炉买的加热管,表面负荷选了10W/cm²。装上去之后,第一炉铝还没化透,加热管就红得跟烧红的铁棍似的,俩礼拜就烧穿了。
真的,这点坑我见过不下20个厂踩。
问:我们车间做铝合金淬火的,之前买的加热管标称表面负荷8W/cm²,为啥用俩礼拜就烧穿?
答:你得看你的实际工况——静态空气里8W/cm²是安全值,放到420℃的熔铝炉里,换热条件差3个量级,安全表面负荷最多不能超3W/cm²。按8W买,等于让加热管在超3倍负荷下硬扛,不烧才是运气好。
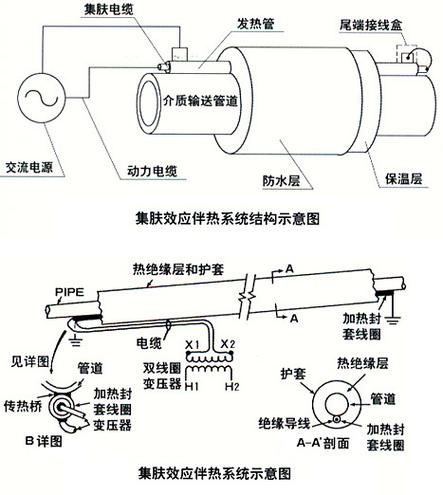
分段式电阻加热模组的控温线路接线实拍
就这套方案,把之前极片烘烤的温度波动从±8℃压到了±1.2℃。算下来每批烘烤的能耗降了22%,极片的涂层不良率掉了5个百分点。别觉得这是大厂才玩得起的东西——现在这套模组的采购成本,已经比3年前降了40%,中小厂完全用得起。
问:我们是做食品烘焙隧道炉的,想换高精度电阻加热系统,会不会改造成本特别高?
答:不用上来就全换。先把你原来的通断式交流接触器换成可控硅调功模块,再把原来的单点位热电偶换成沿加热长度3个测点的温度采集,算下来单米加热模组的改造成本不到1200块。但是温度均匀性提上去之后,产品的烘烤不良率能掉至少4个点——食品行业的不良率,你懂的,掉1个点都能把改造成本赚回来。
为什么你买的电阻加热元件,总达不到标称功率?
别信商家页面上印的"寿命10000小时"。那是在理想实验室环境下测出来的数,跟你车间的实际工况半毛钱关系都没有。 核心坑点就在表面负荷这个参数上。很多采购根本不看这个数,上来就问"一根加热棒多少钱"。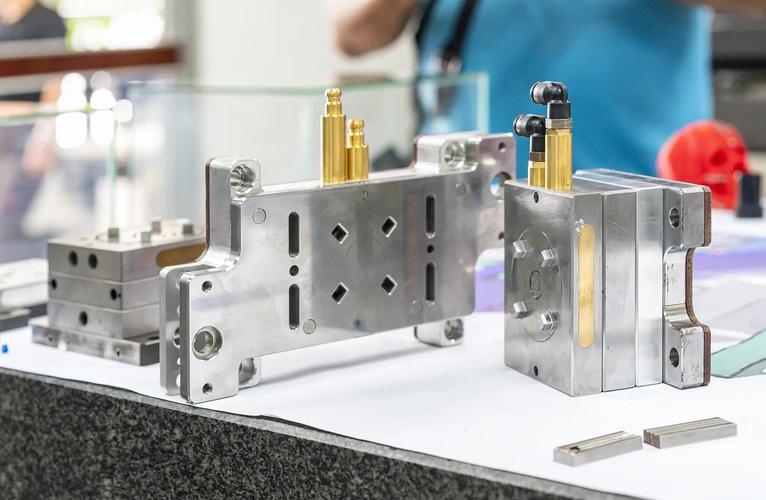 工业电阻加热棒在压铸模腔安装现场实拍
简单说,表面负荷就是每平方厘米的加热表面能承担的发热功率。静态空气里,铁铬铝加热管的安全表面负荷可以做到4W/cm²;但如果你把它装到密闭的铝压铸模腔里,周边都是导热差的模具钢,换热效率比静态空气差3倍还多,安全表面负荷最多不能超1.5W/cm²。
我见过最离谱的采购,给熔铝炉买的加热管,表面负荷选了10W/cm²。装上去之后,第一炉铝还没化透,加热管就红得跟烧红的铁棍似的,俩礼拜就烧穿了。
真的,这点坑我见过不下20个厂踩。
问:我们车间做铝合金淬火的,之前买的加热管标称表面负荷8W/cm²,为啥用俩礼拜就烧穿?
答:你得看你的实际工况——静态空气里8W/cm²是安全值,放到420℃的熔铝炉里,换热条件差3个量级,安全表面负荷最多不能超3W/cm²。按8W买,等于让加热管在超3倍负荷下硬扛,不烧才是运气好。
现在行业里跑通的电阻加热控温方案,到底省在哪?
之前大家做电阻加热控温,基本都是拿个热电偶贴在加热棒旁边,温度到了就断电,低了就通电。听着简单,实际用起来温度波动能到±8℃。去年我去宁德时代的配套烘烤线看,人家现在用的是分段式闭环电阻加热系统,把整根长加热管分成3-4个独立控温段,每个段单独接热电偶,用可控硅实时调整输出功率,不是简单的通断。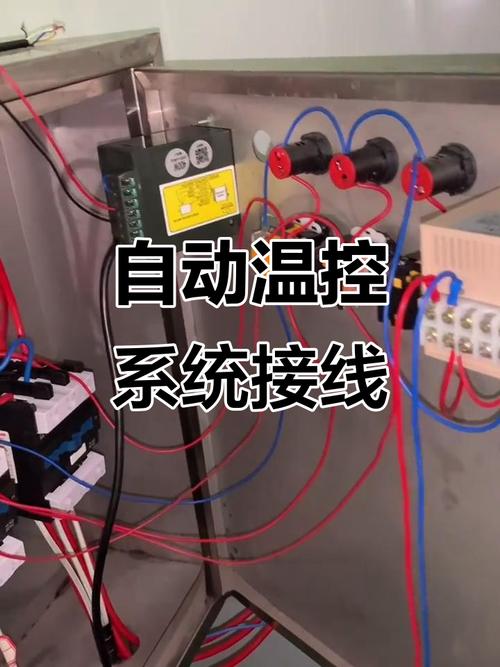 分段式电阻加热模组的控温线路接线实拍
就这套方案,把之前极片烘烤的温度波动从±8℃压到了±1.2℃。算下来每批烘烤的能耗降了22%,极片的涂层不良率掉了5个百分点。别觉得这是大厂才玩得起的东西——现在这套模组的采购成本,已经比3年前降了40%,中小厂完全用得起。
问:我们是做食品烘焙隧道炉的,想换高精度电阻加热系统,会不会改造成本特别高?
答:不用上来就全换。先把你原来的通断式交流接触器换成可控硅调功模块,再把原来的单点位热电偶换成沿加热长度3个测点的温度采集,算下来单米加热模组的改造成本不到1200块。但是温度均匀性提上去之后,产品的烘烤不良率能掉至少4个点——食品行业的不良率,你懂的,掉1个点都能把改造成本赚回来。