别再拿老经验说事:2024年工业熔炼的降本与质控实操细节
上周去江苏某特钢车间蹲了3天,刚出车间门裤腿上沾的炉渣还没拍干净——就为了摸清楚现在大家说的"智能熔炼"到底是不是PPT里的花架子。
之前跟几个中小铸造厂的老板聊天,十有八九会吐槽:现在的熔炼成本一年比一年高,电费涨、废钢涨,想降本就只能在耐火材料上抠,抠来抠去炉龄掉得快,反而亏得更多。
真不是。
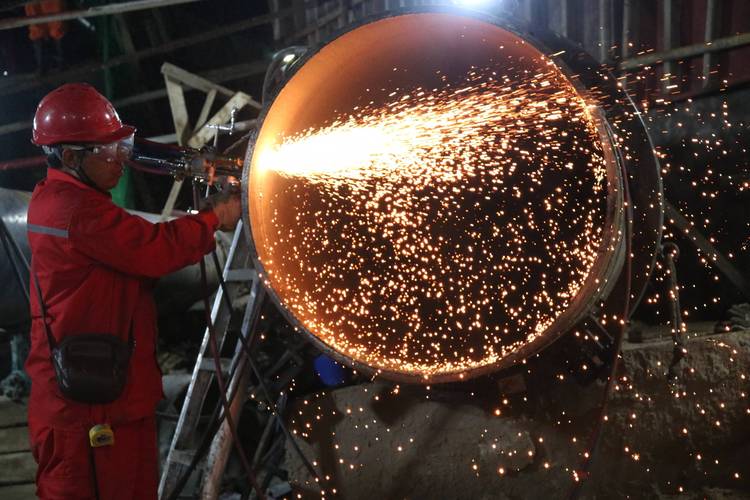
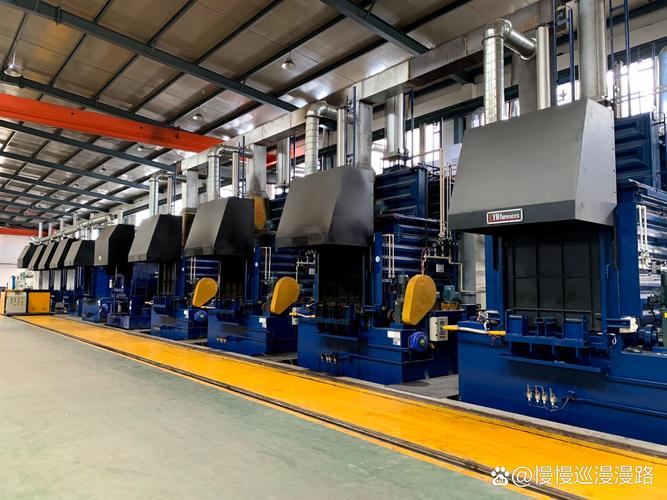
 特钢车间中频炉熔炼前废钢分类堆放场景
问:我们厂一直用固定比例的废钢+生铁配料,换批次的时候经常出现成分波动,到底要怎么调整?
答:别死盯固定配比。现在行业里通用的做法是给每一批来料做快速光谱预检,把硫、磷、残留合金元素的占比算成"等效配料值",比如一批含镍0.3%的废钢,能抵12公斤的镍板添加量,算准了再投,光这一步就能把熔炼过程的成分调整损耗降7%以上。别觉得多花这几分钟做预检麻烦,之前有个厂算过,因为成分不对反复调整碳含量,一炉料光增碳剂就多花了800多块,还耽误了40分钟的熔炼时间。
中频熔炼炉炉衬热流传感器安装位置示意图
问:现在很多厂说的"无碳熔炼"到底是营销噱头还是真的有用?
答:别被概念绕晕。所谓无碳熔炼,本质是把之前靠增碳剂调整碳含量的环节,前移到配料阶段算准,减少熔炼过程中反复加碳、扒渣的工序。如果你们的产品是对碳含量均匀性要求高的高端轴承钢、风电齿轮钢,这套流程确实能把碳偏析的合格率从89%拉到97%;但如果只是做普通建筑用钢筋、普通灰铁铸件,完全没必要为了这个概念多投钱。
💡 很多老操作工觉得,熔炼的时候多扒两次渣,钢水就干净。实际上,每扒一次渣,就要带走3%左右的高温钢液,还会让炉温掉个四五十度,重新升温的能耗、钢液的氧化损耗,算下来比渣里带的那点杂质贵多了。
别迷信"超高熔炼温度":很多厂的能耗浪费根本是从投料端开始的
我见过太多厂的操作逻辑:投料的时候随便堆,废钢、回炉料、生铁一股脑往炉子里塞,然后把熔炼温度拉到1650℃以上,觉得温度够高,什么杂质都能熔出来,扒两次渣就完事。 算过账吗? 温度每高50℃,电耗就涨8%。更别说如果废钢里混了镀锌边角料、带油漆的汽车板、甚至残留了铝合金的机加工废料,你就算把温度拉到1700℃,脱除这些杂质的过程也会额外多耗20%的电,还会把钢水的吸气量拉满,出来的铸件最后全是气孔。 现在行业里做得顺的厂,根本不会在熔炼的高温阶段找补。投料之前的环节就把所有问题掐灭了:废钢按厚度、材质、残留元素分类堆,回炉料按之前的铸件牌号单独放,根本不会混堆。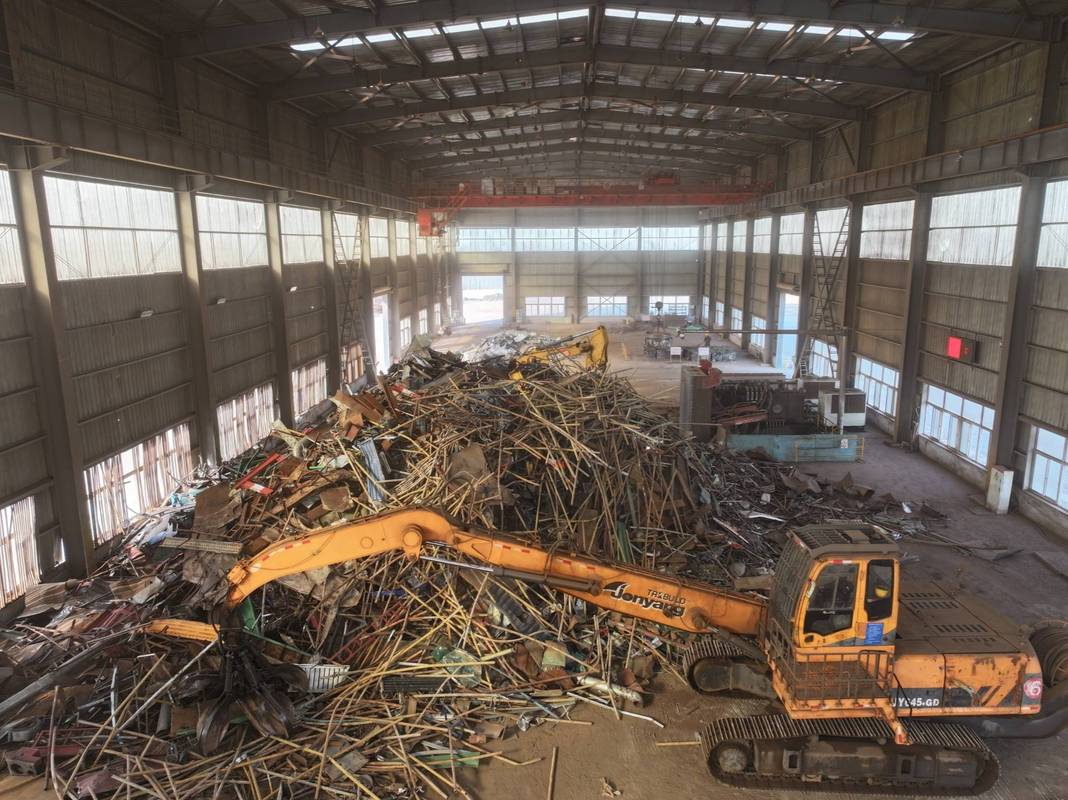 特钢车间中频炉熔炼前废钢分类堆放场景
问:我们厂一直用固定比例的废钢+生铁配料,换批次的时候经常出现成分波动,到底要怎么调整?
答:别死盯固定配比。现在行业里通用的做法是给每一批来料做快速光谱预检,把硫、磷、残留合金元素的占比算成"等效配料值",比如一批含镍0.3%的废钢,能抵12公斤的镍板添加量,算准了再投,光这一步就能把熔炼过程的成分调整损耗降7%以上。别觉得多花这几分钟做预检麻烦,之前有个厂算过,因为成分不对反复调整碳含量,一炉料光增碳剂就多花了800多块,还耽误了40分钟的熔炼时间。
那些没人明说的熔炼质控细节:比在线测温更重要的是"炉况预判"
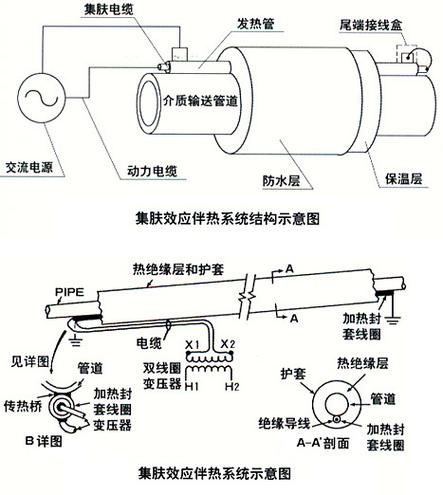
说实话,我见过太多厂花几十万上了红外在线测温系统,结果炉壁的侵蚀厚度三个月才测一次——这就像你买了最贵的血压计,却从来不给自己做年度体检。 测温仪能告诉你现在钢水多少度。 但它没法告诉你,炉壁还能扛几炉。 之前去浙江一家做汽车精密铸件的厂,他们之前因为炉衬被熔穿,漏了一炉12吨的钢水,光清炉、修炉、停机损失就快200万。现在他们每台熔炼炉上都装了炉衬热流传感器,实时监测炉壁不同位置的热传导效率,一旦热流值超过设定阈值,就说明那个位置的炉衬已经被侵蚀到安全厚度以下,提前安排补炉就行,根本不会等到漏炉才慌。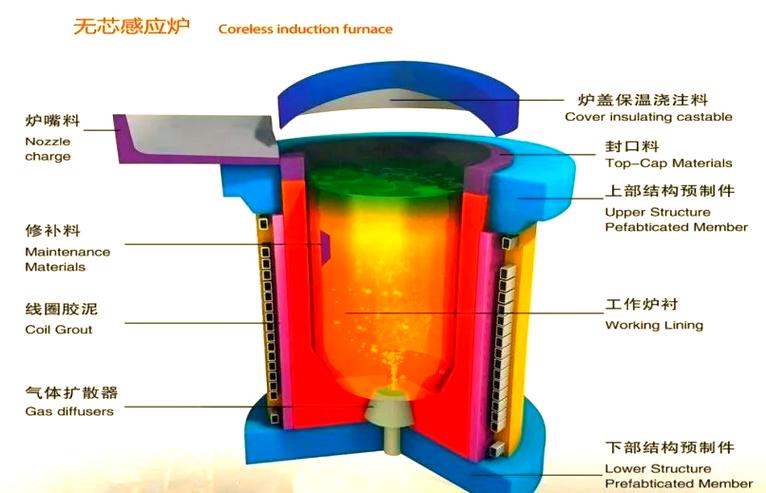 中频熔炼炉炉衬热流传感器安装位置示意图
问:现在很多厂说的"无碳熔炼"到底是营销噱头还是真的有用?
答:别被概念绕晕。所谓无碳熔炼,本质是把之前靠增碳剂调整碳含量的环节,前移到配料阶段算准,减少熔炼过程中反复加碳、扒渣的工序。如果你们的产品是对碳含量均匀性要求高的高端轴承钢、风电齿轮钢,这套流程确实能把碳偏析的合格率从89%拉到97%;但如果只是做普通建筑用钢筋、普通灰铁铸件,完全没必要为了这个概念多投钱。
💡 很多老操作工觉得,熔炼的时候多扒两次渣,钢水就干净。实际上,每扒一次渣,就要带走3%左右的高温钢液,还会让炉温掉个四五十度,重新升温的能耗、钢液的氧化损耗,算下来比渣里带的那点杂质贵多了。