烧结工序能耗砍15%的真路径:2024年钢厂一线摸出来的实操经验
上周去唐山某2000m³高炉配套的烧结车间蹲了3天,跟班长老周蹲在配料台边啃凉盒饭的时候,他把手里的测温枪往台面上一墩——说现在网上那些讲烧结的文章,十篇有九篇是照着十几年前的教材抄的,连现在新上的智能配料系统界面长啥样都没见过,纯属误人子弟。
这话我信。跑了快二十个钢厂的烧结车间,见过太多照着书本调参数踩大坑的事,也见过好多被行业“标准参数”框住、明明有降本空间却不敢动的厂。今天就把一线摸出来的真东西摆出来,没有空泛的理论,全是踩过坑才攒下的经验。
烧结配料环节最容易被忽略的3个漏损点
💡 好多厂现在上了自动配料系统,把配料秤的精度卡到±0.2%,就觉得配料环节的事万事大吉了?错。真正能把碱度、料温带偏的漏损点,全是没人盯着的边角位置。
第一个漏损点:返矿的水分波动。返矿料从热筛下来到配料仓,夏天表面料温能到80℃,水分蒸得快,有时候料仓壁上结的潮料块掉下来,一瓢就是几十公斤的杂料,直接把碱度值带偏0.15,后面烧结出来的矿强度掉两个档次,高炉那边吃料直皱眉。
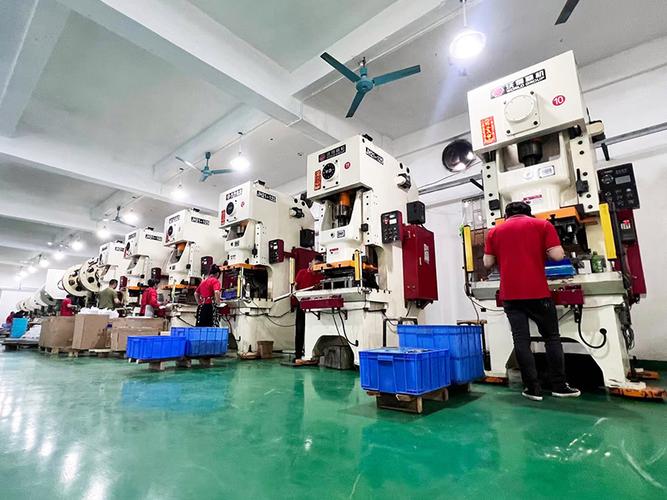
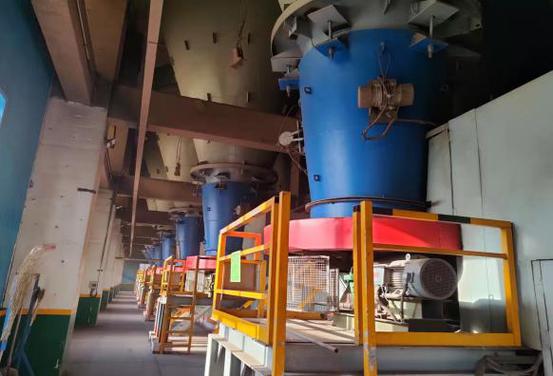 钢厂烧结车间配料仓返矿料取样台实拍
问:我们厂现在也在查返矿水分,装了进口微波测水仪还是不准,到底问题出在哪?
答:别把探头装在料仓正中央!90%的厂装错位置——料仓中间的料是刚进来的热料,表面蒸出来的水根本测不准,要把探头往料仓下料口上方偏30公分的位置装,测的是马上要进混料机的料的真实水分,误差能压到0.3%以内,比你花十几万换进口探头管用。
第二个漏损点:混料机的加水喷嘴堵了没人管。❗ 别笑,这是真事,上次在邯郸某厂,混料机的喷嘴一半堵死,加的水顺着筒体壁流成沟,料的偏析率直接拉到32%,烧结机上出来的料,有的地方干得散成粉,有的地方湿得结成硬泥块,铺到台面上根本烧不透。
第三个漏损点:梭式布料器的行程卡了20公分。好多厂觉得布料只要均匀就行,行程卡了一点不影响?错,料层的边缘空出来的位置,风直接从那漏走,整个烧结机的漏风率能往上飙8个百分点,电耗白扔。
烧结机段的能耗砍减,根本不是靠换大风机
好多厂一提到降烧结能耗,第一反应是换高效风机,换高压变频器,花几百万下去,电耗降个2%都算不错的。真的假的?说实话,我见过最猛的一个厂,没换风机,就把三个地方改了,三个月下来,烧结工序的吨矿电耗从48kWh砍到40.8kWh,直接降了15%。
哪三个地方?第一,把烧结机风箱的漏风密封从传统的橡胶密封换成了现在的柔性耐磨陶瓷密封,漏风率从42%压到18%——对,你没看错,原来近一半的风根本没穿过料层,全从缝隙跑了,这部分的电耗纯纯是白花的。第二,把机尾的热烧结矿环冷机的余热回收管路接回了混料机的热风入口,原来环冷机出来的280℃热风直接排到大气里,现在用来给混料的料加热,冬天混料的料温能从15℃升到55℃,根本不会因为料温低导致烧结速度上不去,台时产能直接提了12%。第三,把原来固定的台车蓖条换成了带自清理结构的耐磨蓖条,原来蓖条堵了要停烧结机打清理,一次停2小时,现在蓖条上的小细缝能让小颗粒料自己掉下去,堵蓖条的次数从每周3次降到每月1次。
 2024年钢厂烧结机柔性密封改造后风箱实拍
问:我们厂环冷机的余热现在是接去发电的,能不能再接回混料机用?会不会影响发电效率?
答:算过账就知道了。环冷机的余热分三段,第一段是出来的150℃以下的低温热风,这部分原来发电的话,因为温度低,发电效率只有12%,根本不划算,把这部分风接去混料加热,相当于省了原来给混料加热用的蒸汽消耗,算下来综合收益比全用来发电高27%。要是你厂的环冷机是那种带密封改造的,高温段的热风还是留着发电,别瞎改,改了反而亏。
真的,好多人觉得烧结是个老掉牙的工序,技术早就到头了,没什么可挖的。放屁。上次在江苏某厂,他们把原来烧结机的终点判断从靠老师傅看烟色,换成了机器视觉的实时监测,原来老师傅判断终点要靠经验,有时候早了10公分,料没烧透,返矿率涨5%,晚了10公分,过烧,矿的强度掉,煤耗涨。现在机器视觉盯着料层表面的火色,调整机速的误差能压到5公分以内,一个月下来,返矿率从18%降到12%,光这一项,一年省的钱就够买三套视觉系统。
别被行业的“最优参数”PUA,适合自己料的才是对的
现在好多行业白皮书里写的,烧结的最优碱度是1.8-2.0,最优料层厚度是700mm,最优点火温度是1150℃。说这话的人,估计连烧结机的操作室门朝哪开都不知道。
举个例子,唐山那个老周的厂子,他们用的进口块矿比例占到35%,碱度要是按1.9配,烧结出来的矿的低温还原粉化率能到35%,高炉那边吃了直接炉墙结厚。他们自己摸了三个月的参数,把碱度调到2.3,料层厚度压到800mm,点火温度降到1080℃,出来的矿的低温还原粉化率直接降到21%,高炉的燃料比降了4kg/t铁。对吧,哪有什么放之四海而皆准的参数?你家的料跟隔壁厂的料成分不一样,买的煤的灰分不一样,甚至你家的配料仓的下料速度都跟别人不一样,照着别人的最优参数抄,纯纯是刻舟求剑。
上次遇到个刚毕业的大学生,在操作室里照着教科书的参数调,把料层厚度从750mm降到600mm,说什么教科书里薄料层烧结透气性好,结果当天烧结机的产能掉了20%,煤耗涨了8kg/t,被班长追着骂了半层楼。
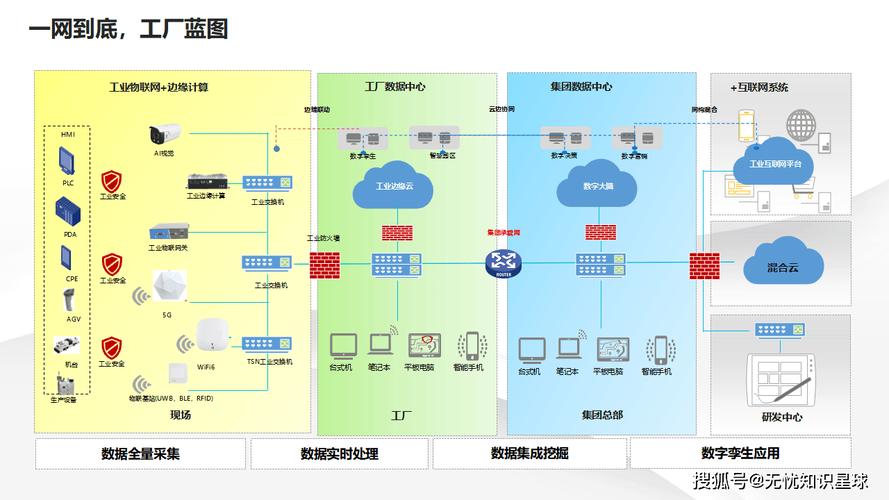
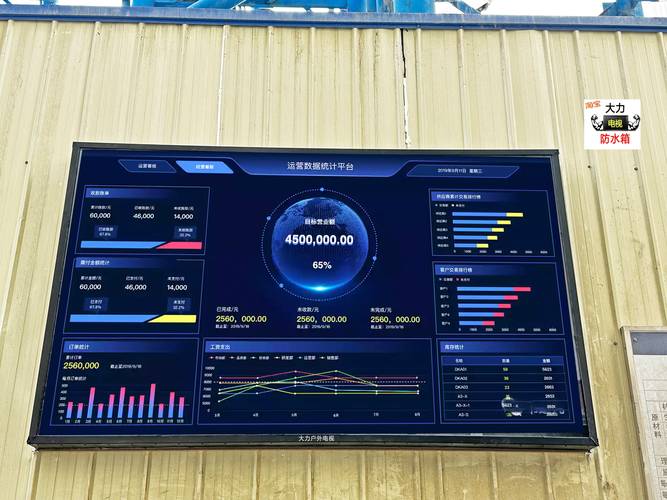
2024年现在好多厂开始上的烧结全流程数字孪生系统,不是那种摆在展厅里给领导看的花架子,是真的把配料仓的料位、混料的水分、烧结机的风箱负压、环冷机的温度全接到一个系统里,实时算当前的最优参数,给操作室的人提建议。比如上次在邢台某厂,他们上了这个系统三个月,操作的人根本不用天天盯着屏幕调参数,系统算出来的参数比干了十年的老师傅调的还准,吨矿的煤耗降了3kg。
上周从那个车间回来的时候,老周塞给我半袋他们车间自己烤的花生,说现在网上好多讲烧结的人,坐办公室里吹空调写文章,连烧结机的台车是什么样都不知道,写出来的东西看着头头是道,下了车间根本用不了。
这话真的没毛病。烧结这行,从来不是靠算几个公式、抄几个参数就能做好的。你得蹲在车间里,跟着师傅摸料的温度,听风箱的声音,看料层的火色,踩过坑,交过学费,才知道哪条路是真的能省钱,哪条路是看着光鲜实则白扔钱的花架子。