工业挤压的真相:不是把料压出去就完事的精密制造逻辑
上周去苏州相城的一家汽车结构件车间。刚进门就听见工艺主管拍着控制台骂。那台服役了5年的2000吨正向挤压机,挤出来的6061-T6铝防撞梁,表面全是不规则拉痕,整批待处理的料直接废了2.3吨。
谁能想到,这帮在挤压车间摸了十几年料的老技师,到了要满足新能源汽车±0.02mm的公差要求时,还是能一脚踩进最老的坑里。很多人对挤压的认知,还停留在“把烧红的金属锭从模孔硬挤出去”的初级阶段,真要接高要求的订单,差的可不是一点半点。
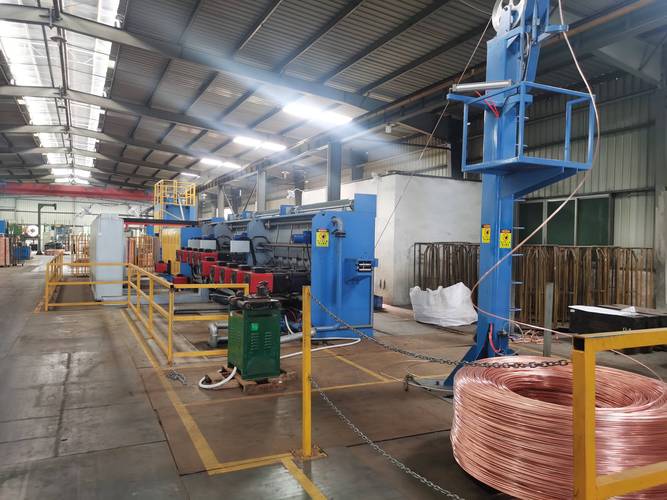
 新能源汽车铝挤压防撞梁在线尺寸检测工位
我上次见个做汽配的老板,去年花了1200万换了台全新的2500吨挤压机,结果连续3批料的力学性能不合格,最后蹲在车间查了3天,才发现挤压出口的测温探头是十年前的老款,测出来的温度比实际值低了快60℃——本来要求出料温度控制在550℃以下防止过烧,实际金属表面都快到620℃了,晶粒都长到了100μm以上,强度能合格才怪。
问:我们厂做普通建筑铝型材十几年,想转做新能源结构件的挤压产品,最先要调整的环节是什么?
答:别先急着换挤压机。先把你现在用的温度控制系统全换成带红外实时测温的——以前靠热电偶插在锭子表面测的温度,跟金属内部实际温度差能到30℃,这是老厂转新赛道最容易忽略的硬伤。
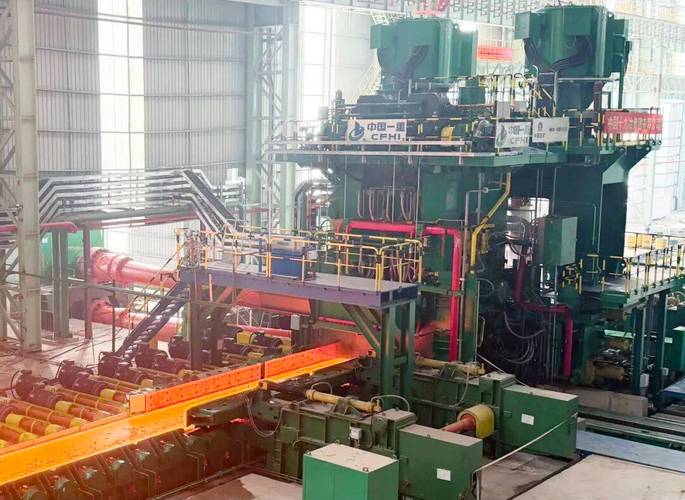
大吨位卧式挤压机真空出料工位实拍
💡 别信那些说“只要设备够大就能做所有挤压产品”的销售话术,我见过3600吨的挤压机,挤小尺寸的特种铜排,良品率还不如1200吨的专用机——因为大设备的挤压速度调节精度根本跟不上小截面产品的要求,最小进给量都有0.1mm,怎么可能挤得出公差0.02mm的小零件。
问:现在行业里常说的“等温挤压”,是不是就是把加热炉的温度设成固定值就行?
答:差远了。真的等温挤压,是要在整个挤压行程里,动态调整挤压速度——刚开始挤的时候锭子温度高,就把速度压下来,挤到后半段锭子因为变形发热升温,反而要适当加快速度,保证整个出料过程的金属温度稳定在最优区间,根本不是靠固定炉温就能实现的。去年有家做高压铜排的厂,把这个动态速度控制的逻辑调顺了,挤压出来的铜排导电率直接稳定在100%IACS,比同行的货高2个百分点,光卖溢价就多赚了快两百万。
为什么你家的挤压料,总是过不了下游的公差检测?
很多人第一次拿到新能源客户的图纸都愣了——以前做建筑铝型材,壁厚公差能到0.3mm都算优等品,现在客户要求的是0.05mm,差一点都不行。 这几年跑了不下百家做挤压加工的厂,发现大部分良品率上不去的原因,根本不是设备不够好,是对工艺参数的认知还停留在十年前。就拿最基础的挤压温度来说,以前做普通建筑型材,6系铝的挤压温度从450℃到520℃都能挤出来,差个几十度根本不影响最终的表面质量。但现在用的是带微量Sc元素的改性6系铝,最优挤压温度窗口只有15℃宽,差个10℃,要么挤不动堵模,要么晶粒粗大强度不达标。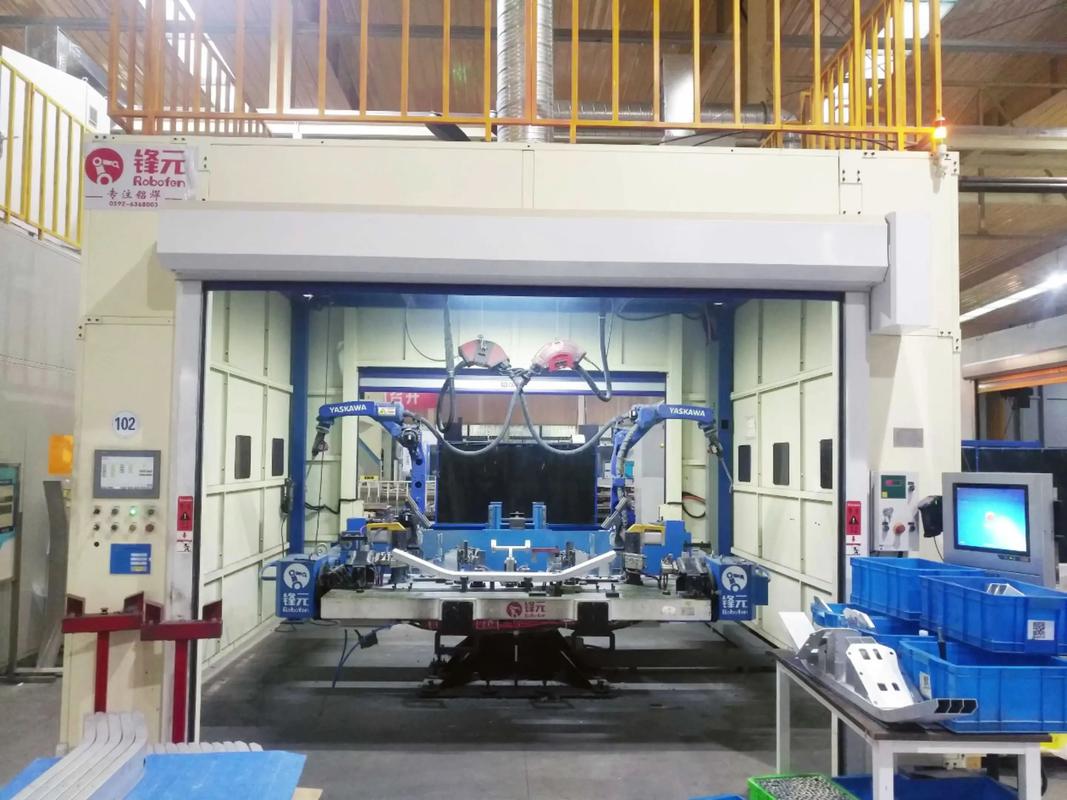 新能源汽车铝挤压防撞梁在线尺寸检测工位
我上次见个做汽配的老板,去年花了1200万换了台全新的2500吨挤压机,结果连续3批料的力学性能不合格,最后蹲在车间查了3天,才发现挤压出口的测温探头是十年前的老款,测出来的温度比实际值低了快60℃——本来要求出料温度控制在550℃以下防止过烧,实际金属表面都快到620℃了,晶粒都长到了100μm以上,强度能合格才怪。
问:我们厂做普通建筑铝型材十几年,想转做新能源结构件的挤压产品,最先要调整的环节是什么?
答:别先急着换挤压机。先把你现在用的温度控制系统全换成带红外实时测温的——以前靠热电偶插在锭子表面测的温度,跟金属内部实际温度差能到30℃,这是老厂转新赛道最容易忽略的硬伤。
容易被忽略的挤压环节细节,能直接把良品率拉高15%
很多人觉得挤压的核心是设备吨位、模具质量,其实真在车间待过就知道,出料那几秒的辅助动作,才是决定良品率的关键。 比如挤压垫的回程速度,很多厂为了提效率,把回程速度调到1.2m/s,结果挤压垫和锭子分离的时候带出来的残料,会在模孔位置形成不规则的划痕——就是开头说的那种整批废件的拉痕。我们去年帮一个厂调参数,把回程速度降到0.3m/s,再在回程位置加个残料刮除装置,光这一项,表面拉痕的不良率就从18%降到了2%。 还有现在越来越多厂开始用的真空辅助挤压,挤高温钛合金、铜合金的时候,能避免高温下金属和空气反应形成的表面氧化硬皮,后续机加工的余量能直接从1mm降到0.2mm,光这一项,每件就能省8块钱的机加工成本。 大吨位卧式挤压机真空出料工位实拍
💡 别信那些说“只要设备够大就能做所有挤压产品”的销售话术,我见过3600吨的挤压机,挤小尺寸的特种铜排,良品率还不如1200吨的专用机——因为大设备的挤压速度调节精度根本跟不上小截面产品的要求,最小进给量都有0.1mm,怎么可能挤得出公差0.02mm的小零件。
问:现在行业里常说的“等温挤压”,是不是就是把加热炉的温度设成固定值就行?
答:差远了。真的等温挤压,是要在整个挤压行程里,动态调整挤压速度——刚开始挤的时候锭子温度高,就把速度压下来,挤到后半段锭子因为变形发热升温,反而要适当加快速度,保证整个出料过程的金属温度稳定在最优区间,根本不是靠固定炉温就能实现的。去年有家做高压铜排的厂,把这个动态速度控制的逻辑调顺了,挤压出来的铜排导电率直接稳定在100%IACS,比同行的货高2个百分点,光卖溢价就多赚了快两百万。