拉拔工艺的现场实操避坑:从铜棒到高精度异型材的20年踩坑笔记
上周在温州龙湾的一家铜材加工厂蹲了3天,就盯着车间里那台服役12年的链式拉拔机看——不是它有多新,是老板刚换了模具,成品的直线度直接从0.12mm/m掉到0.03mm/m,比之前进口设备的指标还稳。
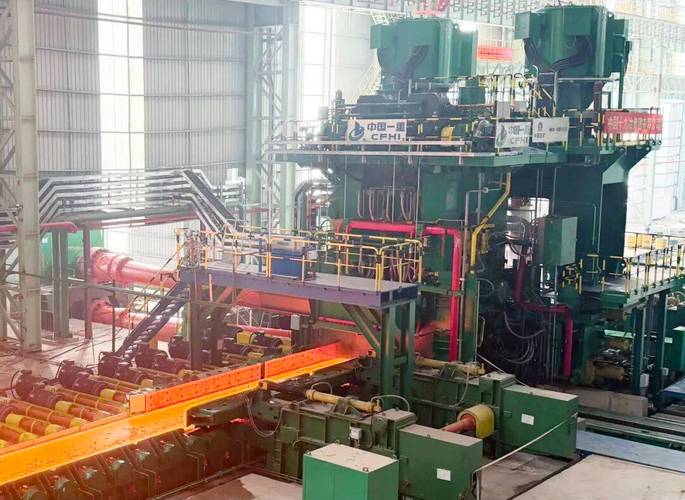
 铜棒链式拉拔机工作现场实拍
很多小厂买拉拔机的时候,预算有限,总觉得“能拽动就行”,完全不管参数匹配的问题。
问:很多小厂买拉拔机的时候只看最大拉力,这个思路错在哪?
答:拉力是下限,不是上限。比如你拉直径10mm的纯铜棒,理论上需要的拉力才12kN左右,你买个50kN的机子,看起来余量足,实际上传动间隙大,拉拔过程中拉力波动能到±30%,出来的棒材圆度差0.02mm,后续做精密轴的话根本没法用。反而那种额定拉力刚好在工艺需求1.5倍的机子,传动刚度够,波动能控制在±5%以内,成品精度高好几个档次。
💡这里提个现在行业内的普遍共识:拉拔模具的工作带长度,要和拉拔速度、材料硬度严格对应。比如拉软态纯铜,拉拔速度10m/min的话,工作带长度选3mm刚好;要是速度提到15m/min,工作带就得加到5mm,不然摩擦热散不出去,表面必出问题。这两年长三角的铜棒厂基本都换了金刚石涂层的硬质合金模,比原来的普通钨钢模寿命高8倍,而且拉拔后的表面粗糙度能到Ra0.2,根本不需要后续抛光,光这一项就能给每吨货省200多块的抛光成本。
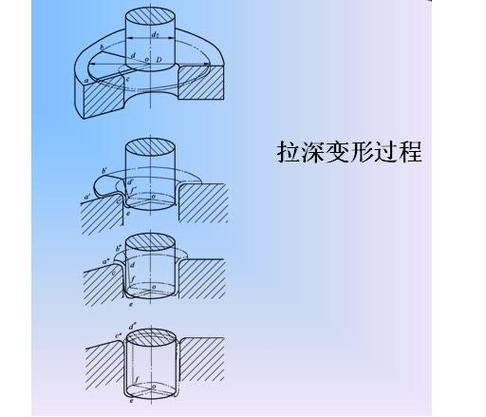
高精度不锈钢毛细管拉拔模具结构剖面图
比如乳化液,很多厂觉得就是个冷却润滑的辅料,随便兑兑就行。我见过最离谱的,南方夏天温度高,车间里的乳化液池子没人管,浓度从8%降到3%,表面还飘了一层浮油,结果拉拔的时候模具温度直接升到180度,铜棒表面出现密密麻麻的“麻点”,一批货3吨,全废了,损失快12万。❗现在我们给客户做工艺指导的时候,都会要求实时监测乳化液的浓度和温度,浓度控制在6%-10%之间,温度不能超过45度,还要定期撇掉表面的浮油,不然润滑膜破了,什么好模具都白搭。
问:拉拔异型材的时候,经常出现某一侧尺寸超差,到底是模具的问题还是操作的问题?
答:90%的情况是坯料的中心和模具的中心没对正。很多厂的师傅上模具的时候,肉眼看个大概就开机,实际上偏差只要超过0.5mm,拉出来的异型材就会出现单侧壁厚超差,甚至出现扭转。现在我们给客户调设备的时候,都会加一个激光对中仪,把对正精度控制在0.1mm以内,超差率直接从8%降到0.5%以下。别嫌麻烦,一次对中花5分钟,能省下来好几天的返工时间。
还有个很容易被忽略的细节——拉拔头的夹爪。很多厂的夹爪就是普通的淬火钢,夹的时候为了不打滑,死命压紧,结果坯料头部被夹得变形,后续切头的废料都能多出来2%。别小看这2%,一吨铜棒7万多,一年拉1000吨的话,就是140万的废料,够买好几十个带聚氨酯衬垫的专用夹爪了。真的。算过账就知道,光把夹爪压力调对这一项,一年省下来的钱就够付两个工人的工资。
拉拔工艺的未来:不是越拉越粗,是越拉越“精”
前几年大家对拉拔的认知,还停留在拉个圆棒、圆管,粗加工完再切再铣。现在不一样了,新能源、半导体行业的需求摆在这里,拉拔工艺早就往“高精度、近净成形”的方向走了。比如现在新能源行业需要的高精度铜排,原来的工艺是先拉成圆棒,再铣成铜排的形状,材料利用率只有60%,而且铣出来的表面有刀痕,导电率上不去。现在用异形模直接拉成铜排的形状,材料利用率能到95%,而且表面没有铣刀痕,导电率还能高1.5%,这两年给宁德时代、比亚迪供铜排的厂,基本都换了这种异形拉拔的工艺。
还有那种超细的铂铑合金丝,直径只有0.02mm,原来的拉拔是要经过20多道模孔,每拉一道就要退火一次,效率低得可怜。现在用连续多模拉拔的话,一次就能成型,效率高了10倍,而且丝径的公差能控制在±0.001mm以内,完全能满足半导体测温的要求。
✅现在行业内主流的高精度拉拔优化方向:
拉拔到底不是“硬拽”:很多厂第一步就错在模具匹配
很多人对拉拔的认知还停留在“把金属坯料从模孔里拽出来”的层面,说白了就是个粗加工工序。真不是。拉拔的核心是塑性变形的均匀性,不是拉力越大越好,也不是速度越快产能越高。去年有个做铝型材的客户,为了冲季度产能,私自把拉拔速度从12m/min调到18m/min,结果每3米就出现一个深浅不一的“竹节痕”,报废率直接从1.2%跳到17%,我过去一看,头都大了——他用的模具工作带长度还是原来配12m/min的,根本扛不住高速下的摩擦热,模具温度飙到220度,润滑膜直接干穿,拉出来的表面全是拉裂的细纹。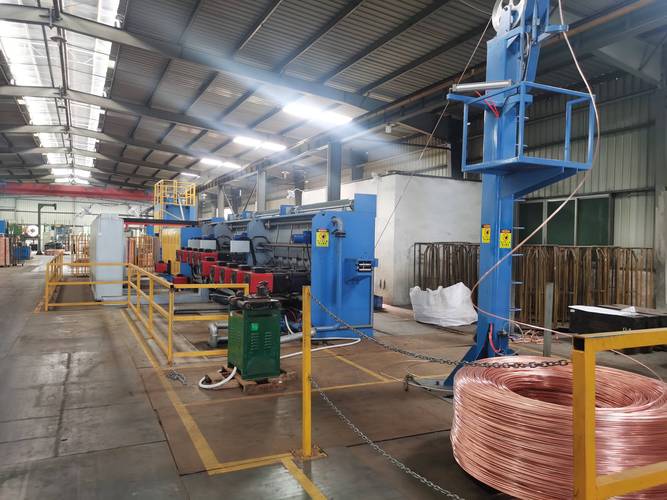 铜棒链式拉拔机工作现场实拍
很多小厂买拉拔机的时候,预算有限,总觉得“能拽动就行”,完全不管参数匹配的问题。
问:很多小厂买拉拔机的时候只看最大拉力,这个思路错在哪?
答:拉力是下限,不是上限。比如你拉直径10mm的纯铜棒,理论上需要的拉力才12kN左右,你买个50kN的机子,看起来余量足,实际上传动间隙大,拉拔过程中拉力波动能到±30%,出来的棒材圆度差0.02mm,后续做精密轴的话根本没法用。反而那种额定拉力刚好在工艺需求1.5倍的机子,传动刚度够,波动能控制在±5%以内,成品精度高好几个档次。
💡这里提个现在行业内的普遍共识:拉拔模具的工作带长度,要和拉拔速度、材料硬度严格对应。比如拉软态纯铜,拉拔速度10m/min的话,工作带长度选3mm刚好;要是速度提到15m/min,工作带就得加到5mm,不然摩擦热散不出去,表面必出问题。这两年长三角的铜棒厂基本都换了金刚石涂层的硬质合金模,比原来的普通钨钢模寿命高8倍,而且拉拔后的表面粗糙度能到Ra0.2,根本不需要后续抛光,光这一项就能给每吨货省200多块的抛光成本。
别迷信进口设备:拉拔工艺的“软参数”才是核心竞争力
我干这行这么多年,见过太多老板一上来就追进口拉拔设备,觉得德国的、日本的就是比国内的好。去年陪一个做高精度不锈钢毛细管的老板去看日本的设备,人家报的价是国内同吨位机子的6倍,结果现场测的拉拔后直线度,跟我们给国内某厂调了3个月参数的成品差不了多少。差在哪?根本不是设备硬件的问题,是人家藏在设备里的“软参数”——拉拔前的坯料退火温度、拉拔时的乳化液浓度、甚至拉拔头的夹爪压力,都是跟工艺严丝合缝匹配的,不是靠设备硬堆出来的精度。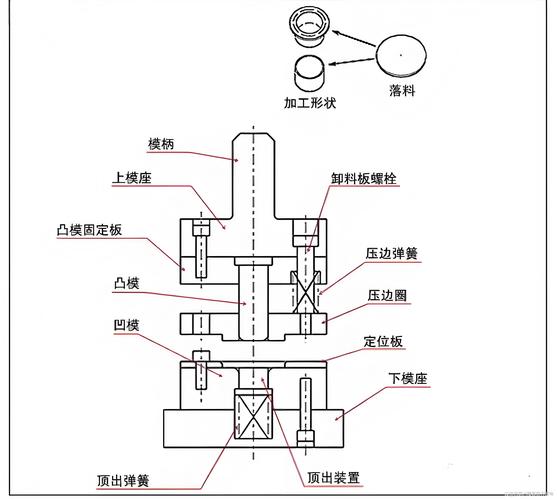 高精度不锈钢毛细管拉拔模具结构剖面图
比如乳化液,很多厂觉得就是个冷却润滑的辅料,随便兑兑就行。我见过最离谱的,南方夏天温度高,车间里的乳化液池子没人管,浓度从8%降到3%,表面还飘了一层浮油,结果拉拔的时候模具温度直接升到180度,铜棒表面出现密密麻麻的“麻点”,一批货3吨,全废了,损失快12万。❗现在我们给客户做工艺指导的时候,都会要求实时监测乳化液的浓度和温度,浓度控制在6%-10%之间,温度不能超过45度,还要定期撇掉表面的浮油,不然润滑膜破了,什么好模具都白搭。
问:拉拔异型材的时候,经常出现某一侧尺寸超差,到底是模具的问题还是操作的问题?
答:90%的情况是坯料的中心和模具的中心没对正。很多厂的师傅上模具的时候,肉眼看个大概就开机,实际上偏差只要超过0.5mm,拉出来的异型材就会出现单侧壁厚超差,甚至出现扭转。现在我们给客户调设备的时候,都会加一个激光对中仪,把对正精度控制在0.1mm以内,超差率直接从8%降到0.5%以下。别嫌麻烦,一次对中花5分钟,能省下来好几天的返工时间。
还有个很容易被忽略的细节——拉拔头的夹爪。很多厂的夹爪就是普通的淬火钢,夹的时候为了不打滑,死命压紧,结果坯料头部被夹得变形,后续切头的废料都能多出来2%。别小看这2%,一吨铜棒7万多,一年拉1000吨的话,就是140万的废料,够买好几十个带聚氨酯衬垫的专用夹爪了。真的。算过账就知道,光把夹爪压力调对这一项,一年省下来的钱就够付两个工人的工资。
拉拔工艺的未来:不是越拉越粗,是越拉越“精”
 拉拔工艺的未来:不是越拉越粗,是越拉越“精”
前几年大家对拉拔的认知,还停留在拉个圆棒、圆管,粗加工完再切再铣。现在不一样了,新能源、半导体行业的需求摆在这里,拉拔工艺早就往“高精度、近净成形”的方向走了。比如现在新能源行业需要的高精度铜排,原来的工艺是先拉成圆棒,再铣成铜排的形状,材料利用率只有60%,而且铣出来的表面有刀痕,导电率上不去。现在用异形模直接拉成铜排的形状,材料利用率能到95%,而且表面没有铣刀痕,导电率还能高1.5%,这两年给宁德时代、比亚迪供铜排的厂,基本都换了这种异形拉拔的工艺。
还有那种超细的铂铑合金丝,直径只有0.02mm,原来的拉拔是要经过20多道模孔,每拉一道就要退火一次,效率低得可怜。现在用连续多模拉拔的话,一次就能成型,效率高了10倍,而且丝径的公差能控制在±0.001mm以内,完全能满足半导体测温的要求。
✅现在行业内主流的高精度拉拔优化方向:
- 模具采用金刚石涂层,降低摩擦系数,提高模具寿命和表面质量
- 加装在线监测系统,实时采集拉力、模具温度、成品尺寸数据,自动调整拉拔速度
- 坯料预处理增加剥皮+超声清洗工序,彻底去掉表面的氧化皮和杂质,减少拉拔缺陷
- 拉拔后配套在线矫直单元,不需要后续单独的矫直工序,缩短生产周期