折弯工艺实操避坑:从回弹补偿到模具选型的落地经验
上周去东莞长安的一家钣金厂,刚进门就听见师傅拍着折弯机的操作屏骂——刚调的304不锈钢折90度,出来量是87度,差3度!旁边的工艺员蹲在地上翻十年前的老工艺手册,翻得纸都掉渣,算出来的补偿值是2度,实际打出来的件差了快4度。
说实话,这场景太常见了。很多人对折弯的认知还停留在“把板往模具上一放,踩下脚踏就行”,真到了量产的时候,废件堆得比人高,才知道这里面的坑有多深。
别拿旧经验套新板材的折弯回弹
现在的板材早就不是十年前那种成分稳定的普通冷轧板了。新能源行业用的高强钢、镀铝锌板、无指纹不锈钢,成分波动比老板材大得多,回弹值根本不是老手册上印的固定数。之前老教材说1.5mm厚的冷轧板折90度,补偿2度就够,现在同厚度的HC340高强钢,补偿6度都不一定能凑够角度。
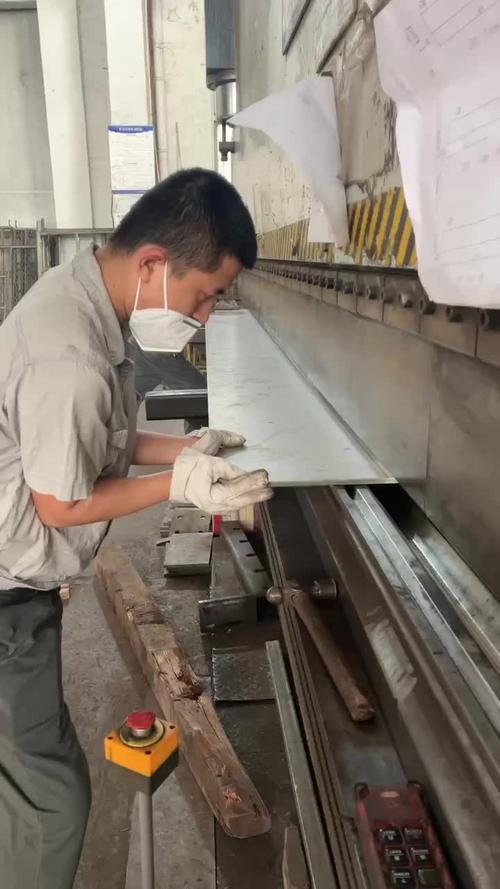 304不锈钢板折弯后回弹角度测量现场
我见过最离谱的事,有家厂接了个储能柜的订单,用1.2mm的镀铝锌板折外壳,照着老工艺卡的2度补偿值调机,折出来的件角度全是93度,装上门的时候缝隙能塞进去一个手指。最后整批300多件重新补折,光人工成本就花了快八千。
问:我这边每次试折弯都要拆3-4次模具调角度,太耽误时间了,有没有快速定补偿值的方法?
答:别上来就凭感觉调。先拿同批次的板材边角料,切3块100mm宽的试片,分别用-2°、-4°、-6°的补偿值折,拿数显角度仪量完取最接近的数值,再把这个值输到系统里。同批次板材的成分差不会超过0.2%,补偿值基本不会飘。对了,记得把每次调的参数记在机床侧面的白板上,下次换同厚度同材质的板直接用,比翻十年前的老手册靠谱10倍。
模具选错,再精准的机床也出废件
很多厂为了省成本,一套V槽模具用四五年,刃口磨得圆乎乎的,折出来的件要么有塌角,要么侧边压痕深得要打磨半小时。其实选模具根本没那么复杂,记住两个核心数:普通结构件的V槽宽度选6倍板厚,外观件选8倍板厚。比如1.5mm的结构件,选9mm宽的V槽就够,要是折的是需要喷塑的外观面板,就得选12mm的V槽,不然压痕太深,喷完塑还是能看出来印子。
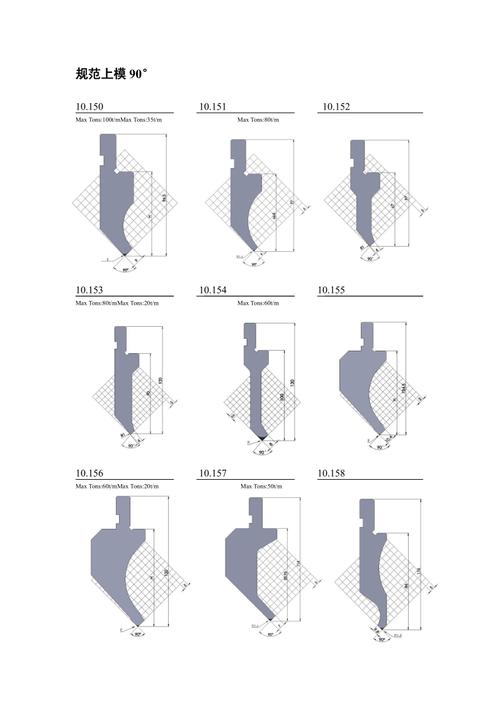 折弯机不同刃口形状上模对比摆放
还有上模的选择也别马虎。折短边的时候,比如折弯边只有8mm,普通的尖刀模根本挡不住板材,一压就滑,得用带定位挡块的尖刀模,不然折出来的边宽差1mm都是常事。我之前碰到过一个师傅,折5mm的短边,硬用普通的90度上模,出来的件边宽从3mm到10mm都有,整批件全当废料卖了。真的。
问:折弯的时候经常出现工件侧边被压出很深的划痕,换了好几个模具还是解决不了,是什么原因?
答:先查V槽的上沿有没有崩口、有没有积的锈渣或者铝屑。很多师傅磨完模具不擦干净,硬邦邦的铝屑嵌在V槽边上,折出来的件就是一道一道的黑印子。如果是折铝板、不锈钢外观件,直接给V槽的上沿贴一层0.1mm的聚四氟乙烯胶带,划痕立马少80%——别觉得这是土办法,深圳很多做新能源机柜的厂现在都这么干。
折弯顺序错了,精度再高也白搭
很多新手拿到图纸,从左到右顺着折弯,结果折到最后一个边的时候,已经折好的部分被机床的后挡料撞变形,要么尺寸超差,要么角度歪。💡 这里提个醒:排折弯顺序的时候,别图省事顺着图折,先想清楚每一步折完之后,剩下的板材能不能顺利放到挡料位置,会不会和已经折好的边、和机床的模具发生干涉。
现在新出的电液折弯机基本都带3D路径模拟功能,把CAD图纸导进去,系统自动排最优的折弯顺序,还能提前检测干涉点。我上个月在宁波看的那台国产135吨折弯机,折一个带6个折弯边的电池托盘边梁,之前人工排顺序要20分钟,试模还要撞两次件,现在系统30秒就把顺序排好,试模一次就成,良率直接从82%升到99%。
❗ 还有个容易被忽略的细节:别为了赶速度把后挡料的压力调得太大,板材被压出的凹痕是不可逆的,后面酸洗、喷塑都盖不住。之前有个厂赶交付,把挡料压力调到最大,折出来的铝板表面全是小凹坑,最后只能当废品处理,亏了小几万。
说实话,折弯这活儿,从来不是靠什么高精尖的黑科技,就是把每一个小细节盯紧——回弹值记牢,模具选对,顺序排好,比你花大价钱买最贵的机床都管用。