压铸件良率从60%拉到92%?2024年一线工厂没人说透的实操细节
上周去佛山南海的一家压铸厂蹲了三天,跟着车间主任蹲在3200T的压铸机旁边数废品。说真的,之前看行业报告说新能源汽车一体化压铸件平均良率75%,到现场才发现,不少小厂连60%都摸不到——一整模铝水打出来,车门框边角直接裂个缝,整模直接砸回熔炼炉,一炉铝水两万多块,说心疼都是轻的。
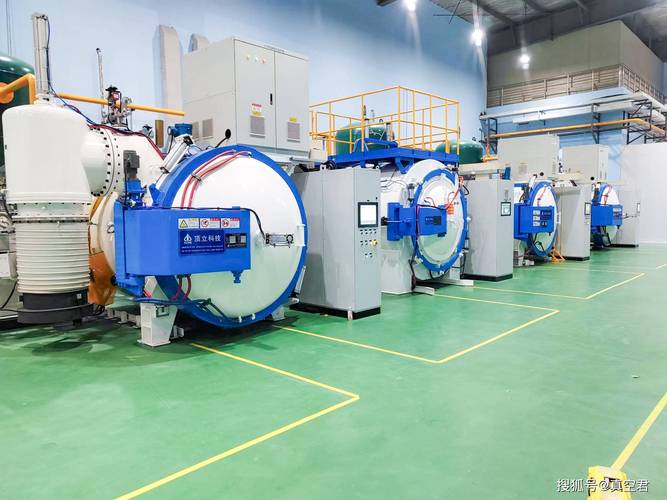
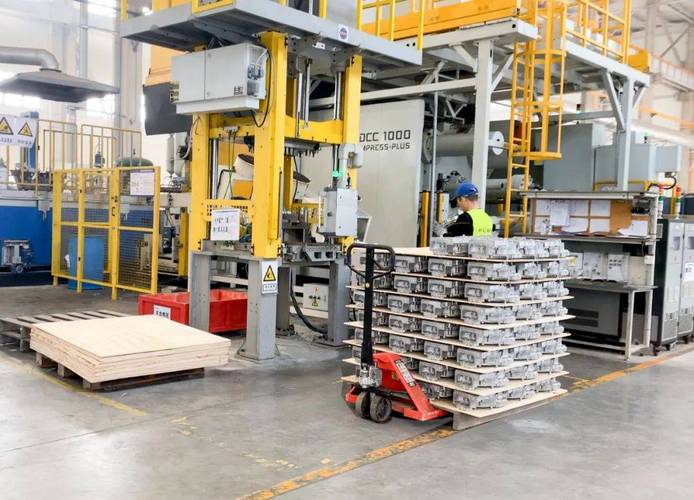 3200T大型压铸机生产新能源汽车后地板压铸件现场
别上来就怪铝汤,80%的气孔问题出在模具排气
很多人做压铸遇到气孔问题,第一反应就是去查除气工艺,是不是旋转除气的时间不够,是不是铝汤里的氢含量太高。说实话,真不是。80%的批量气孔问题,根源都在模具的排气系统上。
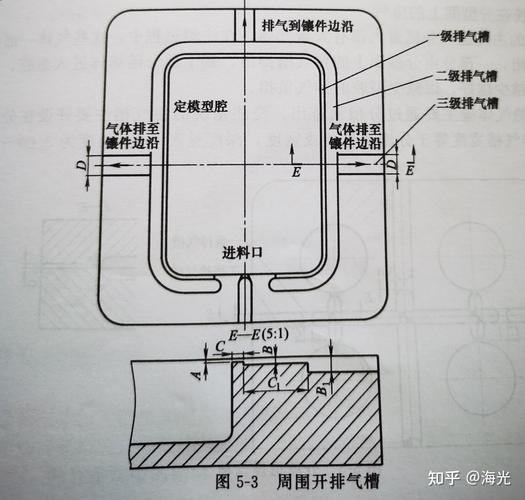
我见过最离谱的厂,为了省模具保养的钱,排气槽里粘的铝渣半年不抠,高速填充的时候型腔里的空气根本排不出去,直接被金属液裹在铸件内部,X光照出来全是散碎的气孔,后续机加工完做气密性测试直接漏。还有的厂直接照搬老模具的排气槽设计,做一体化大压铸件的时候还是开0.1mm深的槽,填充速度快了直接喷铝,慢了又排不净气,卡在中间不上不下。💡
问:我们厂做600T的小压铸件,排气槽开多深才合适?
答:别死记硬背行业手册上的参数,跟着你的填充速度调。做高致密结构件的时候,内浇口速度超过50m/s的,排气槽深度别超过0.08mm,深了直接喷铝,连安全防护门都挡不住;要是做表面装饰件,填充速度慢,最多开到0.15mm。对了,2024年了,还靠自然排气做汽车级压铸件的真的赚不到钱,在型腔最后填充的位置加个真空阀,抽真空到50mbar以下,气孔问题直接少一大半。
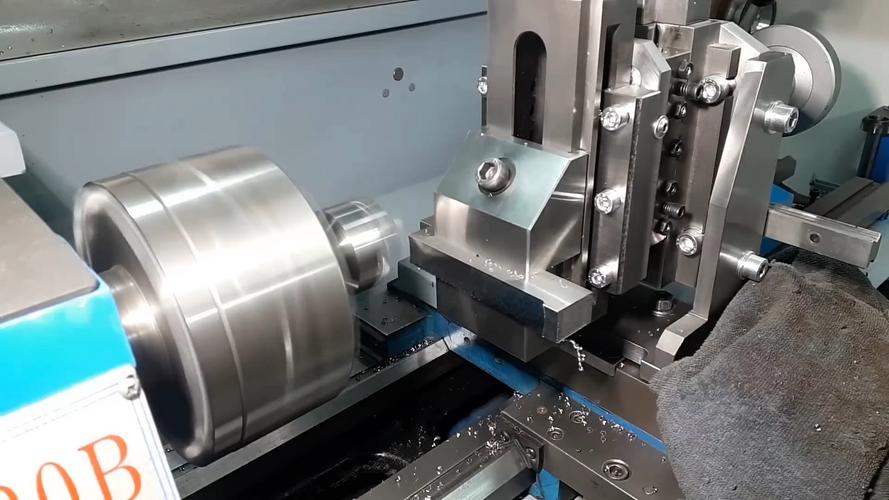
 压铸模具分型面排气槽结构实物特写
一体化压铸不是越大越好,压射速度的匹配差0.2m/s,良率差20%
这两年大家都在追大吨位压铸机,好像买了6000T的机器,就能直接拿下新势力的一体化压铸件订单。真不是。
去年有个新势力的配套厂,刚上4400T的压铸机做前舱总成,一开始凭老经验把压射速度设成8m/s,结果充型的时候金属液前沿温度掉得太快,铸件表面全是冷隔流痕,X光探伤的不合格率直接占了四成。后来跟着我们蹲了两天,把压射速度调到7.6m/s,配合模温机把模具温度稳定在280℃±10℃,良率直接从58%跳到81%。
差0.4m/s。
差了二十多个点的良率。
按单模成本1.2万算,一天20模,一天差出去快三十万。
问:压射速度调快了容易飞料,调慢了容易冷隔,到底怎么找平衡点?
答:别凭手感拧旋钮。现在新的压铸机都带实时压射曲线采集功能,打第一模的时候盯着曲线看型腔充满瞬间的压力峰值——要是峰值突然往下掉,就是速度快了,型腔里的空气排不出去,形成背压把金属液的流动打断了;要是峰值直接往上冲,就是速度慢了,金属液在型腔末端堵死了,后面的高压射补不上。之前有个做了二十年的老师傅跟我说,调参数的时候别光盯着屏幕上的数字,盯着打出来的料饼厚度——料饼厚度比设计值厚2mm以上,就是压射速度慢了,金属液在压射室里提前降温了,这个经验比啥进口算法都准。
压铸件的后处理,别等出了废品才想起调质
很多工厂的思路还停留在“压铸出来就算完”,压铸件刚从模里取出来,凉透了直接扔去机加工车间。现在2024年了,新能源汽车的压铸件尺寸公差要求已经卡到0.1mm以内,要是压铸完不做去应力处理,哪怕当时测的尺寸全对,放车间里晾一周,铸件的内应力自己释放,变形量能到0.3mm,直接超差报废。❗
每模8块钱的去应力成本,换回来的是整批货的退货风险。之前有个客户为了省这点钱,一批200件的电机端盖压铸件全被主机厂退回来,光返工和物流费就花了十二万,算下来亏出去的钱够做半年的去应力工序。
现在不少一线厂已经换了新的振动去应力设备,压铸件从压铸机出来直接送进去,20分钟就能把内应力消掉,比之前的热时效处理省了三分之二的时间和成本。还有的厂在压铸机旁边装了高速视觉检测相机,铸件刚从模里取出来,3秒就能扫出来表面有没有裂纹、流痕,比之前老师傅靠眼睛看效率高多了,也不会因为熬了通宵看走眼。
上周从南海那个厂出来的时候,车间主任跟我算,他们上个月把排气槽重新清了,压射曲线重新匹配了,每模加了振动去应力工序,这个月良率刚摸到92%。算下来,一个月省的废品钱,快赶上之前三个月的利润了。
压铸这东西,从来不是买个大机器就能躺赢的,全是在细节里抠出来的钱。
对吧?