工业挤出生产避坑手册:2024年一线车间的真实实操经验
上周去苏州太仓的一家改性塑料厂蹲了三天,看着车间里三台2007年的老挤出机跑出了比新线还高的良率,说真的,我当时站在轰鸣的机器旁边,汗把后背的工服浸得透湿,都没觉得累。
那些在车间里蹲过三年以上、手上沾过没清干净的熔融料、被突然喷出来的高温料烫过胳膊的老师傅,才知道挤出工艺从来不是靠书本上的公式就能摸透的手艺。
很多厂的工艺员刚入职,就抱着材料供应商给的参数表,把机筒的五个温度段卡得丝毫不差——喂料段180,熔融段210,均化段200,机头195,差一度都要调温控仪。
没用的。
我见过东北的一家管材厂,冬天车间里的温度只有5度,同样的温度设定,出来的PPR管的抗冲击强度比夏天低了40%。为啥?机筒的温度探头离料流的位置差了2厘米,测的是机筒壁的温度,不是料本身的温度。你把温控仪的数值调得再准,料在熔融段根本没达到需要的塑化程度,出来的料就是脆的。
真正靠谱的控温,从来不是盯着显示屏上的数字。你要盯着机头出来的料的状态:表面有没有气孔,拉出来的条能不能均匀拉到3倍长不断,没有夹杂的生料颗粒,这才是温度对了。
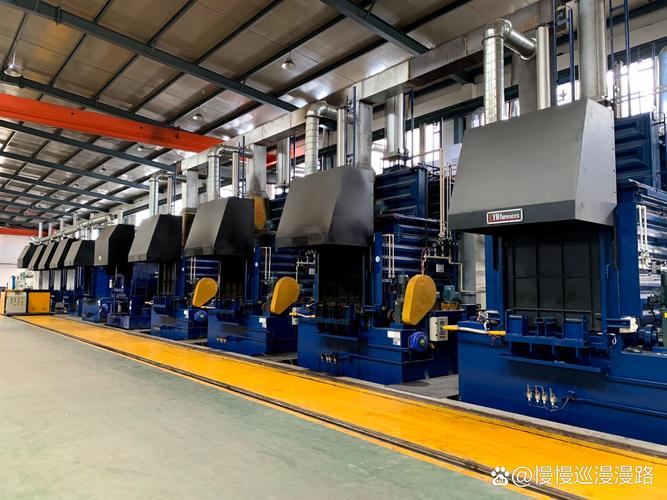
 双螺杆挤出机机筒分段温度控制实拍图
问:我们车间的挤出机总是在换产的时候出现30分钟以上的开机废料,光废料的回收处理成本每个月都要多花两万多,有没有什么快速解决的办法?
答:别上来就拆螺杆清积碳。先把从喂料段到机头的温度全部拉高到正常生产值的1.2倍,保持10分钟,再把螺杆转速降到5rpm慢慢推料,等机头出料的颜色均匀了,再逐步把温度拉回设定值——我去年帮浙江的一家厂算过,这个方法能把换产废料量砍掉60%,算下来一年光回收料的损耗就能省十几万。对了,换产的时候别直接把新料往喂料口里倒,先加一点和旧料相容性好的过渡料,能少好多麻烦。✅ 这个方法我在17条不同的挤出线上试过,没有一次掉链子。
好多老板觉得,挤出机的螺杆是硬铬镀层的,耐磨损,用个五六年根本不用管。
大错特错。
尤其是做高填充母料、玻纤增强材料的车间,螺杆和机筒的间隙每年会扩大0.15mm。等间隙到1mm以上,挤出的压力波动会直接让管材的壁厚差从0.1mm跳到0.5mm,下游客户直接退货。
我见过最离谱的一家厂,因为螺杆磨损没当回事,连续三批PE给水管的壁厚不达标,光给客户赔的违约金就够买两套新螺杆了。
别等出了问题再补救。每年设备大修的时候,拿塞尺沿着螺杆的全长测一遍间隙,超过0.8mm就提前做修复,别硬扛。
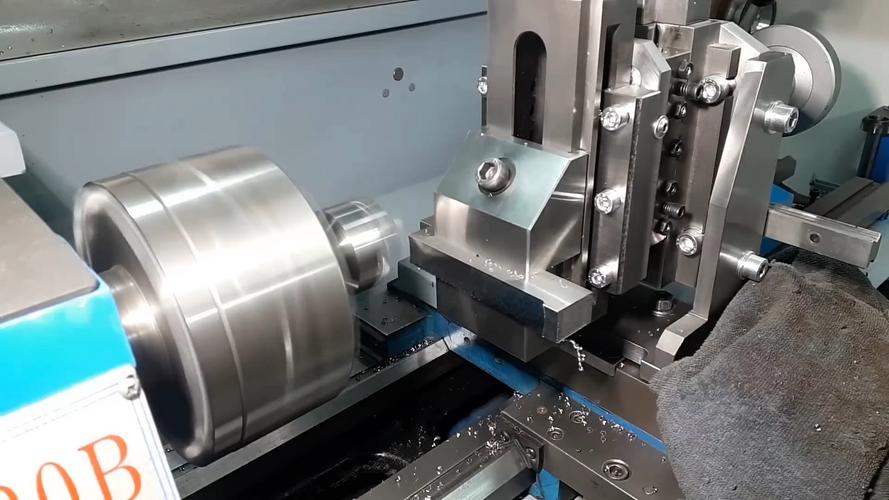
挤出机螺杆磨损间隙检测塞尺测量图
问:挤出工艺中,喂料速度和螺杆转速的匹配关系,到底有没有通用的计算公式?
答:别找公式。我跑过全国快200条挤出线,没有任何一条线的匹配参数是能直接抄的——同样的65机,做PVC型材和做PP熔喷料的喂料系数差了快3倍。你要做的就是固定好螺杆转速,每次加5kg/h的喂料量,等机头的压力稳定在额定值的±5%范围内,那个点就是最适合你当前设备的匹配值。💡 别信网上那种带固定系数的表格,都是实验室里跑出来的理想值,拿到真实车间里根本用不了。
前几年行业里卷得厉害,大家拼的都是挤出机的最大产能:75机每小时能出1吨,就比出800kg的线牛,价格也要卖得贵一点。
现在呢?
没人拼这个了。
大家都开始算“单位能耗产出”。同样的75机,现在大家会把转速降到原来的80%,把模头的压力稳定在18MPa左右,虽然每小时只出700kg,但是电耗能降15%,而且因为剪切力小,材料的分子量降解少,做出来的产品强度能高8%,下游客户愿意多给5%的采购价。
说实话,前两年那种为了冲产能把螺杆转速拉到额定值120%的操作,现在想想真的是杀鸡取卵——机器的寿命折损三分之一,做出来的料一掰就碎,最后卖出去的价格还抵不上多耗的电费。
现在新上的挤出线,基本都带了在线的熔体压力、熔融温度的实时反馈,能自动微调喂料速度,不用人工24小时盯着。好多老车间的老师傅一开始还觉得这个东西不靠谱,非要自己手动调,等用了三个月发现良率能稳定在98%以上,自己都主动把手动操作的权限给关了。
哦对,还有个小细节:现在好多厂的挤出机机头,都换成了快速换网的结构,不用停机就能换滤网,光这一个改造,就能让每年的停机损耗降20%。别觉得这个改造贵,算下来半年就能收回成本。
上次在太仓的那个车间,老师傅跟我说,干挤出这行,没有什么一劳永逸的秘籍,就是多蹲在机器旁边看,多记每一次温度、转速、喂料量变了之后的出料状态,时间长了,你就知道哪台机器的脾气是什么样的。
真的是这样。
那些在车间里蹲过三年以上、手上沾过没清干净的熔融料、被突然喷出来的高温料烫过胳膊的老师傅,才知道挤出工艺从来不是靠书本上的公式就能摸透的手艺。
被吹上天的“精准控温”,其实80%的车间都在瞎调
很多厂的工艺员刚入职,就抱着材料供应商给的参数表,把机筒的五个温度段卡得丝毫不差——喂料段180,熔融段210,均化段200,机头195,差一度都要调温控仪。
没用的。
我见过东北的一家管材厂,冬天车间里的温度只有5度,同样的温度设定,出来的PPR管的抗冲击强度比夏天低了40%。为啥?机筒的温度探头离料流的位置差了2厘米,测的是机筒壁的温度,不是料本身的温度。你把温控仪的数值调得再准,料在熔融段根本没达到需要的塑化程度,出来的料就是脆的。
真正靠谱的控温,从来不是盯着显示屏上的数字。你要盯着机头出来的料的状态:表面有没有气孔,拉出来的条能不能均匀拉到3倍长不断,没有夹杂的生料颗粒,这才是温度对了。
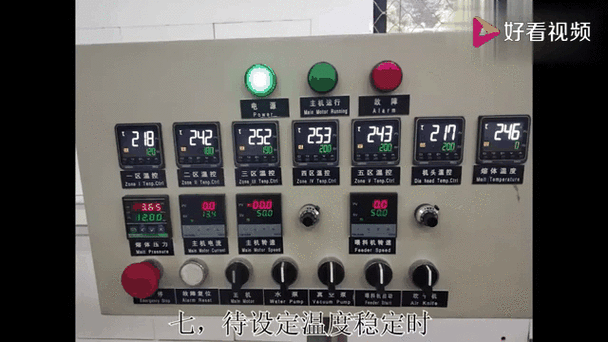 双螺杆挤出机机筒分段温度控制实拍图
问:我们车间的挤出机总是在换产的时候出现30分钟以上的开机废料,光废料的回收处理成本每个月都要多花两万多,有没有什么快速解决的办法?
答:别上来就拆螺杆清积碳。先把从喂料段到机头的温度全部拉高到正常生产值的1.2倍,保持10分钟,再把螺杆转速降到5rpm慢慢推料,等机头出料的颜色均匀了,再逐步把温度拉回设定值——我去年帮浙江的一家厂算过,这个方法能把换产废料量砍掉60%,算下来一年光回收料的损耗就能省十几万。对了,换产的时候别直接把新料往喂料口里倒,先加一点和旧料相容性好的过渡料,能少好多麻烦。✅ 这个方法我在17条不同的挤出线上试过,没有一次掉链子。
螺杆磨损不是小问题,别等出了尺寸偏差才想着换
好多老板觉得,挤出机的螺杆是硬铬镀层的,耐磨损,用个五六年根本不用管。
大错特错。
尤其是做高填充母料、玻纤增强材料的车间,螺杆和机筒的间隙每年会扩大0.15mm。等间隙到1mm以上,挤出的压力波动会直接让管材的壁厚差从0.1mm跳到0.5mm,下游客户直接退货。
我见过最离谱的一家厂,因为螺杆磨损没当回事,连续三批PE给水管的壁厚不达标,光给客户赔的违约金就够买两套新螺杆了。
别等出了问题再补救。每年设备大修的时候,拿塞尺沿着螺杆的全长测一遍间隙,超过0.8mm就提前做修复,别硬扛。
 挤出机螺杆磨损间隙检测塞尺测量图
问:挤出工艺中,喂料速度和螺杆转速的匹配关系,到底有没有通用的计算公式?
答:别找公式。我跑过全国快200条挤出线,没有任何一条线的匹配参数是能直接抄的——同样的65机,做PVC型材和做PP熔喷料的喂料系数差了快3倍。你要做的就是固定好螺杆转速,每次加5kg/h的喂料量,等机头的压力稳定在额定值的±5%范围内,那个点就是最适合你当前设备的匹配值。💡 别信网上那种带固定系数的表格,都是实验室里跑出来的理想值,拿到真实车间里根本用不了。
2024年挤出线的新变化:没人再追求“最高产能”了
前几年行业里卷得厉害,大家拼的都是挤出机的最大产能:75机每小时能出1吨,就比出800kg的线牛,价格也要卖得贵一点。
现在呢?
没人拼这个了。
大家都开始算“单位能耗产出”。同样的75机,现在大家会把转速降到原来的80%,把模头的压力稳定在18MPa左右,虽然每小时只出700kg,但是电耗能降15%,而且因为剪切力小,材料的分子量降解少,做出来的产品强度能高8%,下游客户愿意多给5%的采购价。
说实话,前两年那种为了冲产能把螺杆转速拉到额定值120%的操作,现在想想真的是杀鸡取卵——机器的寿命折损三分之一,做出来的料一掰就碎,最后卖出去的价格还抵不上多耗的电费。
现在新上的挤出线,基本都带了在线的熔体压力、熔融温度的实时反馈,能自动微调喂料速度,不用人工24小时盯着。好多老车间的老师傅一开始还觉得这个东西不靠谱,非要自己手动调,等用了三个月发现良率能稳定在98%以上,自己都主动把手动操作的权限给关了。
哦对,还有个小细节:现在好多厂的挤出机机头,都换成了快速换网的结构,不用停机就能换滤网,光这一个改造,就能让每年的停机损耗降20%。别觉得这个改造贵,算下来半年就能收回成本。
上次在太仓的那个车间,老师傅跟我说,干挤出这行,没有什么一劳永逸的秘籍,就是多蹲在机器旁边看,多记每一次温度、转速、喂料量变了之后的出料状态,时间长了,你就知道哪台机器的脾气是什么样的。
真的是这样。