粉末冶金:被低估的近净成形工艺,正在啃下高端制造的硬骨头
上周在苏州的新能源零部件展上,我蹲在某粉末冶金企业的展位前看了快四十分钟——就盯着那排指甲盖大小的行星齿轮垫片。
真的香。
那是给800V高压平台电驱减速器做的配套零件,普通机加工做同规格的垫片,材料利用率不到40%,算上加工工时,单块成本快12块。用粉末冶金近净成形工艺做出来的,材料利用率能到95%以上,强度不打折扣,单块成本才2.8块。
 新能源汽车电驱系统粉末冶金精密齿轮
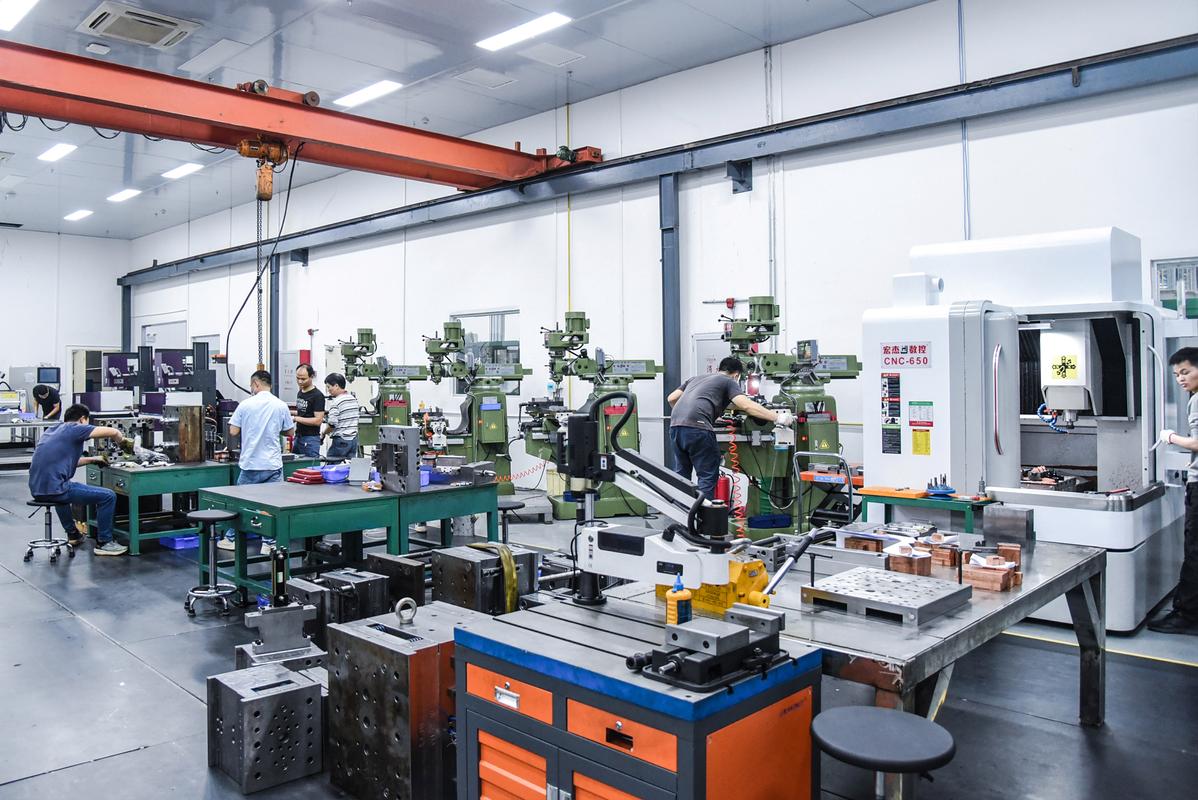
粉末冶金精密零件烧结炉生产车间
💡 选粉末冶金供应商的时候,一定要查三个硬指标:
- 有没有配套的粉末原料检测实验室,能不能出具每批次粉末的粒度、纯度、杂质含量检测报告
- 有没有自己的连续式烧结炉,还是把烧结工序外协出去——外协的话,批次稳定性根本没法保证,今天做的零件密度达标,明天换个烧结师傅,孔隙率就超标
- 能不能提供同类型零件的实际台架测试报告,别光拿个亮闪闪的外观样品给你看
问:我刚开始接触粉末冶金,想找适配自己产品的工艺路线,应该从哪几个维度判断?
答:别上来就问"你们能不能做",先把你的零件批量、公差要求、疲劳寿命要求、材料牌号要求整理清楚,再对应选路线就行。如果是形状简单、年批量10万件以上的结构件,选传统模压成形,成本最低;如果是带复杂曲面、壁厚1-5mm的小零件,年批量在几万到几十万的,选MIM金属粉末注射成形;如果是带内部流道、多孔过滤结构的特殊零件,直接选粉末冶金结合选区激光熔化的3D打印工艺路线。对了,别被销售牵着鼻子走,上来就给你推最贵工艺的,直接pass就行。
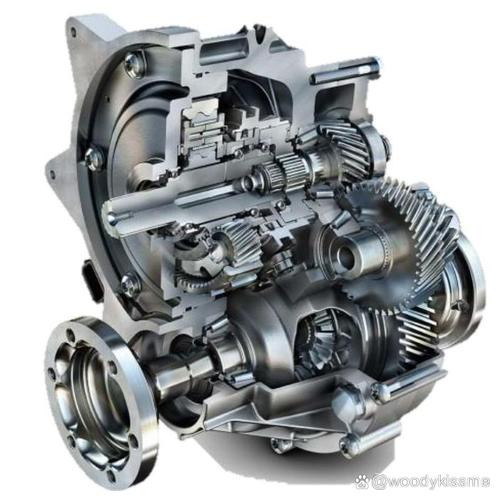 新能源汽车电驱系统粉末冶金精密齿轮
为什么说现在的粉末冶金早就不是"低端小零件"的代名词
很多人对粉末冶金的印象还停留在十几年前——做个门锁齿轮、玩具零件,精度差,强度低,只能凑合用。 真的是老黄历了。 传统切削加工的材料损耗率普遍在60%-70%,尤其是那些形状复杂、带内流道、带特殊多孔结构的零件,机加工的成本高到离谱。我之前接触的一个做氢燃料电池的初创公司,最开始用机加工做钛合金双极板,一片成本快200块,算下来整个电堆的光双极板成本就占了总成本的40%,根本撑不起规模化交付。后来换成粉末冶金精密压制+纳米涂层的工艺路线,单块双极板成本直接压到32块,使用寿命还比原来的机加工版本高30%。 问:很多人说粉末冶金做出来的零件强度不如锻件,这个问题现在解决了吗? 答:说实话,十年前这个问题确实存在。早期的冷压工艺密度上不去,零件的疲劳强度比同材质锻件低30%都不止。但现在的温压工艺、1200度以上的高温烧结、后续复压+渗铜的后处理流程,已经能把零件的相对密度拉到98%以上,和同材质锻件的强度差不到5%。更别说那些对轻量化有极致要求的场景——比如航空发动机的叶片冷却结构、医疗器械的多孔骨植入物,锻件根本做不出来那种均匀的孔隙结构,只有粉末冶金能实现。 💡 别拿十年前的工艺水平评判现在的产品,最近三年国内几家头部粉末冶金厂给比亚迪、特斯拉供的电驱齿轮,已经通过了10万公里的台架疲劳测试,根本不是以前那种一压就碎的低端零件。踩过的坑才知道,选粉末冶金供应商别光看报价
我见过太多采购踩坑。 为了省15%的采购成本,换了个报价低的小厂做粉末冶金的油泵转子,结果批量装车之后,不到三个月就出现转子卡滞,整批车召回花了两千多万,算下来比之前省的那点钱多了一百倍。 ❗ 粉末冶金这行,原料成本能占总成本的60%。那些报价低到离谱的供应商,大概率是在原料上偷工减料——做高强度齿轮用的铁铜钼合金粉,正规高纯度粉一吨要八万多,小厂用的回收废钢熔了做的再生粉,一吨才三万五,压出来的零件外观和正规货一模一样,上机测试强度差一半,用在高速运转的部件上,迟早出问题。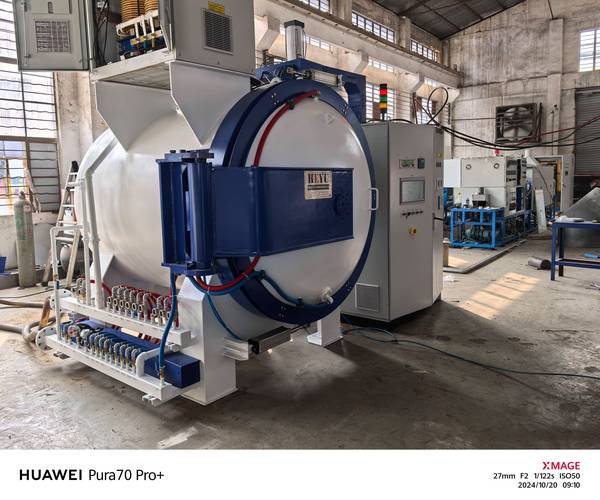 粉末冶金精密零件烧结炉生产车间
💡 选粉末冶金供应商的时候,一定要查三个硬指标:
- 有没有配套的粉末原料检测实验室,能不能出具每批次粉末的粒度、纯度、杂质含量检测报告
- 有没有自己的连续式烧结炉,还是把烧结工序外协出去——外协的话,批次稳定性根本没法保证,今天做的零件密度达标,明天换个烧结师傅,孔隙率就超标
- 能不能提供同类型零件的实际台架测试报告,别光拿个亮闪闪的外观样品给你看
问:我刚开始接触粉末冶金,想找适配自己产品的工艺路线,应该从哪几个维度判断?
答:别上来就问"你们能不能做",先把你的零件批量、公差要求、疲劳寿命要求、材料牌号要求整理清楚,再对应选路线就行。如果是形状简单、年批量10万件以上的结构件,选传统模压成形,成本最低;如果是带复杂曲面、壁厚1-5mm的小零件,年批量在几万到几十万的,选MIM金属粉末注射成形;如果是带内部流道、多孔过滤结构的特殊零件,直接选粉末冶金结合选区激光熔化的3D打印工艺路线。对了,别被销售牵着鼻子走,上来就给你推最贵工艺的,直接pass就行。