车间里被低估的隐形冠军:为什么好的夹具能帮工厂省出半条产线的钱?
上个月去苏南的一家汽车零部件厂蹲点,刚进车间就看见几个师傅围着个刚报废的工装蹲地上抽烟。凑近了才知道——那套用了三年的焊接夹具,因为定位面磨掉了0.02毫米,导致连续3个批次的转向架支架孔位偏了0.1度,整批1200件全部返工,光外协打磨的钱就砸了8万多。
真的。
换我我也蹲那抽烟啊。

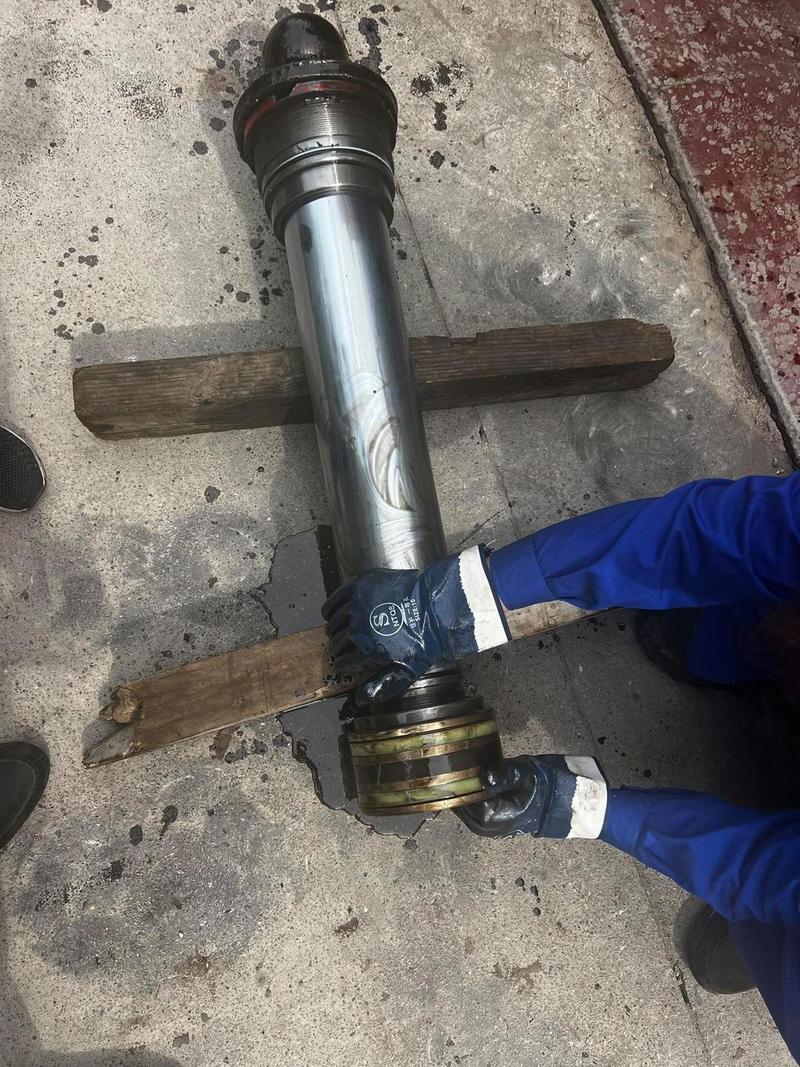
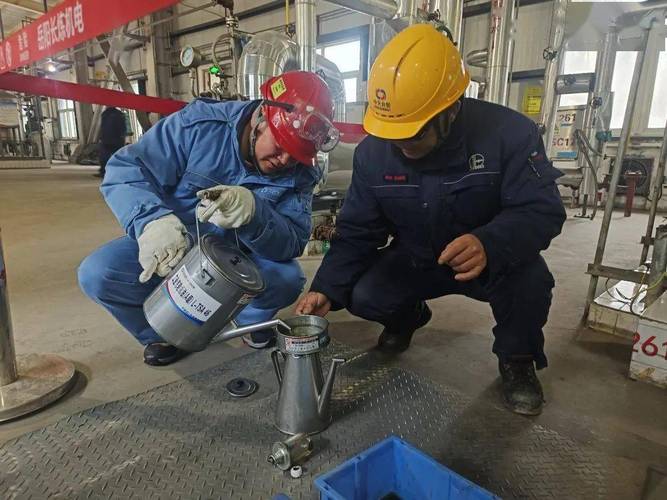
汽车零部件焊接夹具定位面磨损实拍
别拿夹具当“边角料工装”,它的ROI比你想的高得多
很多工厂的采购逻辑到现在还停留在“夹具就是个固定工件的铁块,越便宜越好”的阶段。我见过太多厂为了省几万块的工装成本,选那种用普通45号钢直接铣出来、连表面淬火都不做的夹具,用不了半年定位面就被工件蹭出深沟,定位精度直接飘到0.05毫米以上,最后算上停机、返工、赔客诉的钱,比一开始买高精度的夹具多花了不止三倍。
💡 有个在长三角做了20年工装的老销售给我算过一笔账:一套能稳定用5年的高精度液压夹具,平摊到每件产品上的工装成本,可能还不到产品售价的0.3%。但如果用劣质夹具导致的质量波动,可能一次因为尺寸超差的客诉,就能把全年的工装预算全部赔进去。
问:我们厂现在做的是小批量多品种的订单,专门花大价钱做定制夹具是不是太不划算了?
答:这是很多中小型机加工厂的普遍误区。现在根本不是十年前那种一套夹具焊死在工位上用十年的时代了,2024年之后行业里普及的快换夹具模块,换型时间能压到10分钟以内——你只要更换上层的定位块和压头,通用夹具体本身可以适配不同规格的产品,算下来单品种的夹具投入成本能降60%以上。我去年给浙江一家做骨科医疗器械零件的厂算过,之前他们换一次型要2个小时,上了快换模块之后,哪怕一周换3次型,夹具的投入成本三个月就通过节省的换型人工和停机时间收回来了。
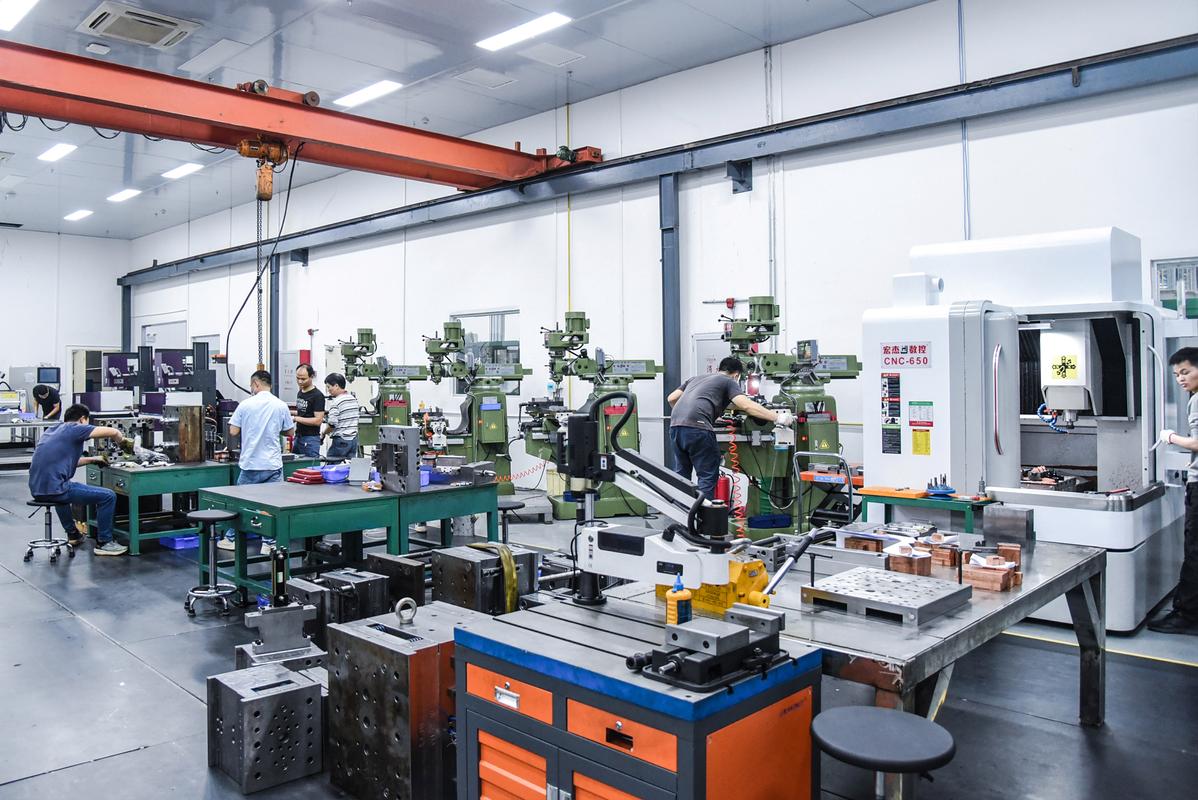
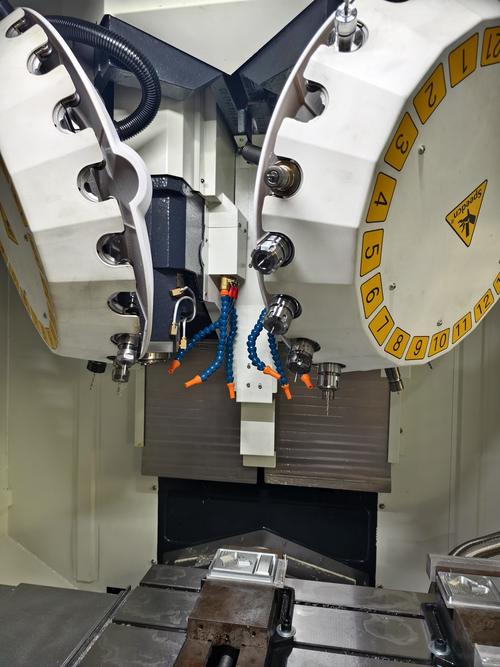
机加工车间快换夹具模块工位实拍
现在的夹具早就不是“死铁块”了,这几个新趋势你要是没跟上,迟早要吃大亏
很多人对夹具的认知还停留在“铸铁块加个螺丝压头”的阶段,实际上这两年工业端的夹具迭代速度,比很多人想象的快得多。
第一个明显的变化是,夹具开始带“感知能力”了。现在很多新上线的夹具,会在压头和定位面上加装微型的压力传感器和位移传感器,夹紧工件的时候,实时把夹紧力、定位贴合度的数据传到机床的控制系统里。要是夹紧力不够,或者工件没放到位,机床根本不会启动加工程序。
我见过最夸张的一次事故,3C车间的一个工人图省事,把夹具的夹紧行程调大了半圈,结果加工的时候工件因为夹紧力不够松脱,直接飞出去把机床主轴撞偏了,光维修就花了17万。如果是带力反馈的智能夹具,根本不会给这种误操作留机会。
第二个变化是轻量化。之前的夹具都是厚重的铸铁件,动不动几百公斤,换型的时候要两个叉车抬半天,现在很多厂开始用高强度航空铝做夹具体,表面做硬质氧化处理,整体重量能降60%,两个普通工人就能抬着换,刚性一点不比铸铁的差。还有注塑车间用的随形冷却夹具,内部3D打印出和产品轮廓匹配的冷却流道,通上循环冷却水之后,产品的冷却时间直接压了三分之一,一台注塑机一年就能多赚十几万。
问:我们之前用的传统手动夹具,现在想升级成带传感器的智能夹具,是不是必须把原来的设备全换掉?
答:完全不用。现在很多做智能夹具的厂家都有模块化的改造方案——你原来的夹具体、定位块都可以留着,只要在夹紧机构上加装力传感器、位移传感器,再接上机床的IO接口就行,改造的成本大概是整套换新的30%。我上个月刚帮东莞一家做消费电子结构件的厂改了8台钻攻中心的夹具,每台改造花了不到4000块,之后半年里因为夹紧不到位导致的撞刀、废品事故直接降了92%,光省下来的刀具和材料钱就有6万多。
选夹具的时候别光看价格,这几个坑踩一次就能让你亏到肉疼
跑了这么多车间,我见过太多在机床上砸几百万眼睛都不眨,但是在夹具上抠抠搜搜的老板。真的,你机床的定位精度再高,要是夹不稳工件,所有的加工精度都是白搭。选夹具的时候,有几个细节千万别忽略:
✅ 首先看
定位面的材料和硬度。很多便宜的夹具直接用普通碳素钢做定位面,硬度只有HB200左右,夹个几千次就磨出凹痕,定位精度直接飘。靠谱的做法是定位面必须镶硬度HRC58以上的硬质合金块,哪怕单块成本高一点,但是精度能稳定保持好几年。
❗ 别盲目追求“万能夹具”。很多销售会跟你说他们的夹具什么零件都能夹,实际上真到生产的时候,要么装夹不方便,要么刚性不够,加工的时候颤刀,表面粗糙度根本达不到要求。我见过最离谱的,有个厂买了一套号称能夹所有方形零件的通用夹具,结果加工壁厚1毫米的铝合金零件的时候,因为夹紧力分布不均匀,直接把零件夹变形了,整批的薄壁零件全部报废,损失了十几万。
💡 还有个很多人忽略的点:
夹具的排屑空间。之前有个做汽车发动机缸体的厂,选夹具的时候光盯着定位精度看,结果夹具的结构刚好挡在切屑流下来的位置,每次加工完都要工人蹲在工位上抠半小时切屑,一天下来的有效加工时间少了两个小时——这种夹具哪怕精度再高,也是个失败的设计。
说实话,夹具这个东西,平时安安静静蹲在工位上,没人会注意到它。但是一旦它出问题,整个产线都得跟着停。别等亏了钱才想起来,这不起眼的铁块,其实是产线上最不能省的成本。
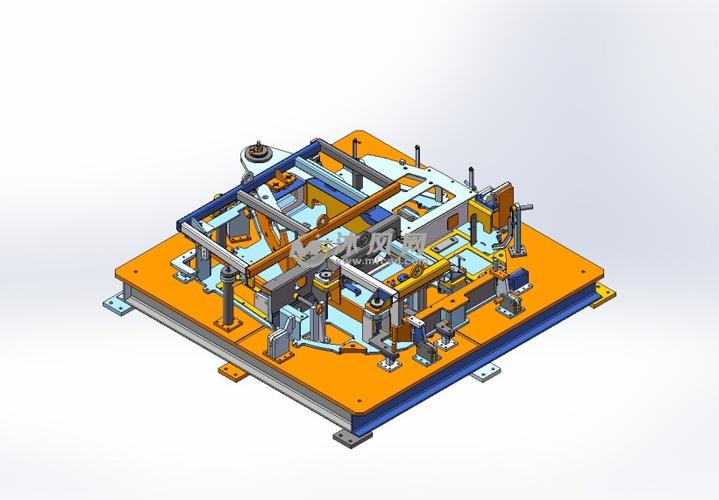 汽车零部件焊接夹具定位面磨损实拍
 机加工车间快换夹具模块工位实拍