别拿小螺栓不当回事:工业紧固的真问题与新解法
上周去苏州的一家新能源电池Pack厂做现场诊断,刚进装配车间就被线长拉着吐槽——他们用的进口螺栓,扭矩管控全靠人工抄表,3个月内出现17起紧固点松动漏检,直接导致两批货退运,损失近200万。
很多人对紧固的认知还停留在“拿扳手把螺丝拧死就行”的层面,真到了工业现场,这俩字背后藏的坑,能把一个年营收几亿的厂拖得喘不过气。
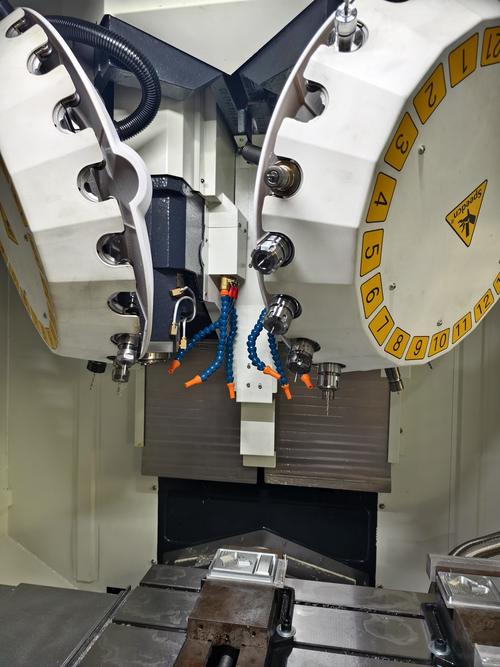
 新能源电池Pack线螺栓紧固工位实拍
问:我们厂一直用扭矩法做紧固管控,从来没出过问题,为什么现在要换?
答:你说的“没出问题”,大概率是还没碰到高振动、宽温域的极端工况。扭矩法的天生缺陷是,摩擦系数波动带来的预紧力误差能到±30%——以前的普通货架、低转速设备,松一点凑活能用,现在跑在高速上的汽车、飞在天上的风电设备,差一点预紧力就可能直接松脱。
超声螺栓预紧力测量仪现场测试示意图
问:超声紧固的成本比普通扳手高好几倍,中小厂真的用得起吗?
答:算笔账就知道了。上次接触的苏州一家做工业机器人的小厂,之前因为基座螺栓松动,每年的售后维修成本超过60万,花12万上了4套超声检测设备做关键工位的抽检,半年就把成本收回来了。你要是那种做低端仓储货架的,确实没必要上,但涉及人身安全、高价值产品的紧固点,这笔钱真的省不得。
容易被忽略的紧固细节,往往是看不见的成本黑洞
别不信。我上次在浙江的一家汽车零部件厂,同一箱螺栓,一半是上次生产剩下的存了3个月,表面氧化了,一半是全新带润滑涂层的,同样的扭矩拧下去,测出来的预紧力差了42%。
大部分厂的螺栓入厂检验,只看强度等级、尺寸公差,根本不测摩擦系数。这就导致同一批次的螺栓,拧的时候摩擦系数从0.12飘到0.25,同样的扭矩打下去,预紧力差一倍,到了现场不松动才怪。
还有个容易被忘的点:复紧周期。
很多厂的设备装完,螺栓拧完就再也不管了。连续运行半年,高频振动把接触面的微观凹凸磨平,预紧力自然就掉了。
💡 小提示:对于高振动的输送线、风机叶轮这类紧固点,第一次运行满72小时必须做一次全点位复紧,之后每3个月抽检一次,能减少80%以上的松动故障。
做工业这么久,我一直觉得,最靠谱的系统从来不是堆最贵的设备,是真的蹲在现场,把每一个小螺栓的状态摸清楚。毕竟所有的大故障,最早的苗头都藏在这些不起眼的小地方。
那些被低估的紧固失效,根本不是螺丝滑牙那么简单
很多人碰到螺栓出问题,第一反应是螺丝质量差、拧的人没用力。错。 我接触过的风电塔筒法兰紧固项目,之前施工队全靠普通定值力矩扳手作业,夏天拧完的螺栓,到了冬天现场温度降到-30℃,因为材料冷缩的蠕变效应,预紧力直接掉了40%。塔筒在强风下持续晃,最后爬上去全点位复紧,光人工和吊车成本就花了70多万。 现在的工业场景和十年前完全不一样。新能源汽车的电池包要扛住-40℃到85℃的温度循环,机器人关节要承受每分钟上千次的高频振动,轨道交通的转向架要扛住300km/h的运行速度带来的持续冲击——这些场景下,哪怕预紧力差10%,都可能引发连锁故障。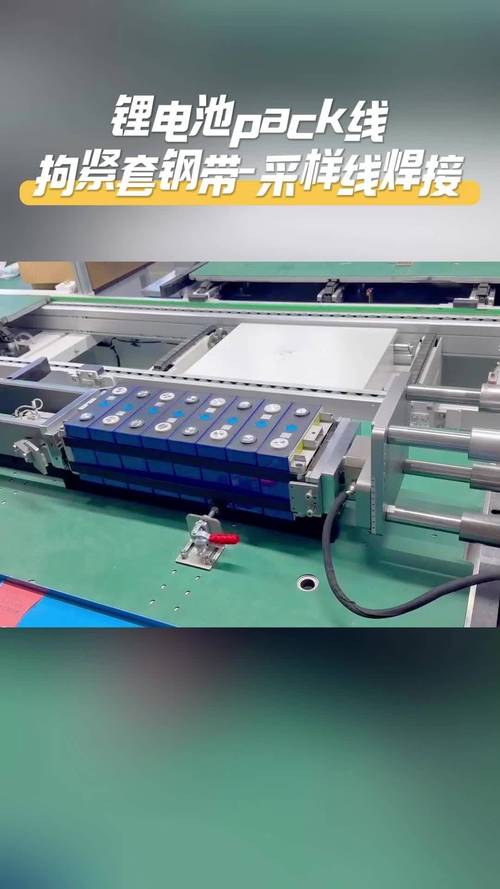 新能源电池Pack线螺栓紧固工位实拍
问:我们厂一直用扭矩法做紧固管控,从来没出过问题,为什么现在要换?
答:你说的“没出问题”,大概率是还没碰到高振动、宽温域的极端工况。扭矩法的天生缺陷是,摩擦系数波动带来的预紧力误差能到±30%——以前的普通货架、低转速设备,松一点凑活能用,现在跑在高速上的汽车、飞在天上的风电设备,差一点预紧力就可能直接松脱。
当下工业紧固的两个主流技术路线,别被销售忽悠了
说实话,我见过太多厂被供应商忽悠,花了大价钱上了所谓的“智能紧固系统”,最后就是把扭矩扳手的读数传到MES系统里,连摩擦系数波动都测不出来,纯纯的智商税。 现在真正能解决问题的技术路线,其实就两个: ✅ 扭矩-转角法 这个方法的核心是先把螺栓拧到初始贴合扭矩,再转过指定角度,把预紧力的误差控制在±10%以内,特别适合发动机缸盖、电池模组这种对紧固精度要求极高的工位。 ❗ 注意点:这个方法对螺栓的屈服强度要求很高,别拿普通8.8级的螺栓硬上,拧到一半断在螺纹孔里,掏都掏不出来,耽误的产能比设备钱还贵。 第二个路线是超声预紧力在线测量。靠超声波在螺栓内部的传播时间差,直接算出螺栓的实际伸长量,反过来得到真实的预紧力——不是靠扭矩间接推算,是真的测到螺栓被拉长了多少。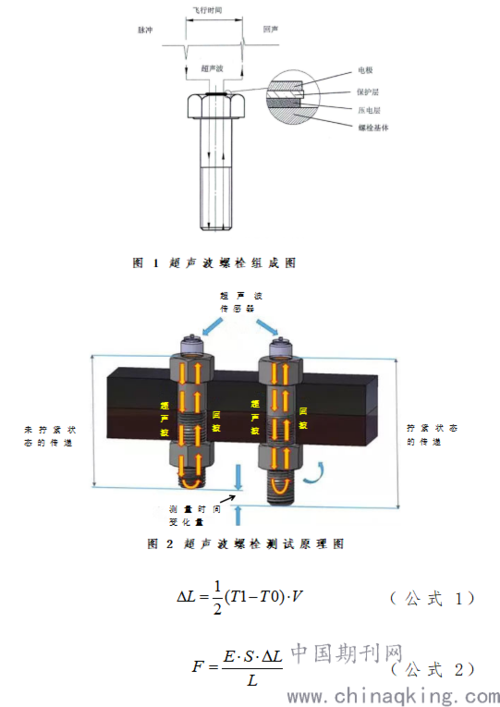 超声螺栓预紧力测量仪现场测试示意图
问:超声紧固的成本比普通扳手高好几倍,中小厂真的用得起吗?
答:算笔账就知道了。上次接触的苏州一家做工业机器人的小厂,之前因为基座螺栓松动,每年的售后维修成本超过60万,花12万上了4套超声检测设备做关键工位的抽检,半年就把成本收回来了。你要是那种做低端仓储货架的,确实没必要上,但涉及人身安全、高价值产品的紧固点,这笔钱真的省不得。
容易被忽略的紧固细节,往往是看不见的成本黑洞
 容易被忽略的紧固细节,往往是看不见的成本黑洞
别不信。我上次在浙江的一家汽车零部件厂,同一箱螺栓,一半是上次生产剩下的存了3个月,表面氧化了,一半是全新带润滑涂层的,同样的扭矩拧下去,测出来的预紧力差了42%。
大部分厂的螺栓入厂检验,只看强度等级、尺寸公差,根本不测摩擦系数。这就导致同一批次的螺栓,拧的时候摩擦系数从0.12飘到0.25,同样的扭矩打下去,预紧力差一倍,到了现场不松动才怪。
还有个容易被忘的点:复紧周期。
很多厂的设备装完,螺栓拧完就再也不管了。连续运行半年,高频振动把接触面的微观凹凸磨平,预紧力自然就掉了。
💡 小提示:对于高振动的输送线、风机叶轮这类紧固点,第一次运行满72小时必须做一次全点位复紧,之后每3个月抽检一次,能减少80%以上的松动故障。
做工业这么久,我一直觉得,最靠谱的系统从来不是堆最贵的设备,是真的蹲在现场,把每一个小螺栓的状态摸清楚。毕竟所有的大故障,最早的苗头都藏在这些不起眼的小地方。