工业密封选错=白扔几十万?我在车间摸了8年攒的实在经验
上周刚帮江苏一家做液压件的小厂擦完屁股。
他们为了省200块一套的密封件钱,用了市面上杂牌子的丁腈胶圈,装在160MPa的高压油缸上。
结果呢?
出厂测试的时候直接爆了油,喷得整个测试台都是,连带把刚校准的压力传感器泡坏,光修设备加赔客户的延期款,小十万没了。
很多人对密封的认知,还停留在"就是个橡胶圈,随便装装就行"的层面。真等漏了、坏了、停线了,才反应过来这小东西居然是整个设备的"血管壁"——壁漏了,里面的油、气、料全得跑光。
 高压液压油缸密封安装错误导致漏油现场图
问:我之前换密封件,明明选的是同材质同尺寸的,为什么用俩礼拜就漏了?
答:十有八九是安装的时候没做倒角,或者密封件被螺纹的锋利棱边刮出了肉眼看不见的小口子——别不信,我见过太多师傅拿个螺丝刀就把密封圈往槽里怼,连个专用的安装套都舍不得用,那种0.1mm的刮痕,在高压下直接就是漏油的通道。对了,还有人装的时候把密封拧得跟麻花似的,唇口歪在一边,就算材质再好也封不住。
现在行业里其实早就有更稳妥的安装方案,比如给高压油缸配的分体式安装导向套,不用再硬把密封件往缸筒里塞,顺着导向套滑进去就行,连个刮痕都不会有。去年我给三家工程机械厂改了这套安装流程,密封的早期故障率直接从32%降到了4%。
风电变桨轴承密封件安装现场实拍图
问:我看网上很多卖密封件的,同材质同尺寸的东西,价格差了5倍,到底差在哪?
答:差在胶料的配方和批次稳定性上。我之前拿过两种看起来一模一样的FKM胶圈,一个卖12块,一个卖62块,拿去做老化测试,150℃烘72小时,便宜的那个硬度涨了18度,硬得跟塑料片似的,贵的那个硬度变化才2度。别觉得这是智商税,你要是用在年运行8000小时的连续生产线上,换一次密封要拆整个泵体,停机8小时的损失就是十几万,你算算账,哪个划算?
哦对,还有个容易被忽略的点:别买那种库存放了两三年的密封件,橡胶是会自然老化的,哪怕没拆封,放久了弹性也会掉,装上去用不了俩月就裂。
为什么90%的密封故障,根本不是密封件本身的锅?
我在设备维护一线摸了8年,见过的密封失效案例没有一千也有八百,说出来你可能不信,70%以上的故障,根本不是密封件质量差,是从选型到安装的整个环节全错了。 比如很多人换密封的时候,拿着旧胶圈去五金店配,量个外径内径厚度就直接买,根本不管旧胶圈是用在什么温度、什么介质、什么压力的工况下。我见过有人把常温用的普通橡胶密封,装在120℃的导热油管道上,刚装完俩礼拜,胶圈直接被烤得脆成碎渣,漏得管道跟下小雨似的。 还有更离谱的,装密封的时候连个专用工具都没有,拿个一字螺丝刀就往槽里撬,把密封唇刮出个肉眼看不见的小口子,装上去当时测着不漏,设备一运行,压力一上来,那个小口子直接被冲成大裂口。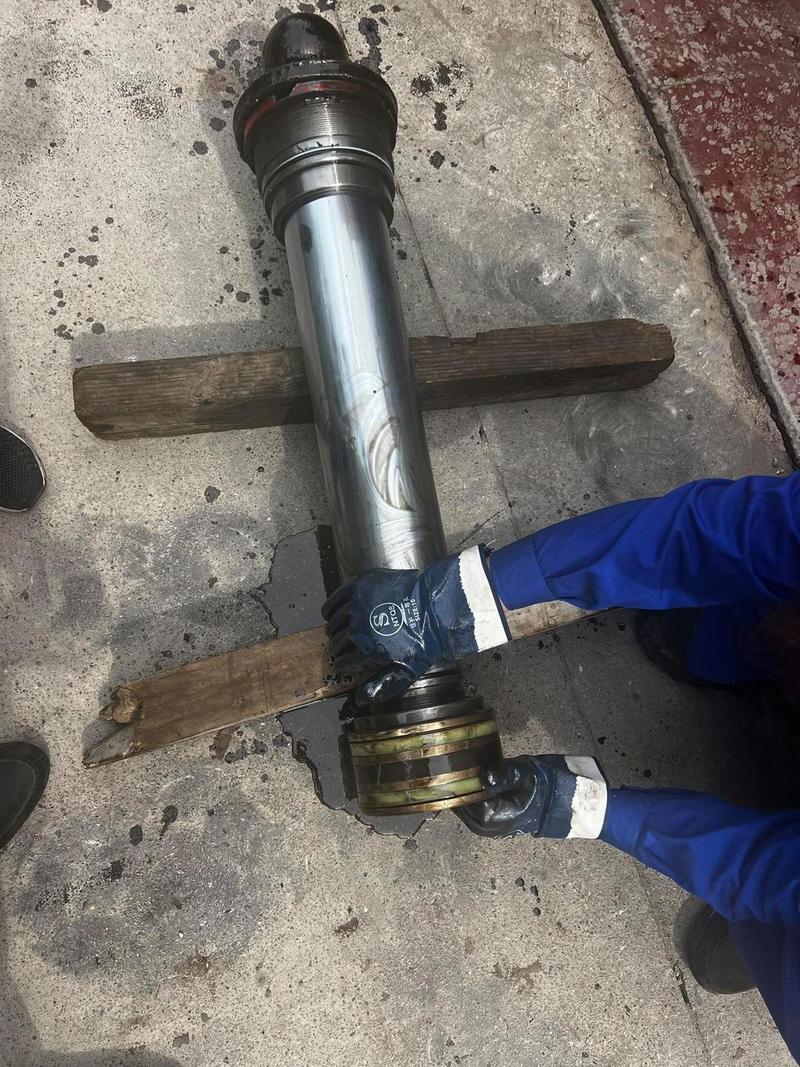 高压液压油缸密封安装错误导致漏油现场图
问:我之前换密封件,明明选的是同材质同尺寸的,为什么用俩礼拜就漏了?
答:十有八九是安装的时候没做倒角,或者密封件被螺纹的锋利棱边刮出了肉眼看不见的小口子——别不信,我见过太多师傅拿个螺丝刀就把密封圈往槽里怼,连个专用的安装套都舍不得用,那种0.1mm的刮痕,在高压下直接就是漏油的通道。对了,还有人装的时候把密封拧得跟麻花似的,唇口歪在一边,就算材质再好也封不住。
现在行业里其实早就有更稳妥的安装方案,比如给高压油缸配的分体式安装导向套,不用再硬把密封件往缸筒里塞,顺着导向套滑进去就行,连个刮痕都不会有。去年我给三家工程机械厂改了这套安装流程,密封的早期故障率直接从32%降到了4%。
别被参数表骗了!选密封件要盯的3个"隐形指标"
很多人选密封件,就盯着商家给的参数表看:耐温多少、耐压多少、材质是什么,觉得跟工况对得上就买。说实话,那些印在彩页上的参数,大半是实验室静态测试的理想值,真拿到车间动态跑,差得能让你惊掉下巴。 我总结了三个必须盯紧的隐形指标,少看一个都可能踩大坑: ✅ 别只看静态耐温范围,要问动态连续运行的耐温值。很多小厂的参数表写耐温-40℃到120℃,那是静态放在空气里测的,真到80℃连续动态摩擦,胶圈3天就硬化开裂了。要选就选标注了"动态工况下连续运行耐温"的产品,比如同样是丁腈胶,能扛住80℃连续动态跑8000小时的,和只能扛住40℃的,价格差一倍都正常。 ✅ 介质兼容性别只看"兼容"两个字,要抠具体的浓度要求。比如你用在含硫化氢的油气开采设备上,哪怕是同材质的NBR胶圈,普通款的耐硫化氢浓度只有5%,要是现场硫化氢浓度到15%,用俩礼拜就被腐蚀得成渣了。我之前在陕北风电现场见过,有人把普通的氟橡胶密封用在变桨轴承的齿轮油里,因为齿轮油里加了极压抗磨剂,普通FKM根本扛不住,3个月就缩得跟细皮筋似的,风场半夜报故障爬上去换,光高空作业费就花了8000。 ✅ 耐压选型一定要留够30%的冗余量。很多人选型的时候按设备的额定工作压力选密封件,比如设备额定10MPa,就选耐压10MPa的,根本不考虑水锤的冲击。比如水泵启动的瞬间,压力能冲到额定值的2.5倍,你选的密封件要是没留够冗余,迟早被冲坏。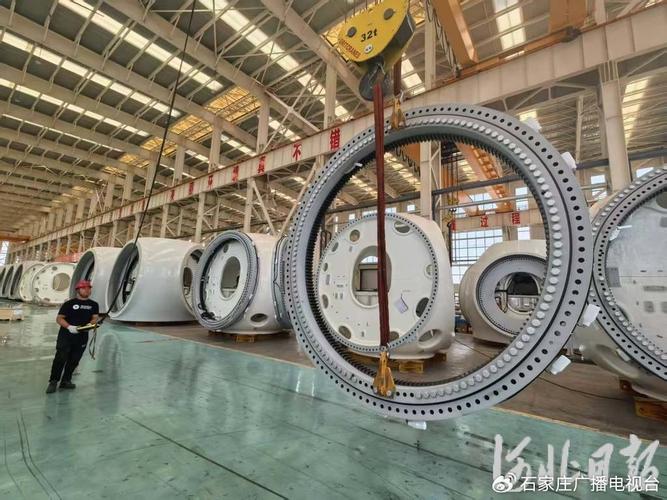 风电变桨轴承密封件安装现场实拍图
问:我看网上很多卖密封件的,同材质同尺寸的东西,价格差了5倍,到底差在哪?
答:差在胶料的配方和批次稳定性上。我之前拿过两种看起来一模一样的FKM胶圈,一个卖12块,一个卖62块,拿去做老化测试,150℃烘72小时,便宜的那个硬度涨了18度,硬得跟塑料片似的,贵的那个硬度变化才2度。别觉得这是智商税,你要是用在年运行8000小时的连续生产线上,换一次密封要拆整个泵体,停机8小时的损失就是十几万,你算算账,哪个划算?
哦对,还有个容易被忽略的点:别买那种库存放了两三年的密封件,橡胶是会自然老化的,哪怕没拆封,放久了弹性也会掉,装上去用不了俩月就裂。