模具钢选料不踩坑:一线现场摸出来的3个实用判断标准
上周帮珠三角一个做汽车内饰件的厂解决了批量脱模拉伤的问题——拆下来模腔一看,用的根本不是他们报备的DC53,是那种小钢厂轧出来的山寨料,硬度刚打上去HRC52,做了不到8万模次就出麻点。厂长拍着大腿骂,说采购贪了每吨2000的便宜,最后赔了客户12万的延期款。
干这行快20年,见过太多在模具钢上栽跟头的人。很多人选料的时候只看牌号,不看实际的冶炼质量、匹配度、热处理水平,最后花了大价钱,模具寿命还不到预期的三分之一。
 模具钢碳化物偏析金相组织对比图
很多供应商会拍胸脯说“我们的料对标原厂性能”。听着靠谱,实际上呢?对标没有统一标准,碳含量高一点低一点,铬含量差两个点,都能叫对标。
问:那我拿到料怎么判断是不是真的原厂牌号,难道必须每批都送实验室检测吗?
答:说实话,每批料都送检的成本太高,中小厂根本扛不住。教两个现场10分钟就能验完的招:第一,看钢厂随货的质保书,别光看上面印的牌号,重点看实测的碳、铬含量——正规料的碳含量公差会控制在±0.02%以内,铬含量不会低于11.5%,那种碳含量飘到1.6%以上、铬含量才10%出头的,基本就是废钢回炉凑的料。第二,拿角磨机轻磨一下端面看火花,正规DC53的火花束短而碎,爆花少,那种火花束长、分叉爆花多的,就是含碳量不对的料。💡 真别信“对标”两个字,这俩字从一开始就是给偷工减料留的后门。
不同失效模式下的模具钢表面损伤实拍图
问:我们做的是小批量定制件,单量也就几千模,有没有性价比高的替代方案,没必要死磕贵的原厂料?
答:太有了❗ 别一上来就买一胜百、大同的进口原厂料,找国内正规大厂的同牌号预硬料就行,比如东北特钢的718H、天工的H13,性能能到进口原厂的90%,价格能便宜30%以上。只要不是做百万模次的量产模,这种料完全够用。我见过不少珠三角的小冲压厂,拿国内大厂的DC53做不锈钢薄板冲裁模,模次能到20万以上,寿命根本不比进口料差。
热处理才是决定模具钢寿命的隐形关键
很多人舍得花大价钱买顶级的模具钢料,结果在热处理上抠成本,最后把好料直接废了。
去年有个做精密端子冲压的客户,花了20多万买的原厂DC53做精密凸模,找了家周边报价最低的小热处理厂淬火,开炉温度直接设到1050℃,保温时间还少了1个小时。结果凸模做了不到1万次就从根部断了,拿去做金相检测,发现晶粒度已经到了4级,晶粒粗大得离谱,韧性直接掉了60%。20万的料,就因为省了3000块的热处理费,全打了水漂。
热处理对模具钢性能的影响,比你选什么牌号的影响还大。几个不能省的关键点:
- 淬火温度绝对不能超。比如DC53的最佳淬火温度是1020℃±10℃,超过1040℃就会晶粒快速长大,韧性直接暴跌。很多小热处理厂为了省保温时间,故意把温度开高,看着硬度能打上去,实际内部组织已经坏了。
- 回火次数不能省。至少要回3次,每次保温2小时,那种只回1次火就交货的,残留应力大,加工完了容易变形,装到机床上用不了多久就会裂。
- 别迷信“真空淬火就一定好”。很多小厂的真空炉漏率不达标,淬火完了表面会有一层脱碳层,看着表面硬度够,实际最外层的耐磨层已经废了,用不了多久就会磨出麻点。
现在行业里有个很实用的升级操作,就是深冷处理:淬火完了把料放到-196℃的液氮里泡2小时,再做最后一次回火。这个步骤能把钢里残留的奥氏体转成稳定的马氏体,硬度能提1-2HRC,尺寸稳定性还能提30%。之前我们给一个做精密冲模的客户做过对比,同样的DC53料,加深冷处理的,模次能从15万提到25万,单块模的深冷处理成本才加了几百块,性价比高到离谱。
说真的,干了这么久,从来没见过“万能的好模具钢”。你拿做压铸模的H13去做冷冲模,韧性再好也扛不住反复的剪切力;你拿做冷冲模的DC53去做压铸模,硬度再高也扛不住反复的热胀冷缩。
别听销售吹得天花乱坠,就拿你自己的实际模次要求、产品材质、预算去卡,基本不会踩大坑。哦对,最后提个醒:但凡碰到供应商报的价比市场价低5000以上的模具钢,直接绕路走。天上掉的从来不是馅饼,是能砸得你全年白干的坑。
别被“牌号对标”忽悠了,同牌号的料差的不是一点半点
很多人有个误区,觉得只要牌号标了DC53、SKD11、H13,性能就和原厂的一模一样。根本不是。 就拿最常用的DC53来说,日本大同原厂的DC53,经过电渣重熔冶炼,碳化物带状评级能稳定控制在1级以内,淬火后的横向冲击韧性能到20J/cm²以上。国内不少小厂轧的同牌号料,连真空脱气都做不到,碳化物偏析能到3级以上,韧性连原厂的一半都不到。看着硬度打上去差不多,实际做细长凸模的时候,冲个几万次就从内部裂了。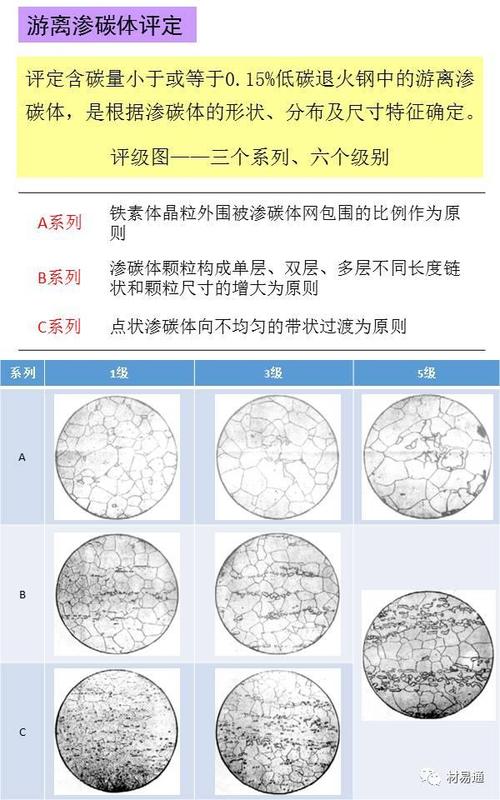 模具钢碳化物偏析金相组织对比图
很多供应商会拍胸脯说“我们的料对标原厂性能”。听着靠谱,实际上呢?对标没有统一标准,碳含量高一点低一点,铬含量差两个点,都能叫对标。
问:那我拿到料怎么判断是不是真的原厂牌号,难道必须每批都送实验室检测吗?
答:说实话,每批料都送检的成本太高,中小厂根本扛不住。教两个现场10分钟就能验完的招:第一,看钢厂随货的质保书,别光看上面印的牌号,重点看实测的碳、铬含量——正规料的碳含量公差会控制在±0.02%以内,铬含量不会低于11.5%,那种碳含量飘到1.6%以上、铬含量才10%出头的,基本就是废钢回炉凑的料。第二,拿角磨机轻磨一下端面看火花,正规DC53的火花束短而碎,爆花少,那种火花束长、分叉爆花多的,就是含碳量不对的料。💡 真别信“对标”两个字,这俩字从一开始就是给偷工减料留的后门。
选模具钢不是越硬越好,匹配失效模式才是核心
还有个更离谱的误区:很多人觉得模具钢硬度越高越耐用,不管做什么产品,都要把模腔淬到HRC50以上。 前两年见过一个做家电外壳的厂,本来该用预硬的718H做模腔,非要找热处理厂淬到HRC48,说这样不粘模。结果呢?合模的时候被注塑机120吨的锁模力压出了3条贯穿裂纹,整个模直接废了,光前期的加工费就花了8万。 选料的核心从来不是追求最高硬度,是匹配你生产中最常出现的失效模式。简单列几个最常见的场景选料逻辑: - 做普通ABS、PP的注塑件,无玻纤填充,要求模次在10万以内,根本没必要上高硬度冷作钢。P20预硬到HRC30-35就够,加工快,改模方便,成本还能低一半。 - 做加了30%以上玻纤的工程塑料,比如PA66加玻纤、PBT加纤,脱模的时候玻纤会像细砂纸一样磨模腔,这时候才需要上硬度HRC48-52的料,比如DC53、SKD11,表面再做个TD或者PVD涂层,抗磨性才够。 - 做铝、锌合金的压铸模,别拿冷作模具钢凑数,热疲劳抗性根本扛不住反复的急冷急热,必须选H13或者更高端的8407,不然做个几千模次模腔就全是龟裂纹。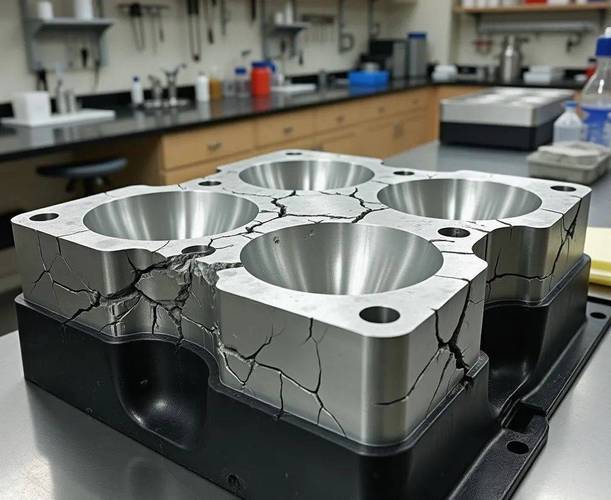 不同失效模式下的模具钢表面损伤实拍图
问:我们做的是小批量定制件,单量也就几千模,有没有性价比高的替代方案,没必要死磕贵的原厂料?
答:太有了❗ 别一上来就买一胜百、大同的进口原厂料,找国内正规大厂的同牌号预硬料就行,比如东北特钢的718H、天工的H13,性能能到进口原厂的90%,价格能便宜30%以上。只要不是做百万模次的量产模,这种料完全够用。我见过不少珠三角的小冲压厂,拿国内大厂的DC53做不锈钢薄板冲裁模,模次能到20万以上,寿命根本不比进口料差。
热处理才是决定模具钢寿命的隐形关键
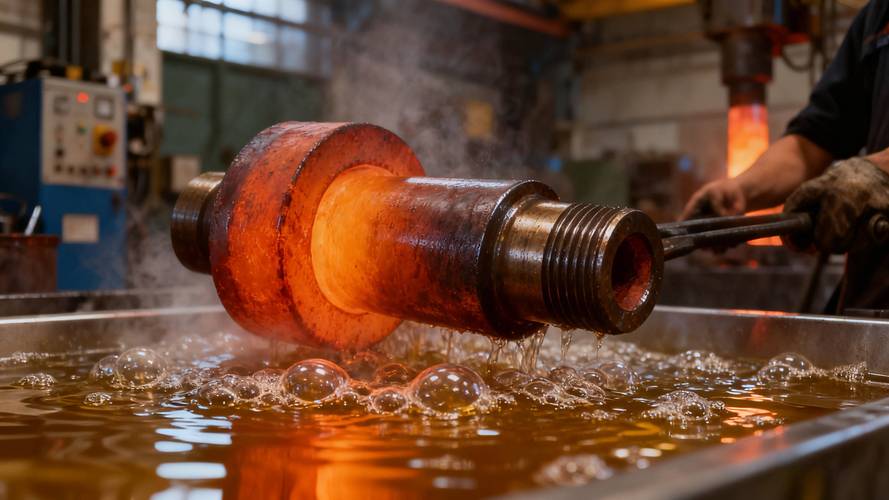 热处理才是决定模具钢寿命的隐形关键
很多人舍得花大价钱买顶级的模具钢料,结果在热处理上抠成本,最后把好料直接废了。
去年有个做精密端子冲压的客户,花了20多万买的原厂DC53做精密凸模,找了家周边报价最低的小热处理厂淬火,开炉温度直接设到1050℃,保温时间还少了1个小时。结果凸模做了不到1万次就从根部断了,拿去做金相检测,发现晶粒度已经到了4级,晶粒粗大得离谱,韧性直接掉了60%。20万的料,就因为省了3000块的热处理费,全打了水漂。
热处理对模具钢性能的影响,比你选什么牌号的影响还大。几个不能省的关键点:
- 淬火温度绝对不能超。比如DC53的最佳淬火温度是1020℃±10℃,超过1040℃就会晶粒快速长大,韧性直接暴跌。很多小热处理厂为了省保温时间,故意把温度开高,看着硬度能打上去,实际内部组织已经坏了。
- 回火次数不能省。至少要回3次,每次保温2小时,那种只回1次火就交货的,残留应力大,加工完了容易变形,装到机床上用不了多久就会裂。
- 别迷信“真空淬火就一定好”。很多小厂的真空炉漏率不达标,淬火完了表面会有一层脱碳层,看着表面硬度够,实际最外层的耐磨层已经废了,用不了多久就会磨出麻点。
现在行业里有个很实用的升级操作,就是深冷处理:淬火完了把料放到-196℃的液氮里泡2小时,再做最后一次回火。这个步骤能把钢里残留的奥氏体转成稳定的马氏体,硬度能提1-2HRC,尺寸稳定性还能提30%。之前我们给一个做精密冲模的客户做过对比,同样的DC53料,加深冷处理的,模次能从15万提到25万,单块模的深冷处理成本才加了几百块,性价比高到离谱。
说真的,干了这么久,从来没见过“万能的好模具钢”。你拿做压铸模的H13去做冷冲模,韧性再好也扛不住反复的剪切力;你拿做冷冲模的DC53去做压铸模,硬度再高也扛不住反复的热胀冷缩。
别听销售吹得天花乱坠,就拿你自己的实际模次要求、产品材质、预算去卡,基本不会踩大坑。哦对,最后提个醒:但凡碰到供应商报的价比市场价低5000以上的模具钢,直接绕路走。天上掉的从来不是馅饼,是能砸得你全年白干的坑。