工业磨具选型避坑指南:从车间一线摸出来的实操经验
上次去苏州工业园的精密零部件加工厂,王总蹲在机床边盯着刚磨崩的钛合金叶片,烟蒂扔了半烟灰缸。上个月因为贪便宜换了批杂牌磨具,整批航空件的表面粗糙度卡不住,直接报废小20万。
真的疼。
很多车间负责人觉得磨具就是个耗材,跟买劳保手套似的找性价比最高的就行,真等到批量出质量问题、停机调机的损失算下来,才发现当初省的那点采购费,连零头都不够填。磨具从来不是“差不多能用就行”的辅材,它是决定磨削工序精度、效率、成本的核心变量。
 车间磨削工位上不同型号磨具的摆放实拍
问:我们厂主要磨汽车变速箱的齿轮端面,之前用的陶瓷结合剂磨具,换修整刀的频率特别高,是不是磨具选的不对?
答:先别着急换。你先测下当前的磨削线速度——很多老车间的机床还是按十年前的磨具参数调的,线速度卡到35m/s以下,用现在的高密度陶瓷结合剂磨具,当然磨不动、修整频繁。要是线速度能提到60m/s以上,换细粒度的双端面陶瓷CBN磨具,修整周期能从原来的12小时拉长到72小时,表面粗糙度还能稳在Ra0.4以内,根本不用频繁停线调机。
带自润滑涂层的树脂结合剂金刚石磨具实拍
问:我们磨304不锈钢管件的时候,磨具损耗特别快,有时候磨个几十件就大面积掉粒,是什么原因?
答:大概率是结合剂的耐热强度没选对。磨304、316这类奥氏体不锈钢的时候,磨削过程的热量积累快,要是选普通的树脂结合剂磨具,结合剂被高温烤软,磨粒还没达到磨损极限就整个掉下来,当然损耗快。优先选带玻璃纤维增强层的陶瓷结合剂刚玉磨具,耐热温度能到1200℃,哪怕磨削的时候切削液没跟上,也不会出现大面积掉粒的问题,磨具寿命至少能提2倍。
别拿磨具当普通耗材:三个最容易踩的选型误区
很多人选型的时候翻着教科书上的参数表对着勾,真到车间用起来全不是那么回事。 第一个误区:硬材料就选硬度最高的磨料。上次碰到个磨高温合金涡轮叶片的客户,上来就选硬度最高的棕刚玉磨具,结果磨粒钝化了根本掉不下来,硬在工件表面蹭,直接把工件表面烤出一层0.2mm的退火层,整批件热处理性能不达标,全返厂。实际上磨高温合金的时候,要选自锐性好的微晶刚玉磨具,硬度不用拉满,磨粒钝了能及时脱落,才能保证磨削过程不烧刀、不损工件。 第二个误区:磨具越贵越好。磨普通45号钢的传动轴,你花十倍的价格买进口CBN磨具,这不是讲究,是浪费。CBN磨具的优势在高硬材料、高速磨削的场景下才能发挥出来,普通碳钢的磨削温度低,用合适的陶瓷刚玉磨具就能达到同样的表面精度,换贵的超硬磨具,除了拉高采购成本,半毛钱额外收益都没有。 第三个误区:只要参数对,哪家的货都能用。同样粒度、同样硬度的磨具,不同厂的生产工艺差得不是一点半点。有的厂磨料纯度不够,混了大量的杂质刚玉,磨的时候掉粒快、表面划痕多;有的厂结合剂配比不对,磨具用到一半出现径向开裂,轻则伤工件,重则出安全事故。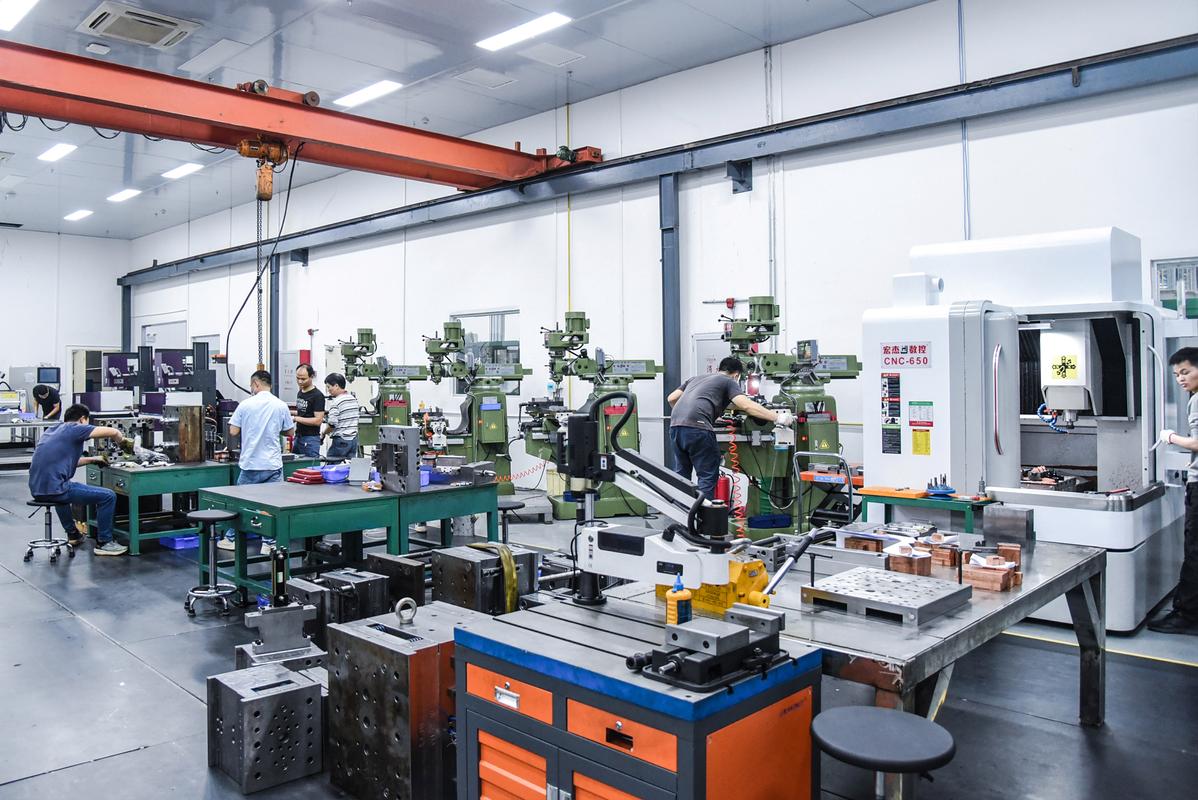 车间磨削工位上不同型号磨具的摆放实拍
问:我们厂主要磨汽车变速箱的齿轮端面,之前用的陶瓷结合剂磨具,换修整刀的频率特别高,是不是磨具选的不对?
答:先别着急换。你先测下当前的磨削线速度——很多老车间的机床还是按十年前的磨具参数调的,线速度卡到35m/s以下,用现在的高密度陶瓷结合剂磨具,当然磨不动、修整频繁。要是线速度能提到60m/s以上,换细粒度的双端面陶瓷CBN磨具,修整周期能从原来的12小时拉长到72小时,表面粗糙度还能稳在Ra0.4以内,根本不用频繁停线调机。
最新的磨具应用实践:别再抱着十年前的参数表选型了
这两年磨具的技术迭代速度,比很多人想象的快得多。 去年去东莞的3C结构件厂,之前磨铝合金中框,一直被粘屑的问题搞的头大,每磨10件就要停下来擦一次磨具表面,光清屑的时间就占了整个工序的30%。后来换了带二硫化钼自润滑涂层的树脂结合剂金刚石磨具,连续磨200件都不用清屑,良品率直接从82%拉到97%,算下来单工序的加工成本还降了两成。 💡 这里要提个醒,别看到新磨具就全车间铺着换。去年有个客户在展会上听了销售的宣传,一口气订了50万的超硬磨具,回来装到机床上才发现,他们的老机床主轴跳动超了0.02mm,磨出来的工件圆度根本不达标,最后堆在仓库角落落灰,亏到现在还在跟供应商扯退换的事儿。 现在行业里用的比较多的新方向,还有带梯度结合剂结构的磨具——磨具表层的结合剂强度稍低,保证自锐性,内层的结合剂强度高,保证整体刚性,比传统的均质结构磨具,磨削效率能提30%以上,特别适合现在批量大、节拍要求高的汽车零部件生产线。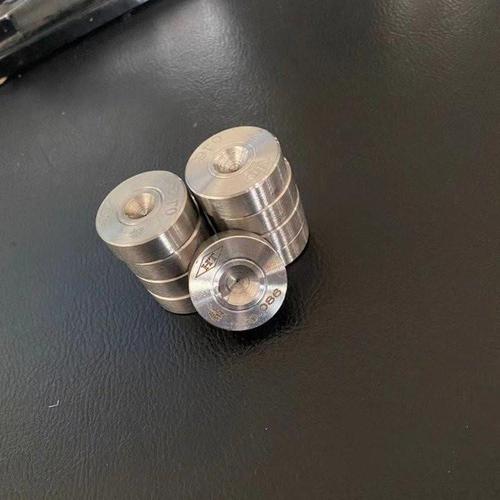 带自润滑涂层的树脂结合剂金刚石磨具实拍
问:我们磨304不锈钢管件的时候,磨具损耗特别快,有时候磨个几十件就大面积掉粒,是什么原因?
答:大概率是结合剂的耐热强度没选对。磨304、316这类奥氏体不锈钢的时候,磨削过程的热量积累快,要是选普通的树脂结合剂磨具,结合剂被高温烤软,磨粒还没达到磨损极限就整个掉下来,当然损耗快。优先选带玻璃纤维增强层的陶瓷结合剂刚玉磨具,耐热温度能到1200℃,哪怕磨削的时候切削液没跟上,也不会出现大面积掉粒的问题,磨具寿命至少能提2倍。