工业挤压工艺:从热挤铝型材到冷挤精密件的实操细节与避坑指南
上周去苏州太仓的一家铝型材加工厂蹲了三天,看着6000吨的挤压机把烧得通红的铝棒从模孔里挤出来的瞬间,还是鸡皮疙瘩起来了。真的,干了12年工艺,我还是会被这种金属流像岩浆一样从窄缝里淌出来的画面震到。
很多人觉得挤压不就是"压出去"?
差远了。
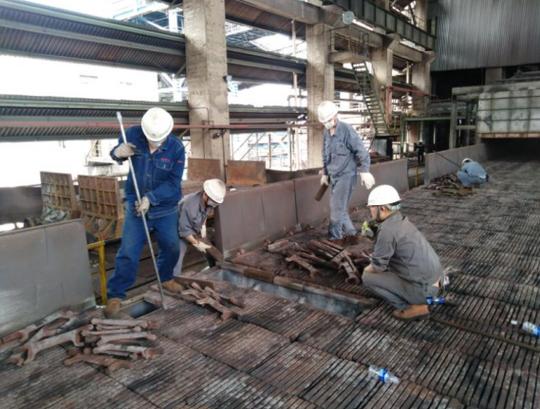
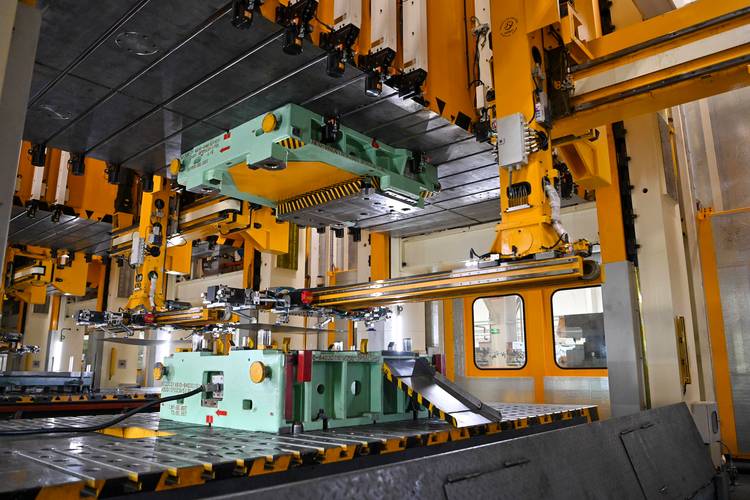
 6000吨卧式挤压机生产铝型材实景
💡 现在行业的需求早就变了。2023年之后,新能源车的结构件挤压需求直接翻了3倍——以前挤的都是普通建筑门窗框,现在要挤壁厚1.2mm、带密集散热筋的电池包边框,尺寸公差要控制在0.05mm以内,差一丝都装不上。
问:为什么新能源车的挤压铝型材比普通建筑型材贵那么多?
答:核心是两个维度。第一是材料纯度要求高,建筑型材用6063铝合金就行,车规级的要6061甚至7000系铝合金,杂质含量要控制在0.1%以内;第二是后续的时效处理、探伤检测标准完全不是一个量级,建筑型材表面有点划痕根本不影响使用,车规级的挤压件只要表面有0.1mm以上的微裂纹,直接报废——毕竟这东西是要扛碰撞的,出问题就是大事。
很多工厂一开始接车规订单的时候,良率能掉到30%。为啥?挤压速度没调对。挤快了,金属从模孔流出来的时候温度太高,表面会出现亮道、撕裂纹;挤慢了,棒料在挤压筒里温降太快,出来的型材硬度不够,后续做阳极氧化都花不均。我见过最夸张的厂,为了赶交期把挤压速度提了30%,最后整批料的表面粗糙度差了两个等级,全部退回来重新抛,算下来亏了二十多万。
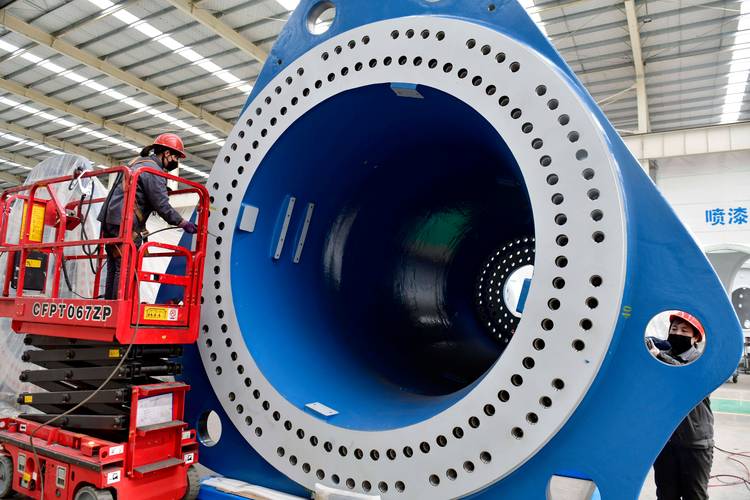
工业挤压模具工作带抛光细节特写
去年有个做光伏边框的客户找我,说他们挤出来的型材扭拧度超差,每米要弯0.8mm,根本过不了光伏组件的安装标准。我去现场摸了下他们的模具,工作带的出口位置根本没做导流槽——金属从模孔出来的时候,四个角的流速不一样,边部的金属流得快,中心的慢,自然就扭成麻花。改了个导流槽,把流速差控制在5%以内,扭拧度直接降到每米0.1mm,当场客户就拍了两万元的改模订单。
问:挤压过程中出现的"气泡"缺陷,真的是材料里带的气吗?
答:80%的情况不是。很多人一看到型材表面鼓个包就怪熔炼的时候除气不净,实际上大半问题出在挤压筒里的残留空气——装棒料的时候,挤压筒和棒料之间的空气没排干净,一施压,空气被压进金属表面层,出来冷却之后就成了鼓包。解决方法特别简单:挤压前先空压一次,把挤压筒里的空气排干净,再上棒料,气泡缺陷率能直接降90%。
现在行业里新推的等温挤压技术,我觉得是近五年最实用的改进。以前的挤压过程,从刚开始挤到挤完,金属的温度能从520℃掉到420℃,前后性能差一大截。等温挤压就是通过实时调整挤压速度,让整个挤压过程中金属的流出温度始终稳定在480℃左右,不管是开头挤的料还是最后挤的余料,性能一致性能提高60%。这个技术现在在车规级、航空级的挤压件生产里已经开始普及了,以前觉得是高大上的黑科技,现在一台带实时温度反馈的挤压机,比普通的也就贵20%,但良率提上来了,三个月就能赚回差价。
不是所有材料都能扛住挤压力的考验
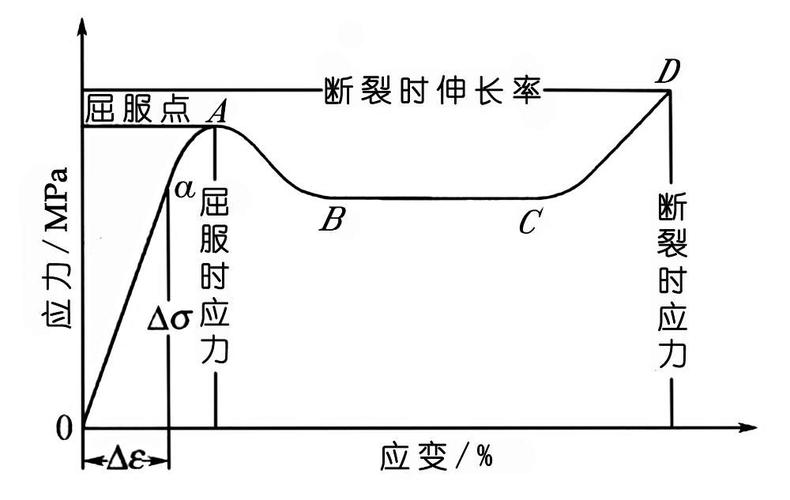
铝是最适配挤压工艺的材料,没有之一。常温下塑性好,加热到450-500℃的时候,变形抗力直接掉一个数量级,哪怕是带复杂空腔的截面,只要模具开得对,都能一次挤成型。但你要是拿普通Q235钢硬上挤压线?刚走到模口位置就裂成碎渣。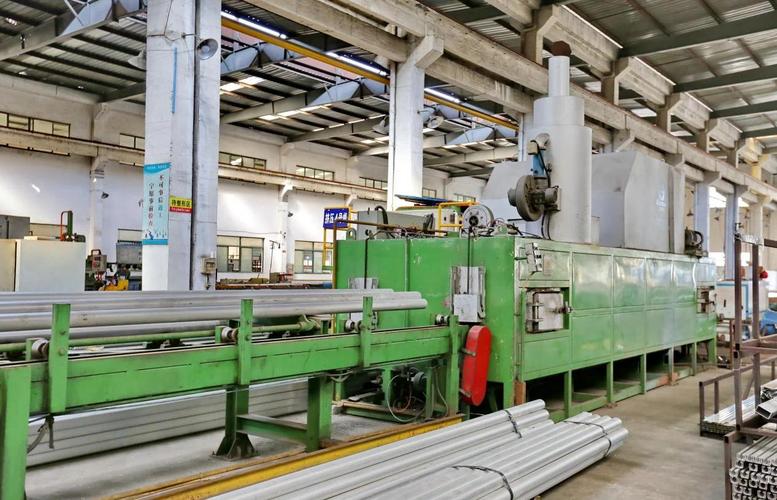 6000吨卧式挤压机生产铝型材实景
💡 现在行业的需求早就变了。2023年之后,新能源车的结构件挤压需求直接翻了3倍——以前挤的都是普通建筑门窗框,现在要挤壁厚1.2mm、带密集散热筋的电池包边框,尺寸公差要控制在0.05mm以内,差一丝都装不上。
问:为什么新能源车的挤压铝型材比普通建筑型材贵那么多?
答:核心是两个维度。第一是材料纯度要求高,建筑型材用6063铝合金就行,车规级的要6061甚至7000系铝合金,杂质含量要控制在0.1%以内;第二是后续的时效处理、探伤检测标准完全不是一个量级,建筑型材表面有点划痕根本不影响使用,车规级的挤压件只要表面有0.1mm以上的微裂纹,直接报废——毕竟这东西是要扛碰撞的,出问题就是大事。
很多工厂一开始接车规订单的时候,良率能掉到30%。为啥?挤压速度没调对。挤快了,金属从模孔流出来的时候温度太高,表面会出现亮道、撕裂纹;挤慢了,棒料在挤压筒里温降太快,出来的型材硬度不够,后续做阳极氧化都花不均。我见过最夸张的厂,为了赶交期把挤压速度提了30%,最后整批料的表面粗糙度差了两个等级,全部退回来重新抛,算下来亏了二十多万。
被90%的新手忽略的挤压模具细节
别觉得挤压机吨位够大就能出好活,模具才是核心。 ❗ 我见过最离谱的一家厂,为了省模具钱,一套挤压模挤10吨料就报废,人家成熟厂家一套模能挤80吨,差了整整8倍。 这里面的门道真的多。比如模具工作带的抛光精度,要到Ra0.2,相当于镜面,不然金属流在工作带位置卡一下,出来的型材表面就有一道擦不掉的亮痕。还有模孔的工作带长度,壁厚2mm的型材,工作带要做12mm——你要是做短了,金属流不稳定,出来的型材尺寸忽大忽小;做长了,摩擦阻力太大,挤不动,甚至会把模具崩裂。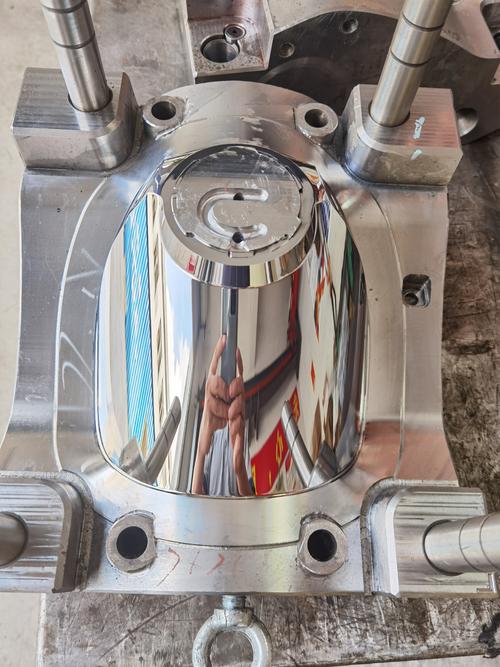 工业挤压模具工作带抛光细节特写
去年有个做光伏边框的客户找我,说他们挤出来的型材扭拧度超差,每米要弯0.8mm,根本过不了光伏组件的安装标准。我去现场摸了下他们的模具,工作带的出口位置根本没做导流槽——金属从模孔出来的时候,四个角的流速不一样,边部的金属流得快,中心的慢,自然就扭成麻花。改了个导流槽,把流速差控制在5%以内,扭拧度直接降到每米0.1mm,当场客户就拍了两万元的改模订单。
问:挤压过程中出现的"气泡"缺陷,真的是材料里带的气吗?
答:80%的情况不是。很多人一看到型材表面鼓个包就怪熔炼的时候除气不净,实际上大半问题出在挤压筒里的残留空气——装棒料的时候,挤压筒和棒料之间的空气没排干净,一施压,空气被压进金属表面层,出来冷却之后就成了鼓包。解决方法特别简单:挤压前先空压一次,把挤压筒里的空气排干净,再上棒料,气泡缺陷率能直接降90%。
现在行业里新推的等温挤压技术,我觉得是近五年最实用的改进。以前的挤压过程,从刚开始挤到挤完,金属的温度能从520℃掉到420℃,前后性能差一大截。等温挤压就是通过实时调整挤压速度,让整个挤压过程中金属的流出温度始终稳定在480℃左右,不管是开头挤的料还是最后挤的余料,性能一致性能提高60%。这个技术现在在车规级、航空级的挤压件生产里已经开始普及了,以前觉得是高大上的黑科技,现在一台带实时温度反馈的挤压机,比普通的也就贵20%,但良率提上来了,三个月就能赚回差价。