别再被拉深裂边坑了!2024年冲压车间的实战避坑手册
上周去苏州相城的一家汽配厂,刚进门就看到车间主任蹲在废料堆旁边抽烟,脚边堆的全是拉深出来的带边裂的差厚板——300吨的料,废了快40%,换谁不心疼?
真的疼。
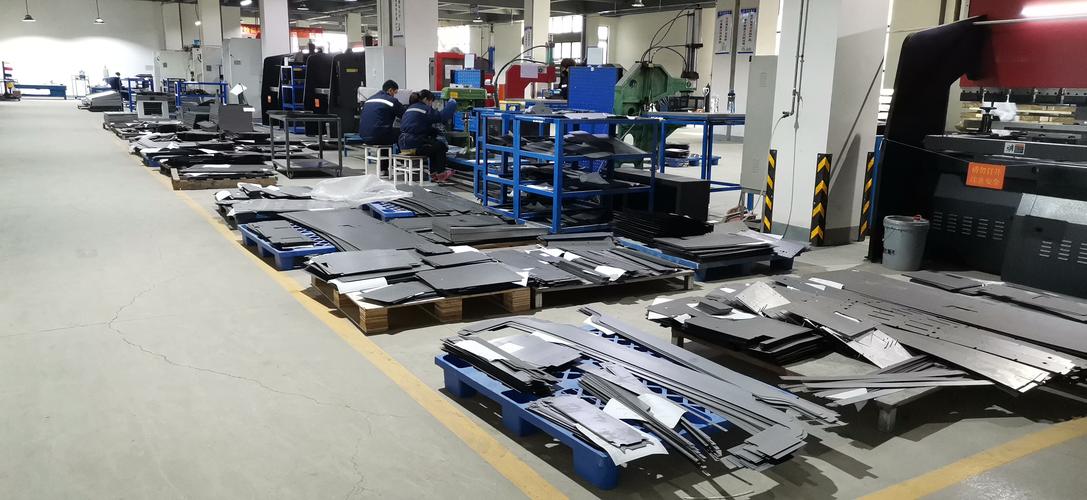
 汽配车间差厚板拉深裂边废料实拍图
问:我们用的是0.8mm的DC04钢板,拉深一个直径50mm的圆筒,为什么有时候边缘会出现不规则的锯齿裂,有时候又没事?
答:别上来就怪材质批次不稳定——先去摸一下你那套模具的压边圈平行度,90%的概率是平行度差了0.03mm以上,拉深过程中局部压边力忽大忽小,薄的地方压太松起皱,压太紧的地方直接拉裂。💡 要是你测完平行度没问题,再去查下板料的轧制方向,要是拉深的凸缘刚好对着轧制的硬带方向,边缘的抗拉强度不够,也会出不规则的裂。
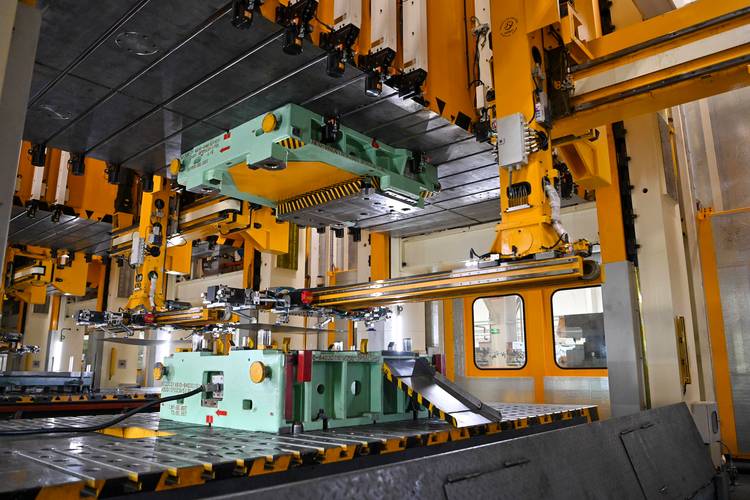
伺服压力机配拉深模具在线监测系统实拍图
问:我们最近想试拉深1.2mm的5754铝板,之前从来没做过,需要提前调整哪些参数,避免一上来就废料?
答:首先把你原来做钢板的压边力直接降40%——铝板的延伸率虽然不低,但抗拉强度只有DC03钢板的60%,压边力太大会直接把凸模圆角处拉断。另外一定要在凸模圆角处做镜面抛光,粗糙度Ra控制在0.2以下,不然铝板很容易在圆角位置出现划痕,拉深过程中直接顺着划痕裂。❗ 别用你之前拉钢板的乳化液当润滑,铝板容易粘模,要换成专门的铝板拉深润滑剂,不然拉出来的件表面全是拉伤,后续抛光的钱够你买好几桶润滑剂。
拉深裂边真不是你调个压就能解决的
很多一线师傅遇到裂边第一反应就是调压边力,要么松一点防皱,要么紧一点防拉断,其实根本没抓到核心。拉深裂边的核心原因从来不是单一的压边力问题,而是材料、模具、设备、工艺参数四个维度的匹配度。我见过最离谱的一个厂,拉深DC04的圆筒件,裂边率一直下不来,换了三批材料,调了十几次压边力,最后发现是冲床的滑块导轨间隙磨大了0.1mm,拉深过程中滑块晃,板料受力根本不均匀。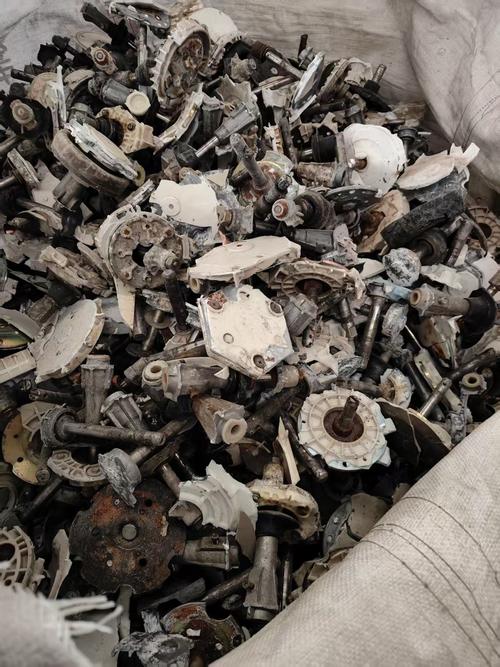 汽配车间差厚板拉深裂边废料实拍图
问:我们用的是0.8mm的DC04钢板,拉深一个直径50mm的圆筒,为什么有时候边缘会出现不规则的锯齿裂,有时候又没事?
答:别上来就怪材质批次不稳定——先去摸一下你那套模具的压边圈平行度,90%的概率是平行度差了0.03mm以上,拉深过程中局部压边力忽大忽小,薄的地方压太松起皱,压太紧的地方直接拉裂。💡 要是你测完平行度没问题,再去查下板料的轧制方向,要是拉深的凸缘刚好对着轧制的硬带方向,边缘的抗拉强度不够,也会出不规则的裂。
现在的拉深工艺,早就不是靠老师傅摸手感了
说实话,我刚入行的时候,师傅教的都是"听声音判断拉深状态"——冲床拉深的时候声音发闷就是正常,声音发尖就是压太紧了。现在谁还靠这个?2023年之后长三角的很多汽配厂,已经把拉深工位的监测系统当成标配了。 在压边圈下面装四个高精度压力传感器,在滑块上装位移传感器,每一次拉深的压边力曲线、滑块位移曲线、壁厚减薄率都能实时显示,要是某一次拉深的减薄率超过15%,系统直接报警,根本等不到零件裂了才发现。还有现在的微量润滑技术,以前拉深一次要喷满整个模具的乳化液,一个月要花十几万的切削液钱,现在用MQL微量润滑,每次只喷几毫升的植物基润滑油,一年能省80%的润滑成本,还不用天天清理车间的油泥。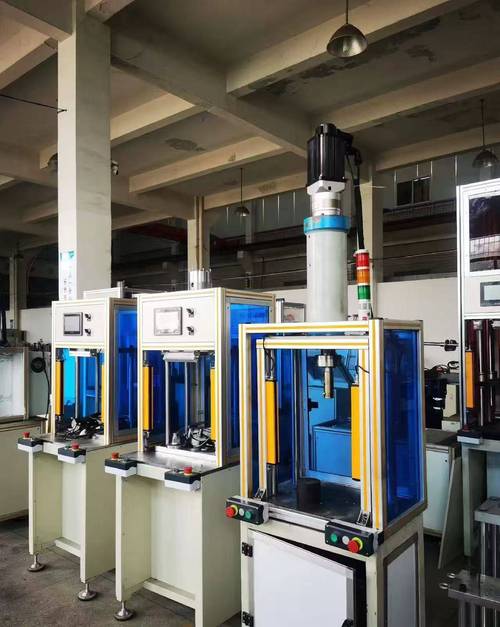 伺服压力机配拉深模具在线监测系统实拍图
问:我们最近想试拉深1.2mm的5754铝板,之前从来没做过,需要提前调整哪些参数,避免一上来就废料?
答:首先把你原来做钢板的压边力直接降40%——铝板的延伸率虽然不低,但抗拉强度只有DC03钢板的60%,压边力太大会直接把凸模圆角处拉断。另外一定要在凸模圆角处做镜面抛光,粗糙度Ra控制在0.2以下,不然铝板很容易在圆角位置出现划痕,拉深过程中直接顺着划痕裂。❗ 别用你之前拉钢板的乳化液当润滑,铝板容易粘模,要换成专门的铝板拉深润滑剂,不然拉出来的件表面全是拉伤,后续抛光的钱够你买好几桶润滑剂。