钣金加工的隐形损耗:干了12年的师傅掏出来的实战经验
上个月帮苏州一家做新能源机柜的厂盘账,发现他们钣金工序的废料损耗比行业均值高了8个点。
钱就这么没了。
很多人觉得钣金不就是剪个板、折个弯、焊个缝的粗活,只要设备够硬就能出活,真蹲在车间跟三个月你就会发现,从图纸下达到成品出货的每一个环节,都有能把利润啃得渣都不剩的暗坑。我干这行12年,见过太多厂明明设备比同行好,订单比同行多,最后一算账,还不如人家小作坊赚得多。
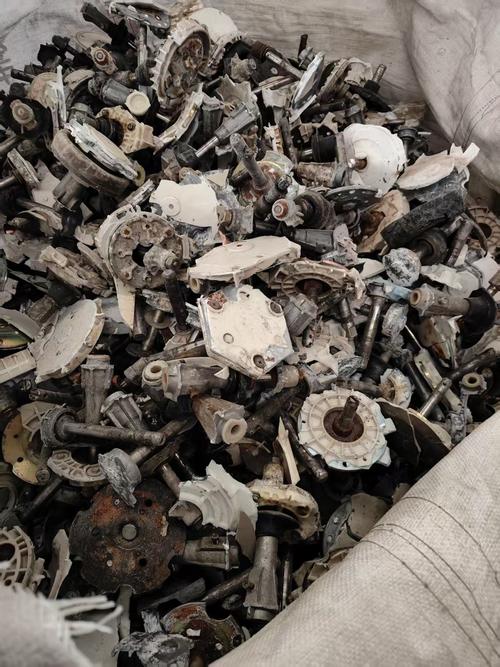
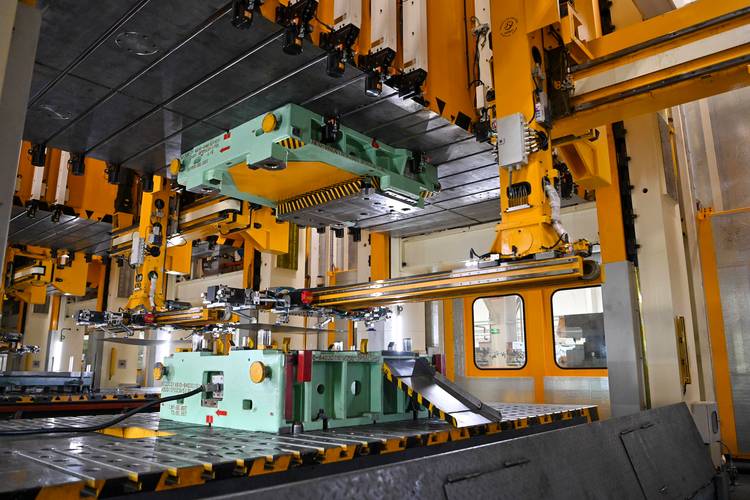
 钣金车间数控冲床板材排样落料实景
说实话,我最见不得那种老板,天天盯着工人上班有没有摸鱼,下班有没有早走,从来不想想自己的工艺图纸从一开始就错了。
冤不冤?
去年东莞有个做充电桩外壳的客户,之前一直用人工排样,一张1.2m*2.4m的板最多出4套外壳,边角料堆得车间过道都走不通。后来上了自动排样软件,把不同零件的嵌套关系算明白,同样的一张板直接出6套,光材料成本一下降了30%,之前三年亏的钱,半年就赚回来了。
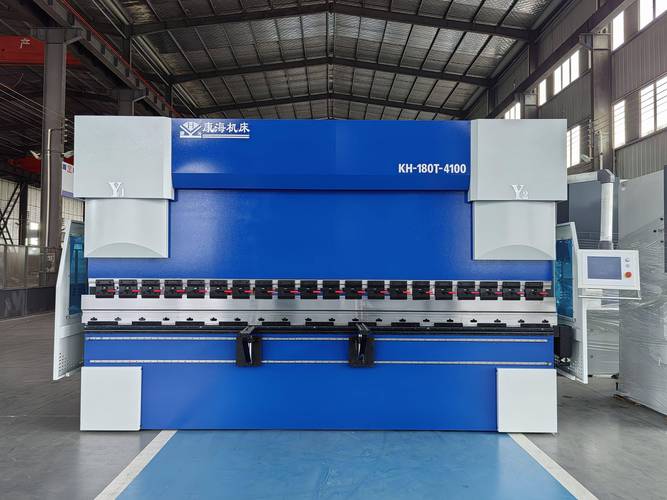
数控折弯机带激光回弹检测加工钣金件实景
为什么你的钣金报价永远比同行低5%还亏?
很多人报价的时候,掰着手指头算材料钱、工时费、设备折旧,觉得算得明明白白,结果单子接回来做,越做越觉得不对劲。 问:我们厂每次报价都把材料、人工、设备折旧算得明明白白,为什么还是经常做一单亏一单? 答:你漏算的是工艺冗余成本。比如同样做一个服务器机柜的侧板,别人排样的时候把散热孔的落料和外形开料合并成一个模具,一次冲压成型,你非要先开外形再单独冲孔,光冲孔的工序就多花了2分钟,一台机器一天8小时下来,产能少了三分之一,这部分隐形成本你报价的时候根本没算进去——别不服,我见过至少20家中小厂犯这个错。 还有更冤的,折弯回弹的试错成本。很多厂调折弯角度的时候,师傅凭经验拍板,试个三四次才能对准角度,试模产生的废件攒一个月就是小半吨冷轧板,按现在的钢板价格算,小一万块就没了。你要是把这部分成本算进报价里,根本不会接那些低价单。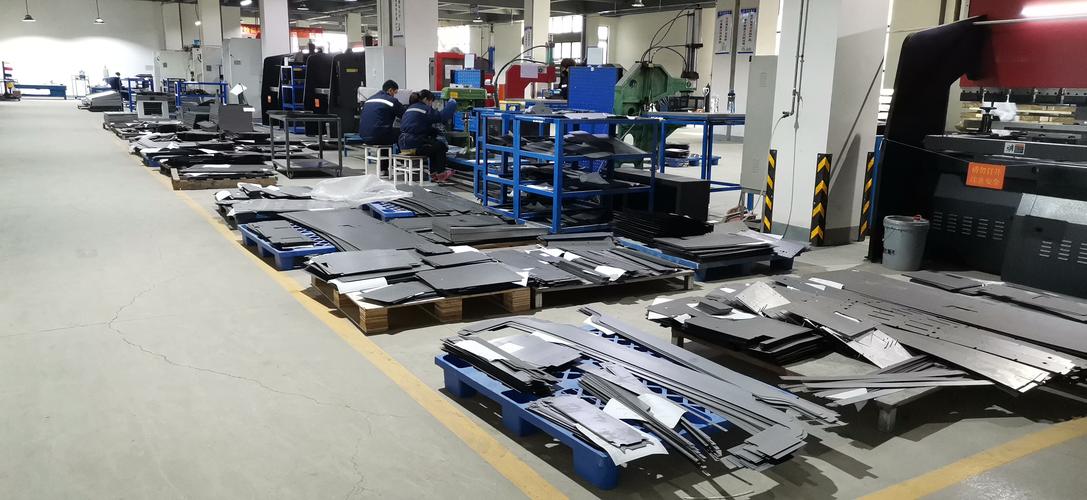 钣金车间数控冲床板材排样落料实景
说实话,我最见不得那种老板,天天盯着工人上班有没有摸鱼,下班有没有早走,从来不想想自己的工艺图纸从一开始就错了。
冤不冤?
去年东莞有个做充电桩外壳的客户,之前一直用人工排样,一张1.2m*2.4m的板最多出4套外壳,边角料堆得车间过道都走不通。后来上了自动排样软件,把不同零件的嵌套关系算明白,同样的一张板直接出6套,光材料成本一下降了30%,之前三年亏的钱,半年就赚回来了。
2024年钣金行业正在悄悄变天的几个细节
别再拿十年前的经验做现在的生意了。以前钣金行业的客户,对精度要求没那么严,做个普通机箱,缝隙差个2mm都能交货,现在不一样了。新能源储能、光伏逆变器、充电堆的订单上来之后,对钣金件的精度要求,直接把行业的门槛抬了一大截。 💡 现在储能柜的钣金件,缝隙公差要求在0.5mm以内,差一点,后面打密封胶都封不住,整柜装完过不了IP65测试,全得返工。很多之前做普通机箱的厂,刚接新能源订单的时候,一批活返了60%,亏得直拍大腿。 问:我们厂主要做传统机电设备的钣金件,现在要不要跟风上新能源相关的加工设备? 答:别瞎跟风。你先算清楚自己的客户群到底是谁——如果你的老客户每年能给你稳定贡献60%以上的订单,先把现有工序的损耗降下来,比砸钱换设备实在得多。我见过最扯的一个厂,本来做普通农机钣金赚得好好的,听别人说新能源赚钱,花200万上了一套激光焊接设备,结果连个储能柜的图纸公差要求都搞不明白,设备在车间摆了半年落灰,光折旧就亏了几十万。 现在行业里真的在悄悄变的,不是设备有多贵,而是大家开始算"全流程的账"了。以前各个工序是割裂的,开料的不管折弯的好不好折,折弯的不管后面焊接好不好焊,出了问题互相甩锅。现在稍微有点规模的厂,都开始把钣金的全流程数据打通了,从图纸导入到排样、开料、折弯、焊接、喷涂,每一步的参数都存在系统里,哪个环节出了问题,一查就知道。不像以前,出了问题全靠师傅拍脑袋想,折个角度不对就怪材料不好,焊个缝不牢就怪焊工手艺差。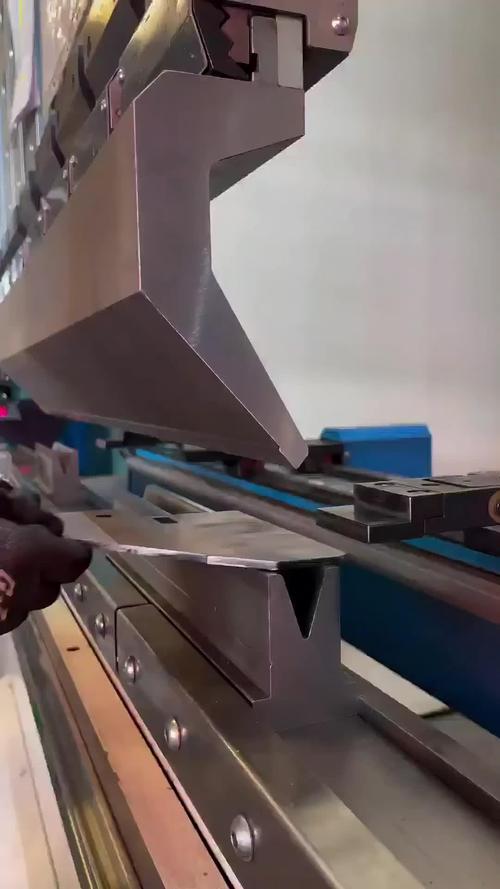 数控折弯机带激光回弹检测加工钣金件实景