吹塑工艺:制造业里不显眼的隐形支柱
你天天喝矿泉水,拎化工桶,开汽车摸方向盘旁边的塑料中空扶手,你大概率不会想到,这些东西都出自同一个工艺——吹塑。
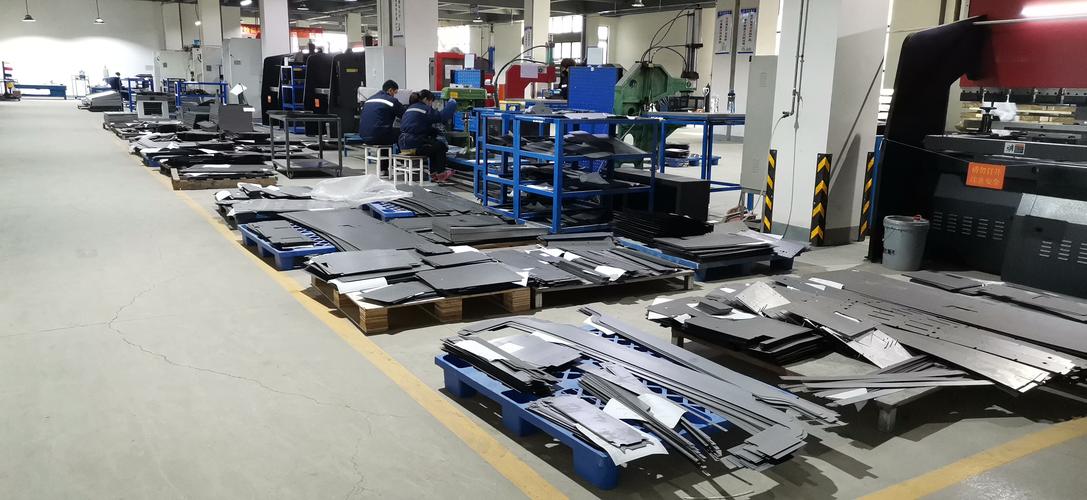
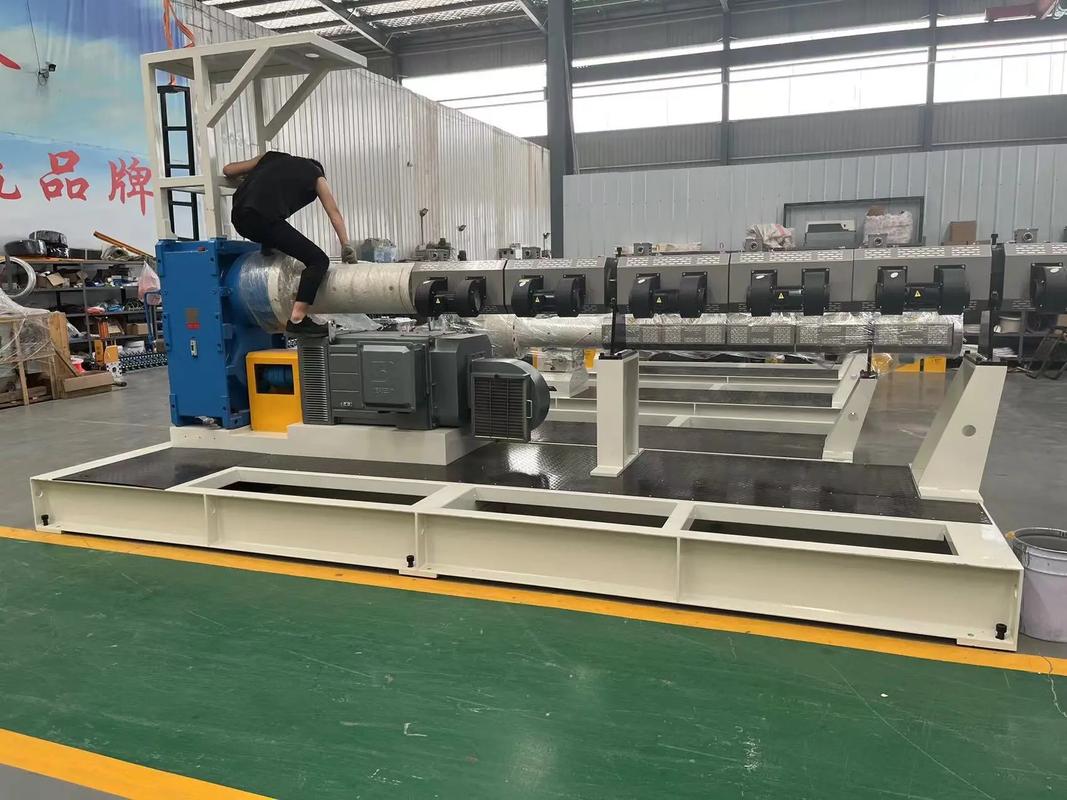
 工业挤出吹塑生产线生产场景
吹塑的核心逻辑说穿了也简单:先把熔融的塑料做成空心的型坯,再通入压缩空气把型坯吹胀,贴在模具内壁上冷却定型,开模就能拿到成品。现在行业里主流的工艺分三种:挤出吹塑、注射吹塑、拉伸吹塑,近两年用得越来越多的还有多层共挤吹塑,能把不同性能的塑料复合在一起,做出来的产品既满足强度要求,又能做到高阻隔,装农药、装生鲜食品都合适。
问:吹塑和注塑到底有啥区别?我入行不久老搞混。
答:太正常了,都是塑料成型工艺,核心差在应用场景。注塑是把熔料直接挤进闭合模具冷却成型,做的大多是实心或者结构复杂的实心件,比如塑料脸盆、家电外壳。吹塑天生就是做中空制品的,要空心、要能装东西,找吹塑准没错。就这么简单。
问:现在全国都在推禁塑限塑,吹塑行业是不是日子不好过?
答:恰恰相反,吹塑早就摆脱了对一次性塑料包装的依赖。新能源汽车的轻量化中空结构件、光伏行业的绝缘储液槽、医疗器械的介入类塑料鞘管,甚至户外露营用的大容量储水袋,全都是吹塑做的。就连可降解塑料加工,现在最多的应用场景也是吹塑包装,订单排到半年后都是常事。
全电伺服数控吹塑机设备外观
还有不少新玩法。比如多层共挤吹塑,刚才提过,现在可降解材料大多存在阻隔性差、强度不够的问题,把不同改性的可降解材料分层挤出来吹,外层要强度,内层要阻氧,完美适配生鲜和医药包装的要求。还有小批量定制的场景,现在把吹塑和3D打印结合,做小批量的异形中空件,不用开昂贵的钢模,直接打印树脂模具就能吹,成本直接降到原来的十分之一,很多做医疗器械样品的厂现在都这么玩。
不过话说回来,新技术普及也卷走了不少老岗位,原来月薪八千抢着要的十年调机师傅,现在刚出校门的小孩培训半个月就能上机,没办法,行业进步就是这样。
吹塑厂降本增效,别踩这些坑
我跑过几十家珠三角、浙江的吹塑厂,见过很多老板走弯路。
第一个坑:一上来就砸钱换设备,不肯花钱换模具。我去年见过一个做25升化工桶的厂,老板花几百万换了新的伺服挤出机,产量还是上不去,原来用的还是十年前开的旧模具,冷却水道是直挖的,每次成型要三分钟才能开模。后来听了建议重新开了一套随形冷却模具,冷却时间直接缩到不到一分钟,产量直接翻了两倍还多,每个月省的电费都快够付模具钱了。
💡 核心提醒:吹塑生产的效率瓶颈,80%不在设备,在模具冷却,别搞错了主次。
第二个坑:贪便宜乱加回料。很多厂为了降成本,收杂回料直接混进去用,回料的熔融指数和全新料差很多,调机参数不对,做出来的桶容易开裂漏液,出货后被客户退回来,赔的钱比省的料钱多好几倍。❗ 这里说死:做食品接触、医药包装、化工包装这类对性能要求高的产品,杂回料再便宜也不能碰,要用就用专门改性过的吹塑级回料,性能有保障,价格比全新料便宜两成左右,性价比还是不错的。
第三个坑:忽略后工序的整合。现在很多吹塑产品要求表面高光、丝印,原来都是吹完了再拉去打磨、丝印,多两道工序,多一倍人工。现在很多模具厂直接给吹塑模具做纳米镀层,吹出来的产品直接就是高光面,不用打磨,丝印附着力也够,直接省了一道工序,算下来每个产品能省两三分钱,月产百万个就是几万块,积少成多也是不小的利润。
制造业就是这样,很多细分赛道看起来不起眼,却缺不了。吹塑就是这么个行当,你平时看不到它,但是从吃穿用度到新能源光伏,哪一样都离不了。只要跟上技术变化,踩对需求风口,这个不起眼的赛道,照样能跑出不少赚钱的企业。对吧?
什么是吹塑?别拿常识糊弄人
很多人的认知还停留在“吹塑就是做塑料瓶”。错。大到几立方米的塑料储水罐,小到一粒布洛芬的包装泡罩,只要是中空的塑料制品,十有八九是吹塑出来的。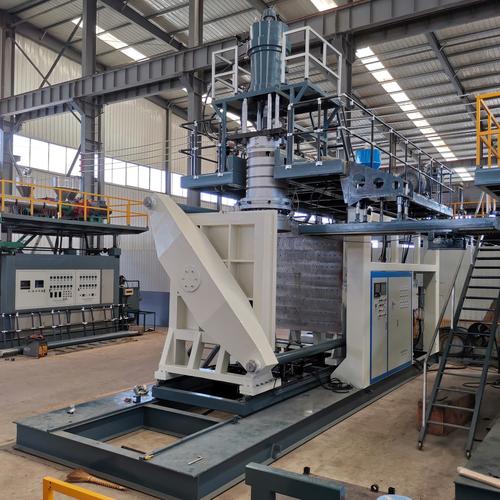 工业挤出吹塑生产线生产场景
吹塑的核心逻辑说穿了也简单:先把熔融的塑料做成空心的型坯,再通入压缩空气把型坯吹胀,贴在模具内壁上冷却定型,开模就能拿到成品。现在行业里主流的工艺分三种:挤出吹塑、注射吹塑、拉伸吹塑,近两年用得越来越多的还有多层共挤吹塑,能把不同性能的塑料复合在一起,做出来的产品既满足强度要求,又能做到高阻隔,装农药、装生鲜食品都合适。
问:吹塑和注塑到底有啥区别?我入行不久老搞混。
答:太正常了,都是塑料成型工艺,核心差在应用场景。注塑是把熔料直接挤进闭合模具冷却成型,做的大多是实心或者结构复杂的实心件,比如塑料脸盆、家电外壳。吹塑天生就是做中空制品的,要空心、要能装东西,找吹塑准没错。就这么简单。
问:现在全国都在推禁塑限塑,吹塑行业是不是日子不好过?
答:恰恰相反,吹塑早就摆脱了对一次性塑料包装的依赖。新能源汽车的轻量化中空结构件、光伏行业的绝缘储液槽、医疗器械的介入类塑料鞘管,甚至户外露营用的大容量储水袋,全都是吹塑做的。就连可降解塑料加工,现在最多的应用场景也是吹塑包装,订单排到半年后都是常事。
现在吹塑工艺的新玩法,老工人都得更新知识
说实话,我十年前跑吹塑厂的时候,车间里全是油腻的液压机,调机全靠师傅的手感,温度差个五六度,出料速度差一点,做出来的瓶子厚薄能差一倍,废头废边一大堆,料耗高得吓人。 现在不一样了。全电伺服吹塑机早就成了中大型厂的标配,送料、出料、合模全靠数控,重量误差能控制在0.1克以内,料耗直接降了10%到15%,一年下来省出来的原料钱,不到两年就能收回设备成本。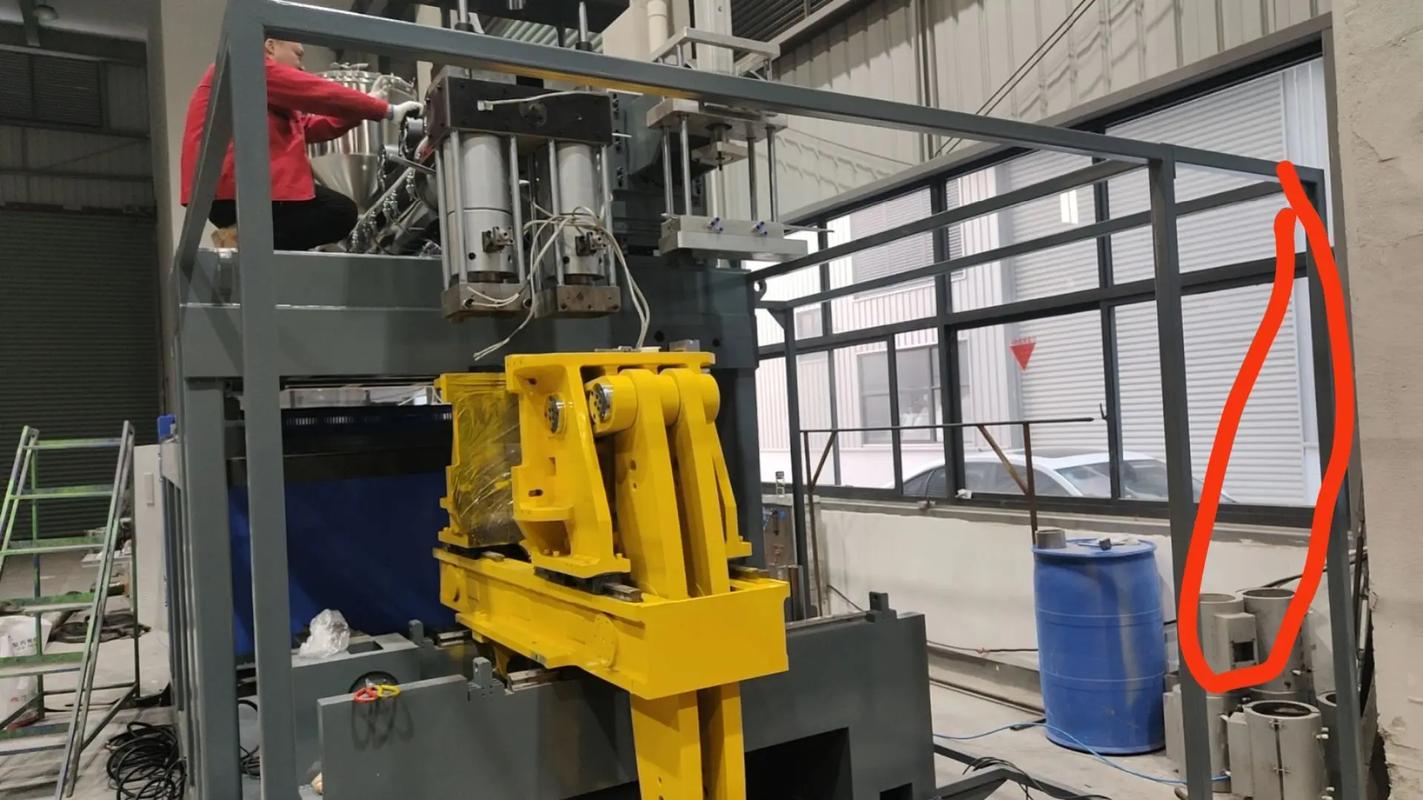 全电伺服数控吹塑机设备外观
还有不少新玩法。比如多层共挤吹塑,刚才提过,现在可降解材料大多存在阻隔性差、强度不够的问题,把不同改性的可降解材料分层挤出来吹,外层要强度,内层要阻氧,完美适配生鲜和医药包装的要求。还有小批量定制的场景,现在把吹塑和3D打印结合,做小批量的异形中空件,不用开昂贵的钢模,直接打印树脂模具就能吹,成本直接降到原来的十分之一,很多做医疗器械样品的厂现在都这么玩。
不过话说回来,新技术普及也卷走了不少老岗位,原来月薪八千抢着要的十年调机师傅,现在刚出校门的小孩培训半个月就能上机,没办法,行业进步就是这样。
吹塑厂降本增效,别踩这些坑
 吹塑厂降本增效,别踩这些坑
我跑过几十家珠三角、浙江的吹塑厂,见过很多老板走弯路。
第一个坑:一上来就砸钱换设备,不肯花钱换模具。我去年见过一个做25升化工桶的厂,老板花几百万换了新的伺服挤出机,产量还是上不去,原来用的还是十年前开的旧模具,冷却水道是直挖的,每次成型要三分钟才能开模。后来听了建议重新开了一套随形冷却模具,冷却时间直接缩到不到一分钟,产量直接翻了两倍还多,每个月省的电费都快够付模具钱了。
💡 核心提醒:吹塑生产的效率瓶颈,80%不在设备,在模具冷却,别搞错了主次。
第二个坑:贪便宜乱加回料。很多厂为了降成本,收杂回料直接混进去用,回料的熔融指数和全新料差很多,调机参数不对,做出来的桶容易开裂漏液,出货后被客户退回来,赔的钱比省的料钱多好几倍。❗ 这里说死:做食品接触、医药包装、化工包装这类对性能要求高的产品,杂回料再便宜也不能碰,要用就用专门改性过的吹塑级回料,性能有保障,价格比全新料便宜两成左右,性价比还是不错的。
第三个坑:忽略后工序的整合。现在很多吹塑产品要求表面高光、丝印,原来都是吹完了再拉去打磨、丝印,多两道工序,多一倍人工。现在很多模具厂直接给吹塑模具做纳米镀层,吹出来的产品直接就是高光面,不用打磨,丝印附着力也够,直接省了一道工序,算下来每个产品能省两三分钱,月产百万个就是几万块,积少成多也是不小的利润。
制造业就是这样,很多细分赛道看起来不起眼,却缺不了。吹塑就是这么个行当,你平时看不到它,但是从吃穿用度到新能源光伏,哪一样都离不了。只要跟上技术变化,踩对需求风口,这个不起眼的赛道,照样能跑出不少赚钱的企业。对吧?