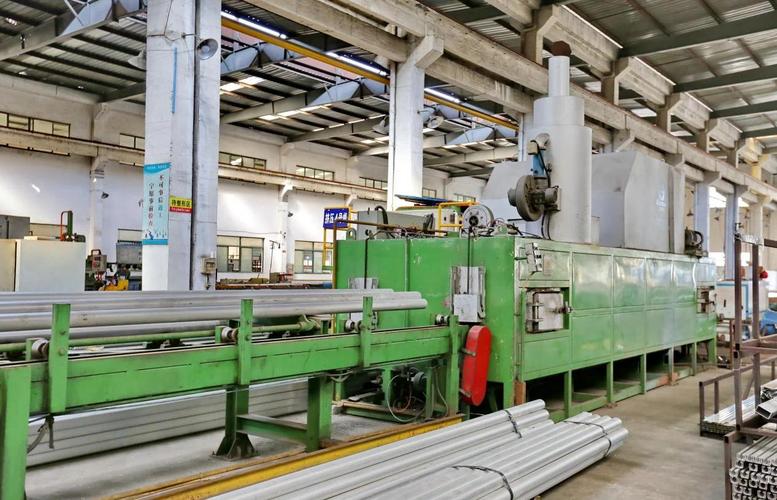
挤出工艺:从参数调试到良品率提升的一线实操指南
干挤出这行快18年了,见过刚毕业的小孩调三天模出不了一根合格料,也见过干了十年的老师傅栽在新料改性的挤出温度上。
这行从来不是照着说明书就能干好的活,太多门道都在厂子里泡着,没踩过十几吨废料根本摸不透。
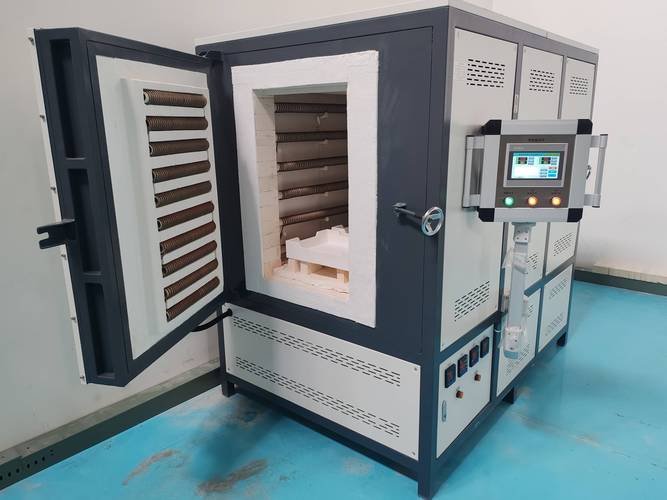
 单螺杆塑料挤出机温度分区实拍图
说实话,同一种料,不同的螺杆长径比、不同的挤出机类型,工艺参数差出10度20度太正常了。我去年见过一个干了12年的老师傅,跟着老板去抢订单,给客户吹自己工艺多稳,结果上机做料,连出三批都不合格,最后才发现,客户给的新回收料里面混了10%的PET,他还是按原来的LDPE温度挤,能不出事吗?
问:我用65挤出机做PE给水管,料商给的加工温度是160-180℃,为啥我开到180℃出料就发黄?
答:那是因为你没算螺杆剪切生热啊!如果你的螺杆长径比是28:1,比常规的25:1长了3个径,剪切热多出来小20度,实际料温早就过200℃了,不黄才怪。这种情况你把机筒前段温度降10度,模头温度别动,立马就好。
很多工厂现在还卡着温度波动一度就喊师傅调试,其实完全没必要。挤出出料稳不稳,看模头压力波动比看温度准一百倍。压力波动不超过±0.2bar,哪怕温度差个三五度,出来的料也合格。
双阶挤出机分离型螺杆拆解图
上个月我去珠三角一家改性厂,他们做玻纤增强PP,原来的螺杆混炼不行,玻纤断的多,强度一直达不到客户要求,老板都准备换一台100多万的新挤出机了。后来听了劝,换了一根带分散混合段的分离螺杆,才花了不到8万,上机测试之后,玻纤保留率直接涨了12%,良品率从87%升到96%,强度刚好达标。你说找谁说理去?
问:做低烟无卤阻燃电缆料,挤出表面总是有小疙瘩,换了三层过滤网也没用,是哪里出问题了?
答:大概率是螺杆的问题。你用的肯定是普通PE挤出螺杆,压缩比不对。低烟无卤料里面氢氧化铝、氢氧化镁填充比例动不动就60%以上,压缩比不够根本混炼不均,阻燃剂团聚就是那些小疙瘩。换个压缩比1:3.5左右的分离型螺杆,保证疙瘩直接消一半,再不行加一道静态混合器,绝对解决。
不过话说回来,也不是螺杆越贵越好,我见过有人为了做普通PVC排水管,买了什么超级合金全硬化螺杆,纯属浪费钱。普通38CrMoAl氮化处理的螺杆,只要你不天天拿它烧高填充回收料,干十年完全没问题。
✅ 选螺杆的小标准:做通用热塑性塑料选常规螺杆就行,做高填充改性选分离型螺杆,做热敏性塑料比如PVC一定要选突变型螺杆,别买错。
❗ 别贪便宜买翻新螺杆,用不到一年螺棱就磨平,出料越来越不稳,修都没法修。
2024年挤出行业的新玩法,老工人也得更新认知
挤出的原理几百年没变,就是把料熔融混炼之后从模口挤出来定型,但最近这两年新工具新方法出来不少,很多老师傅一开始瞧不上,用了之后都说香。
我今年接触过不下五家江浙的挤出工厂,都上了动态模温控制系统,不是那种传统的固定分段控温,是跟着螺杆转速、挤出速度实时调整机筒温度,做超薄包装膜的时候,厚度公差直接从原来的±3%降到±1%,废膜产出直接少了一半,一年省下来的料钱,不到一年就收回设备成本了。
还有现在做回收料挤出的工厂,很多开始装螺杆在线自清装置,原来换颜色换料,要拆螺杆洗机,少则两三个小时,多则大半天,现在冲二十分钟就能搞定,换料时间直接缩到原来的十分之一,产能一下提了15%以上,之前我也觉得这是智商税,亲眼见过之后,只能说老经验真的打不过新方法。
💡 小提醒:现在很多人吹什么超声辅助挤出,说能提升混炼效果,目前来看性价比真的不高,一套装置大几十万,只有做高端纳米改性才用得上,普通工厂真没必要跟风。
挤出这行,说白了就是和料打交道,你摸透它的脾气,它就给你出合格的活。别抱着十几年前的老经验不放,多去同行车间转一转,你头疼了大半年的问题,说不定人家早就用新方法解决了。
别不信,我上个月刚从浙江一家做PET片材的工厂回来,他们原来挤出片材总有晶点,折腾了三年没解决,最后换了一个模头的流道设计,晶点直接没了。就是这么简单,找对地方,比瞎忙活有用多了。
别盯着设备参数抄,挤出的核心从来不是死数字
很多新人刚上岗,第一反应就是找料商要加工参数,对着挤出机的温控表一格一格抄进去,结果开机就出问题。要么熔体劈头,要么出料忽快忽慢,甚至直接发黄焦料。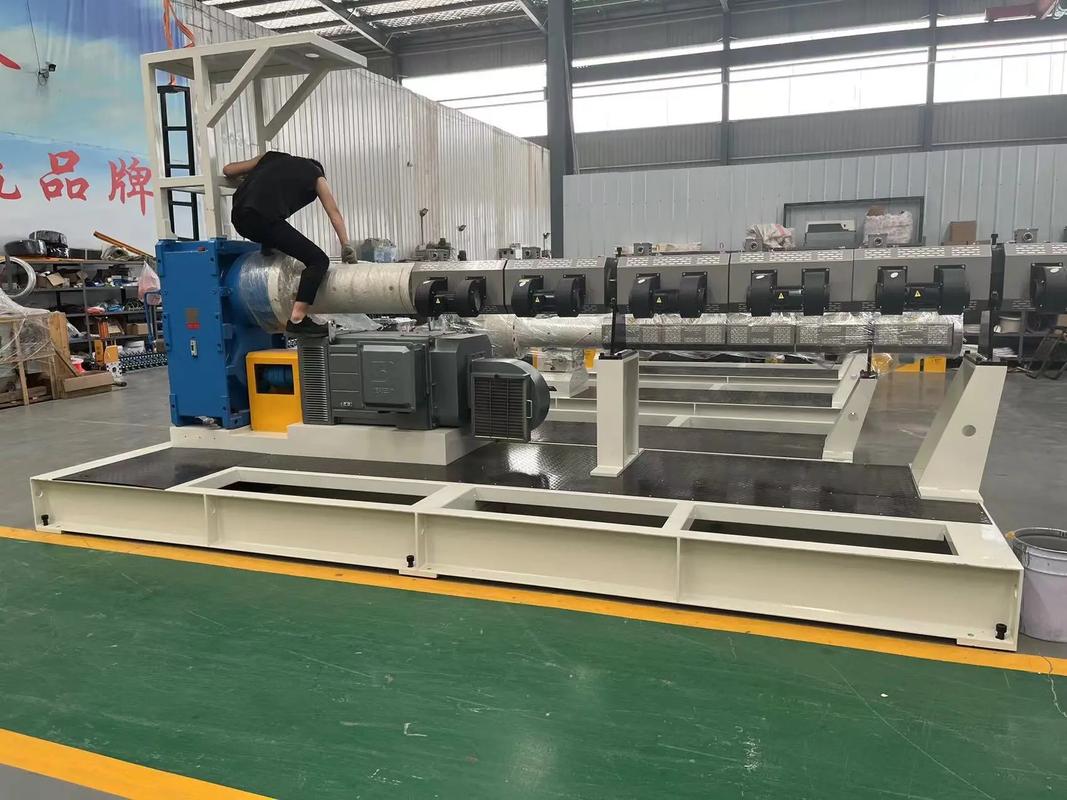 单螺杆塑料挤出机温度分区实拍图
说实话,同一种料,不同的螺杆长径比、不同的挤出机类型,工艺参数差出10度20度太正常了。我去年见过一个干了12年的老师傅,跟着老板去抢订单,给客户吹自己工艺多稳,结果上机做料,连出三批都不合格,最后才发现,客户给的新回收料里面混了10%的PET,他还是按原来的LDPE温度挤,能不出事吗?
问:我用65挤出机做PE给水管,料商给的加工温度是160-180℃,为啥我开到180℃出料就发黄?
答:那是因为你没算螺杆剪切生热啊!如果你的螺杆长径比是28:1,比常规的25:1长了3个径,剪切热多出来小20度,实际料温早就过200℃了,不黄才怪。这种情况你把机筒前段温度降10度,模头温度别动,立马就好。
很多工厂现在还卡着温度波动一度就喊师傅调试,其实完全没必要。挤出出料稳不稳,看模头压力波动比看温度准一百倍。压力波动不超过±0.2bar,哪怕温度差个三五度,出来的料也合格。
挤出螺杆:选对螺棱比花百万升级机筒管用
我见过太多工厂换设备,只看挤出机的吨位、电机功率,从来不在意螺杆的配置。做改性填充的螺杆,和做透明片材的挤出螺杆能一样吗?差一点,良品率就能差出去十几个点。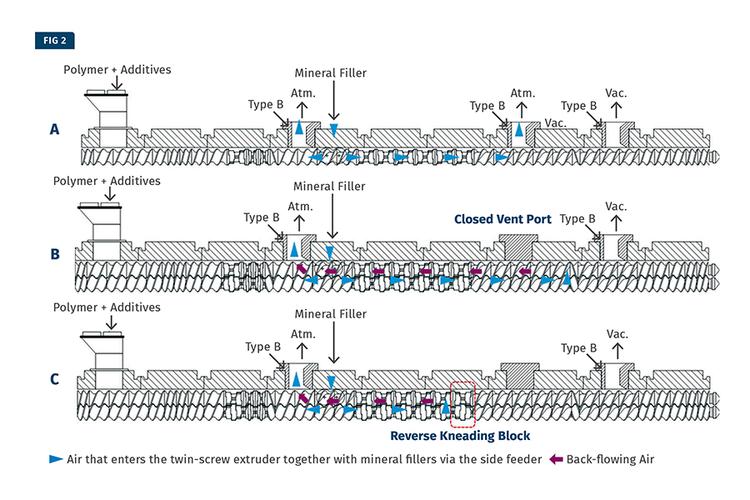 双阶挤出机分离型螺杆拆解图
上个月我去珠三角一家改性厂,他们做玻纤增强PP,原来的螺杆混炼不行,玻纤断的多,强度一直达不到客户要求,老板都准备换一台100多万的新挤出机了。后来听了劝,换了一根带分散混合段的分离螺杆,才花了不到8万,上机测试之后,玻纤保留率直接涨了12%,良品率从87%升到96%,强度刚好达标。你说找谁说理去?
问:做低烟无卤阻燃电缆料,挤出表面总是有小疙瘩,换了三层过滤网也没用,是哪里出问题了?
答:大概率是螺杆的问题。你用的肯定是普通PE挤出螺杆,压缩比不对。低烟无卤料里面氢氧化铝、氢氧化镁填充比例动不动就60%以上,压缩比不够根本混炼不均,阻燃剂团聚就是那些小疙瘩。换个压缩比1:3.5左右的分离型螺杆,保证疙瘩直接消一半,再不行加一道静态混合器,绝对解决。
不过话说回来,也不是螺杆越贵越好,我见过有人为了做普通PVC排水管,买了什么超级合金全硬化螺杆,纯属浪费钱。普通38CrMoAl氮化处理的螺杆,只要你不天天拿它烧高填充回收料,干十年完全没问题。
✅ 选螺杆的小标准:做通用热塑性塑料选常规螺杆就行,做高填充改性选分离型螺杆,做热敏性塑料比如PVC一定要选突变型螺杆,别买错。
❗ 别贪便宜买翻新螺杆,用不到一年螺棱就磨平,出料越来越不稳,修都没法修。
2024年挤出行业的新玩法,老工人也得更新认知
 2024年挤出行业的新玩法,老工人也得更新认知
挤出的原理几百年没变,就是把料熔融混炼之后从模口挤出来定型,但最近这两年新工具新方法出来不少,很多老师傅一开始瞧不上,用了之后都说香。
我今年接触过不下五家江浙的挤出工厂,都上了动态模温控制系统,不是那种传统的固定分段控温,是跟着螺杆转速、挤出速度实时调整机筒温度,做超薄包装膜的时候,厚度公差直接从原来的±3%降到±1%,废膜产出直接少了一半,一年省下来的料钱,不到一年就收回设备成本了。
还有现在做回收料挤出的工厂,很多开始装螺杆在线自清装置,原来换颜色换料,要拆螺杆洗机,少则两三个小时,多则大半天,现在冲二十分钟就能搞定,换料时间直接缩到原来的十分之一,产能一下提了15%以上,之前我也觉得这是智商税,亲眼见过之后,只能说老经验真的打不过新方法。
💡 小提醒:现在很多人吹什么超声辅助挤出,说能提升混炼效果,目前来看性价比真的不高,一套装置大几十万,只有做高端纳米改性才用得上,普通工厂真没必要跟风。
挤出这行,说白了就是和料打交道,你摸透它的脾气,它就给你出合格的活。别抱着十几年前的老经验不放,多去同行车间转一转,你头疼了大半年的问题,说不定人家早就用新方法解决了。
别不信,我上个月刚从浙江一家做PET片材的工厂回来,他们原来挤出片材总有晶点,折腾了三年没解决,最后换了一个模头的流道设计,晶点直接没了。就是这么简单,找对地方,比瞎忙活有用多了。