别再只知道烧煤烧气:车间里的感应加热为什么能帮你省出30%的电费?
上周去江苏的一家齿轮加工厂蹲点,车间主任拉着我吐槽,说去年换了两台燃气加热炉,这半年气价涨得他脑壳疼,算下来每锻打一个齿轮坯的加热成本比前年高了快4成。我指了指角落那台盖着防尘布的设备——那是三年前他们试过一次就闲置的感应加热装置,他一拍大腿才反应过来,当初嫌调试麻烦扔在那,现在算下来那东西能把成本砍一大半。
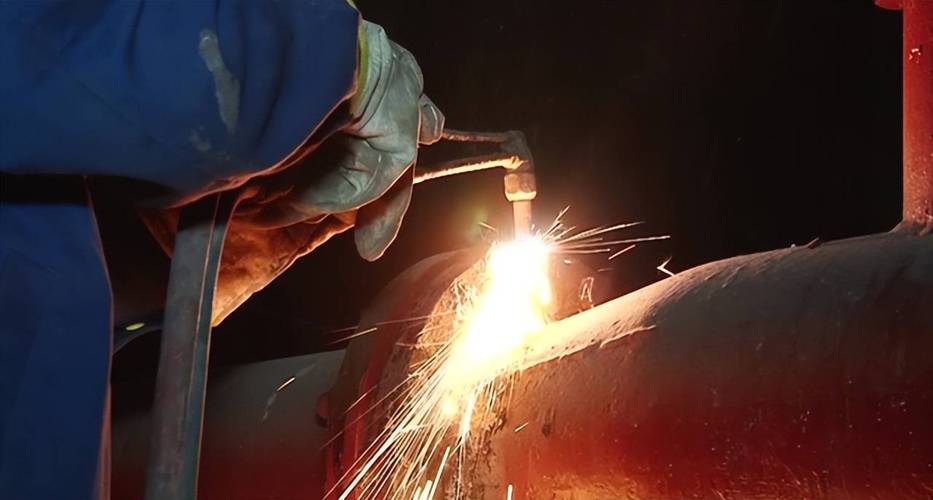
 车间中频感应加热炉加热红热齿轮坯现场图
问:那是不是所有金属都能用感应加热?
答:还真不是。首先得是能被磁场穿透的导体,铝、铜、钢这些没问题,你要是丢个陶瓷块进去,线圈通电到冒烟它都凉着。另外提个容易踩的坑:奥氏体不锈钢因为常温下没有导磁性,普通工频感应加热对它效果很差,得换更高频率的电源,不然钱花了,加热效率连普通碳钢的3成都到不了。
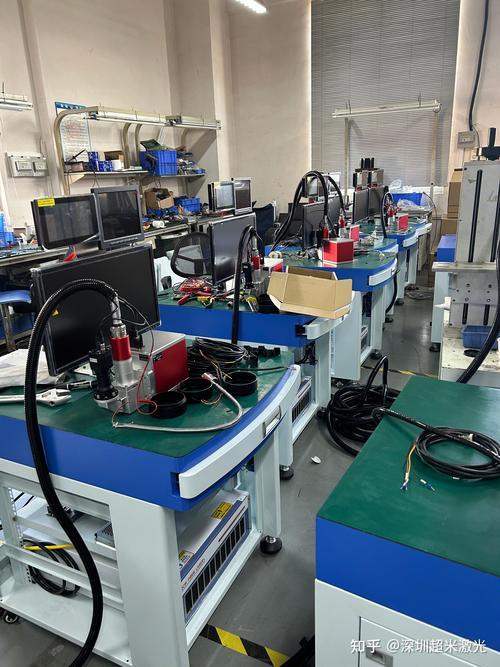
IGBT模块化感应加热电源控制柜特写
问:那感应加热会不会让金属表面的氧化皮特别多?之前听老工人说烧过的坯料表面氧化层厚,后续打磨要多费不少功夫。
答:这点刚好是现在新设备的优势。传统的火焰加热,坯料表面直接接触高温火焰,氧化层厚度能到1.5mm以上,材料烧损率能到3%。现在的感应加热因为加热速度快,从常温升到1200℃也就几十秒的事,氧化皮根本来不及长厚,一般厚度也就0.2mm左右,材料烧损率不到0.5%。你算啊,一年锻1万吨钢的厂子,光少掉的氧化皮废料,就能多省出20多吨钢材的钱,这还不算后续打磨工序省的人工。
💡 别上来就买最大功率的设备,很多厂子买的时候图一步到位,选了能加热最大坯料的功率,结果平时加工的都是小尺寸零件,实际使用的时候设备一直处在低负荷状态,效率反而打对折。最好是根据自己常加工的坯料尺寸、节拍要求选功率,留10%的余量就够了,多花的钱三五年都收不回来。
感应加热到底是怎么把钢坯烧红的?
很多人觉得这东西是“隔空烤火”,真不是。你把要加热的金属坯料丢到铜线圈做的感应器里,通上中频或者高频的交变电流,线圈周围会蹦出来高速变化的磁场——金属本身是导体,磁场切过去的时候,内部直接生出涡旋电流,电阻大的地方,热量直接从金属芯子里往外冒。 这和你家电磁炉煮火锅是一个原理,但区别大了去了。 你家电磁炉是让锅底发热,自己本身不怎么热。工业用的感应加热,是直接让钢坯自己发热,外面的感应器线圈因为有水冷,摸上去都是凉的。没有明火,没有热辐射飘在车间里,夏天车间温度能比烧燃气的低个七八度,工人都愿意多待。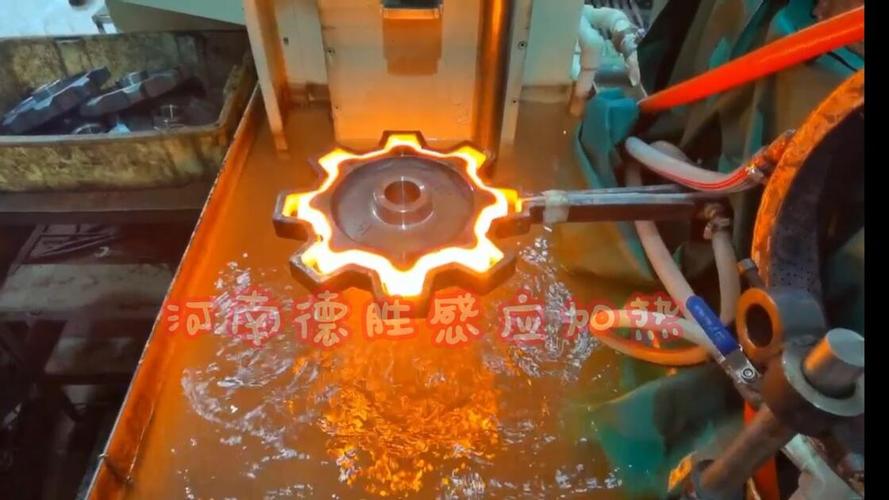 车间中频感应加热炉加热红热齿轮坯现场图
问:那是不是所有金属都能用感应加热?
答:还真不是。首先得是能被磁场穿透的导体,铝、铜、钢这些没问题,你要是丢个陶瓷块进去,线圈通电到冒烟它都凉着。另外提个容易踩的坑:奥氏体不锈钢因为常温下没有导磁性,普通工频感应加热对它效果很差,得换更高频率的电源,不然钱花了,加热效率连普通碳钢的3成都到不了。
现在的感应加热,早就不是十年前那种“难伺候的主”了
我刚入行的时候接触的第一批感应加热设备,还是老式的电子管电源,动不动就烧管子,换一次零件大几千,开机前要预热20分钟,参数飘得厉害,稍微有点波动,钢坯的温度就差出去上百度。现在的设备全换成IGBT模块化电源了,开机3秒就能到工作状态,自带功率自动跟踪,哪怕钢料的位置稍微偏一点,也能自动调整输出功率,根本不用师傅守在旁边反复拧旋钮。 算笔实打实的账,同样把1吨45号钢加热到1200℃的锻打温度: - 传统燃气加热炉的热效率顶天也就40%,算上管道损耗、炉门散热,按现在的工业气价,大概要花180多块 - 十年前的老式工频感应加热,热效率大概60%,算上当时的电价,成本120块左右 - 现在配了闭环温控的IGBT中频感应加热,热效率能稳定在85%以上,算下来电费也就70多块。 我上次给一个做标准件的老板算这笔账的时候,他盯着计算器愣了半分钟,说之前算的账全错了——他之前总觉得用电比用气贵,根本没算燃气炉那部分烧在空气里的热损失。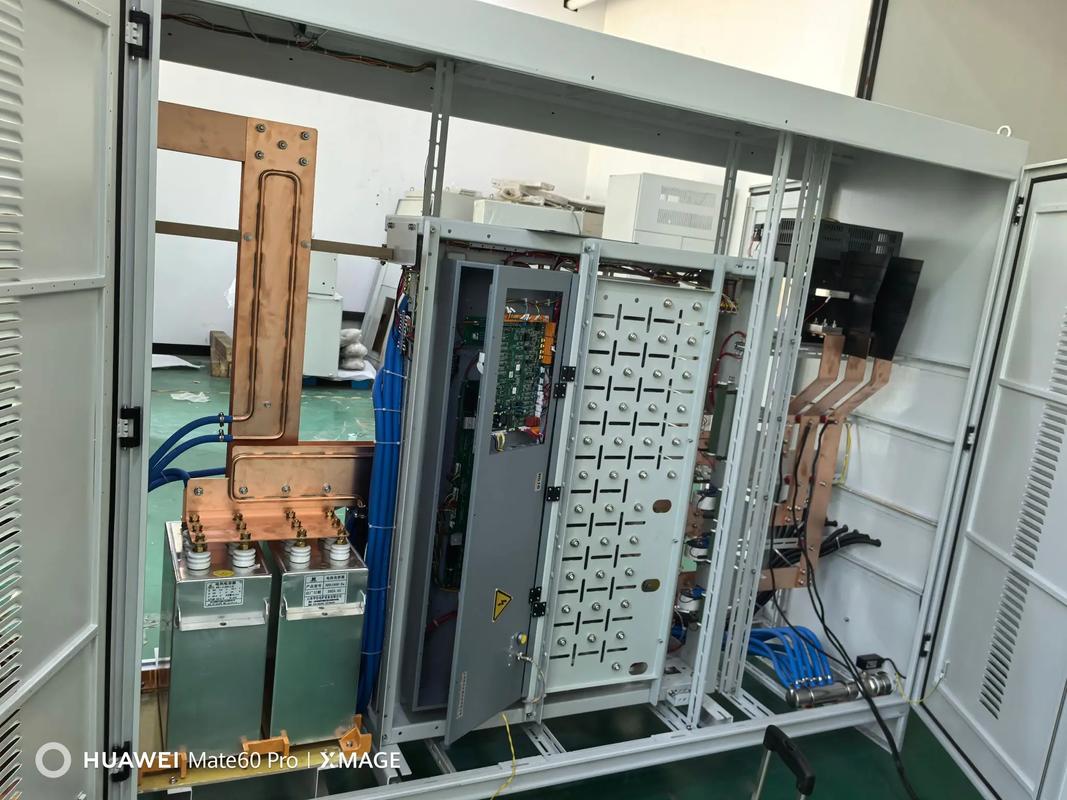 IGBT模块化感应加热电源控制柜特写
问:那感应加热会不会让金属表面的氧化皮特别多?之前听老工人说烧过的坯料表面氧化层厚,后续打磨要多费不少功夫。
答:这点刚好是现在新设备的优势。传统的火焰加热,坯料表面直接接触高温火焰,氧化层厚度能到1.5mm以上,材料烧损率能到3%。现在的感应加热因为加热速度快,从常温升到1200℃也就几十秒的事,氧化皮根本来不及长厚,一般厚度也就0.2mm左右,材料烧损率不到0.5%。你算啊,一年锻1万吨钢的厂子,光少掉的氧化皮废料,就能多省出20多吨钢材的钱,这还不算后续打磨工序省的人工。
💡 别上来就买最大功率的设备,很多厂子买的时候图一步到位,选了能加热最大坯料的功率,结果平时加工的都是小尺寸零件,实际使用的时候设备一直处在低负荷状态,效率反而打对折。最好是根据自己常加工的坯料尺寸、节拍要求选功率,留10%的余量就够了,多花的钱三五年都收不回来。