摩擦焊接:被中小制造企业低估的高精度焊接降本利器
上周去苏州某新能源汽车零部件厂审厂,车间主任指着一摞刚下线的电机轴直拍大腿——以前用熔焊做这批零件,良品率卡78%卡了整整两年,换了摩擦焊接工艺之后,直接干到99.2%。
我当时盯着焊缝看了三分钟。
真的,你根本找不出焊痕。没有焊渣,没有气孔,连热影响区窄到拿放大镜都得凑到跟前找。
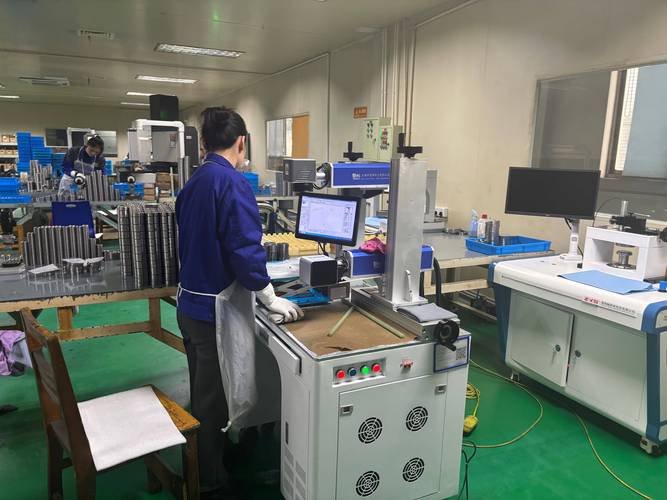
 摩擦焊接设备焊接新能源电机轴作业现场图
问:我家是做液压油缸的,以前用二氧化碳气保焊,杆端焊完总变形,校直就要花半天,换摩擦焊接真的能解决变形问题?
答:太能了。我接触过的一家做油缸的河北厂子,之前校直工序的工人占了整个车间人力的20%,换了连续驱动摩擦焊接机之后,焊完的杆端同轴度误差能控制在0.02mm以内,校直工序直接砍没了。算下来光人工成本一年省了120多万,还不算之前因为变形超差报废的零件损失。
摩擦焊接接头自动环切飞边作业示意图
问:我们之前算过账,一台进口摩擦焊接机要一百多万,小厂根本投不起,有没有性价比高的替代方案?
答:说实话,现在国产的设备真的已经做起来了,我去年接触的山东一家设备厂,做的连续驱动摩擦焊机,配置跟进口的比差不了多少,价格才是进口的40%,已经在给长三角的几百家中小零部件厂供货了。要是单批次零件量不大,也可以找专门的摩擦焊接代工厂做,不用自己买设备,算下来成本比你自己熔焊做还低,良品率还高。
为什么熔焊干了几十年的活,摩擦焊接能直接把良品率拉满?
传统熔焊的逻辑,说白了就是把金属烧化了,靠填充料把两个零件粘到一起。这个过程里,氧元素顺着高温熔池钻进去,合金元素被烧得七七八八,焊接应力攒一大堆,冷却下来裂、气孔、变形,哪个问题单拎出来都能让质检部门头疼半年。 摩擦焊接完全是另一个逻辑。它从头到尾就没把金属加热到熔化温度,靠两个接触面高速旋转摩擦生热,把表层金属磨到完全塑性状态,再施加顶锻力把两个零件焊成一体。整个过程没有明火,没有熔池,自然也就不会有熔焊那堆乱七八糟的缺陷。 同材质异材质通吃。铝和钢?以前谁能想啊——以前熔焊焊铝钢接头,脆得像苏打饼干,稍微一震动就断,现在摩擦焊接做的铝钢接头,已经批量用在新能源汽车的电池托盘上,去年开始比亚迪、宁德时代的供应链里,这类接头的采购量涨了三倍都不止。 变形量小到离谱。焊完的零件同轴度误差能压到0.02mm以内,基本不用二次精加工。以前熔焊完要铣、要磨,光加工费能占零件总成本的30%,现在直接省下大半。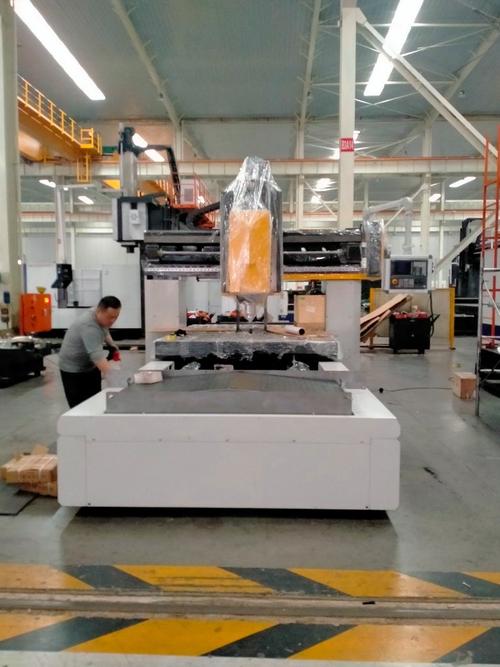 摩擦焊接设备焊接新能源电机轴作业现场图
问:我家是做液压油缸的,以前用二氧化碳气保焊,杆端焊完总变形,校直就要花半天,换摩擦焊接真的能解决变形问题?
答:太能了。我接触过的一家做油缸的河北厂子,之前校直工序的工人占了整个车间人力的20%,换了连续驱动摩擦焊接机之后,焊完的杆端同轴度误差能控制在0.02mm以内,校直工序直接砍没了。算下来光人工成本一年省了120多万,还不算之前因为变形超差报废的零件损失。
别踩坑:选摩擦焊接设备的3个最容易被忽略的细节
很多企业听别人说摩擦焊接好,急急忙忙就买设备,结果买回来发现跟想象的完全不一样——要么焊出来的接头强度不稳定,要么效率还不如之前的熔焊。 坑多着呢。 ✅ 别光看额定顶锻力,要看实际摩擦压力的闭环控制精度。很多小厂的设备,宣传册上写着顶锻力多大,实际摩擦过程中压力波动能到±15%,焊出来的接头强度跟抽盲盒似的,时好时坏。2024年新出的主流设备,都带力位双闭环控制,摩擦过程中压力波动能压到±1%以内,这个参数一定要写进采购合同里,别听销售瞎吹。 💡 别盲目追求高转速。很多人觉得转速越高摩擦生热越快,效率越高——错!焊不同材质需要的线速度是固定的,比如焊钛合金接头,线速度超过30m/s反而会让接触面的塑性金属被甩出去,最后焊出来的接头虚接,用半年就断。靠谱的设备厂家,都会给你配套对应材质的试焊工艺数据库,不是光卖设备就完事,能帮你把工艺参数调稳的,才是真的靠谱。 ❗ 别忽略焊后飞边的处理效率。摩擦焊接完了接头周围会挤出来一圈塑性飞边,以前都是工人拿角磨机磨,磨一个零件3分钟,累得要死还磨不均匀。现在新的设备都带自动飞边环切装置,焊完直接把飞边切掉,整个过程不用人碰,效率直接翻两倍。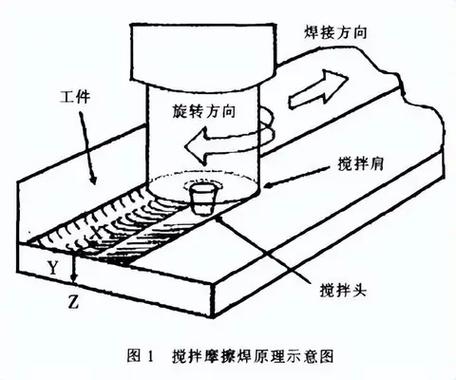 摩擦焊接接头自动环切飞边作业示意图
问:我们之前算过账,一台进口摩擦焊接机要一百多万,小厂根本投不起,有没有性价比高的替代方案?
答:说实话,现在国产的设备真的已经做起来了,我去年接触的山东一家设备厂,做的连续驱动摩擦焊机,配置跟进口的比差不了多少,价格才是进口的40%,已经在给长三角的几百家中小零部件厂供货了。要是单批次零件量不大,也可以找专门的摩擦焊接代工厂做,不用自己买设备,算下来成本比你自己熔焊做还低,良品率还高。