激光焊接落地中小制造车间的3个核心坑:2024年一线实操复盘
上周去东莞长安的一家五金配件厂蹲了3天,看他们刚上的6000W激光焊接设备,开机率连40%都不到。
老板拍着机床外壳骂娘。
花了近80万,当初销售说能把焊道打磨成本砍一半,现在每天调参数的师傅工资都快抵上省下来的钱了。
我在车间转了一圈就找到问题了——工装不对、保护气没配够、师傅拿二保焊的经验调激光参数,能跑起来才怪。
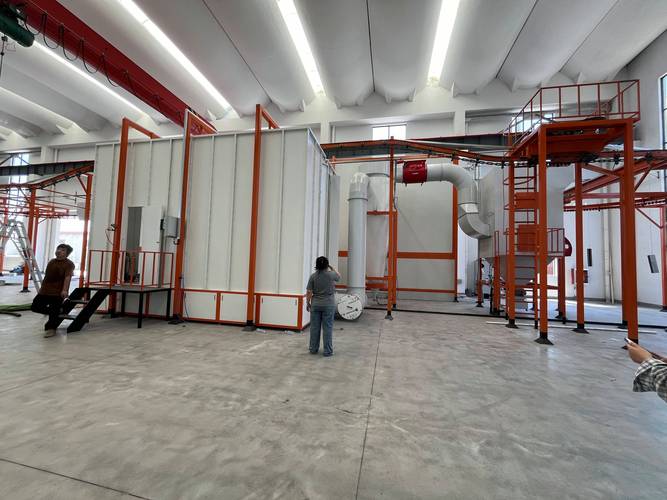
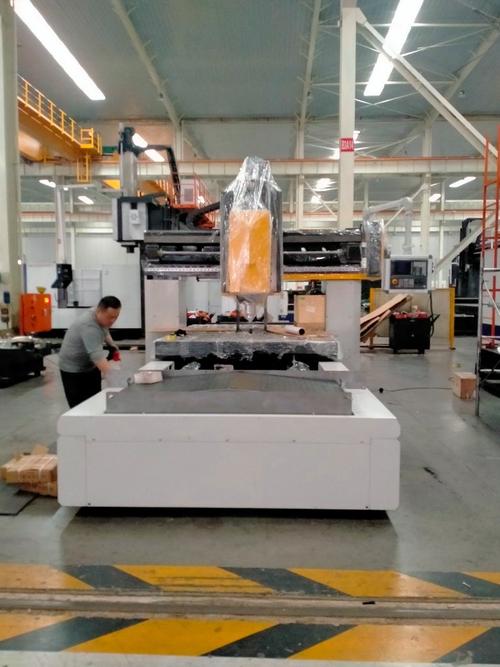
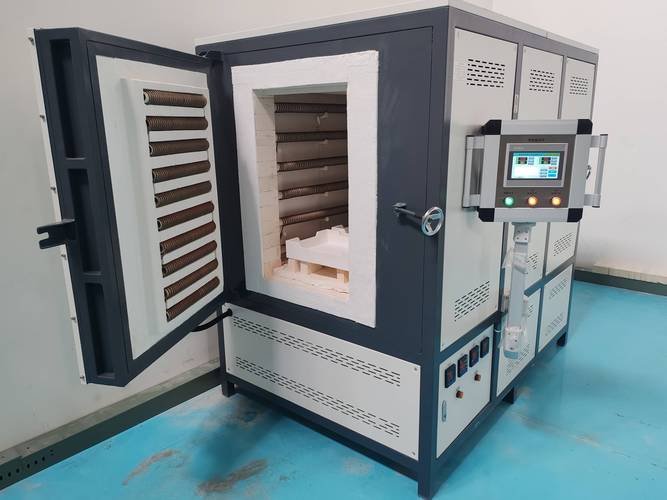
 车间6000W激光焊接设备调试工位实拍
碰到过太多老板在参观的时候拉着我问这些细节,我每次都把账算得明明白白:
问:我们厂之前用二保焊,转激光焊接的话,保护气成本真的会涨那么多吗?
答:别听销售说什么"激光焊接热输入小,省保护气"——那是针对厚板拼焊的场景。如果是焊薄件、带镀层的板材,保护气流量压得太低,气孔率根本压不下来。我们现在测下来,0.5mm镀锌板的激光焊接,用99.99%的纯氩,流量开到15L/min,气孔率才能稳定在1%以下,比二保焊的气费确实高,但算上返工的人工、打磨的成本,整体还是划算的。
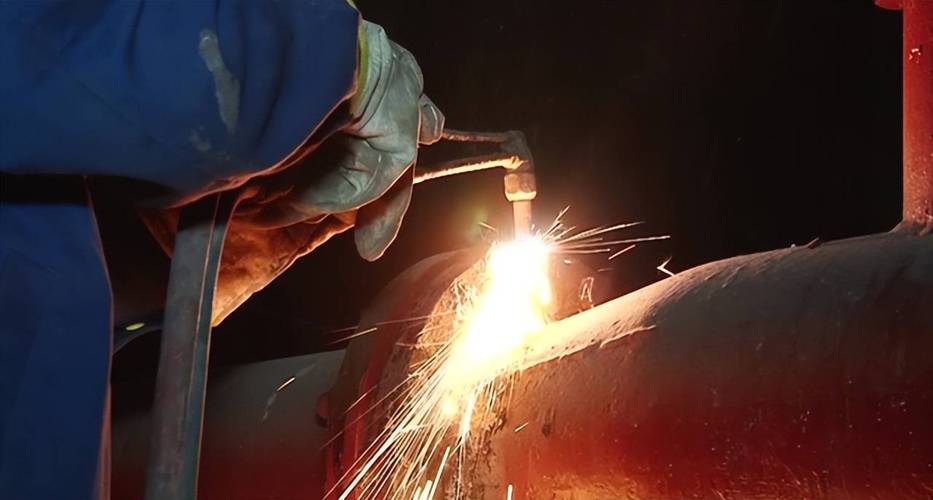
激光焊接薄板参数调试的熔池状态对比图
我之前在工厂做培训的时候,碰到过一个干了12年焊接的老班长,跟我犟了半小时,说自己干了一辈子焊接,电流越大焊得越牢,怎么到激光这里就不好使了:
问:我之前用二保焊,电流开得越大焊得越透,为什么到激光焊接这里,功率开高了反而焊不牢?
答:你拿二保焊的逻辑套激光焊接,肯定要栽跟头。二保焊是电弧熔化焊丝和母材,热输入是慢慢累积的,电流大一点最多就是焊道宽一点、余高大一点;但激光焊接是高能量密度的深熔焊,功率密度超过1e6W/cm²的时候,母材会直接汽化形成锁孔,你功率开太高,锁孔里的金属蒸汽压力超过表面张力,就会把熔池吹破,最后焊道里全是空洞。真要焊透,3000W的功率配1.2m/min的稳定速度,比你6000W瞎开的效果好10倍都不止。
别光看焊道好看:激光焊接的隐形成本从来不在设备本身上
很多人算激光焊接的账,只会算设备采购价。 错得离谱。 激光焊接的开机率从来不是买完设备就自动上来的。你得算上定制工装的钱、保护气的钱、耗材损耗的钱、前期试错浪费的原材料钱。之前碰到的一家做新能源结构件的厂,买了万瓦级的激光焊接设备,结果为了适配0.8mm的铝板焊接,专门做了定制的随动除尘工装,光这一套就花了6万多。更别说保护气——之前用氩弧的时候一瓶氩气能用一周,激光焊接因为熔池冷却速度快,保护气稍微跟不上,熔池一接触空气就是气孔,返工率能飙到20%以上。现在他们的氩气流量开到原来的3倍,一个月气费就多掏两千多。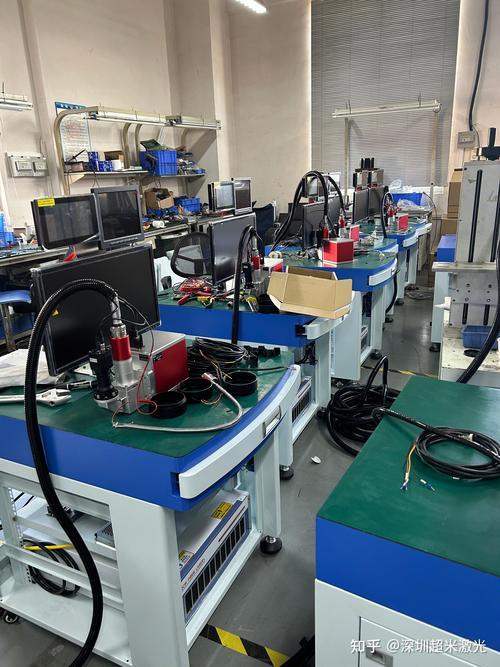 车间6000W激光焊接设备调试工位实拍
碰到过太多老板在参观的时候拉着我问这些细节,我每次都把账算得明明白白:
问:我们厂之前用二保焊,转激光焊接的话,保护气成本真的会涨那么多吗?
答:别听销售说什么"激光焊接热输入小,省保护气"——那是针对厚板拼焊的场景。如果是焊薄件、带镀层的板材,保护气流量压得太低,气孔率根本压不下来。我们现在测下来,0.5mm镀锌板的激光焊接,用99.99%的纯氩,流量开到15L/min,气孔率才能稳定在1%以下,比二保焊的气费确实高,但算上返工的人工、打磨的成本,整体还是划算的。
参数调不对,万瓦设备还不如3000W的老机器
东莞那家厂的师傅,之前干了10年二保焊,刚接触激光焊接的时候,上来就把6000W的功率全开满,焊1.5mm的不锈钢板,直接烧穿了半吨多的原材料。 💡 我们现在给客户做调试的时候,从来不会上来就把功率拉满,都是从低功率开始往上试,每加500W就做一次拉伸测试,直到找到熔深刚好够、飞溅最少的参数点。 很多人对激光焊接的参数有误解,觉得功率越高、焊接速度越快,生产效率就越高。真不是。激光焊接的深熔焊模式,是靠激光能量把母材汽化形成稳定的小孔,才能焊出足够的熔深。你功率开得太高,小孔稳定性会变差,一会儿漏了,一会儿炸了,飞溅能飘得满工装都是,最后焊道看起来是连续的,其实内部全是未熔合和气孔,做拉伸测试的时候一拉就断。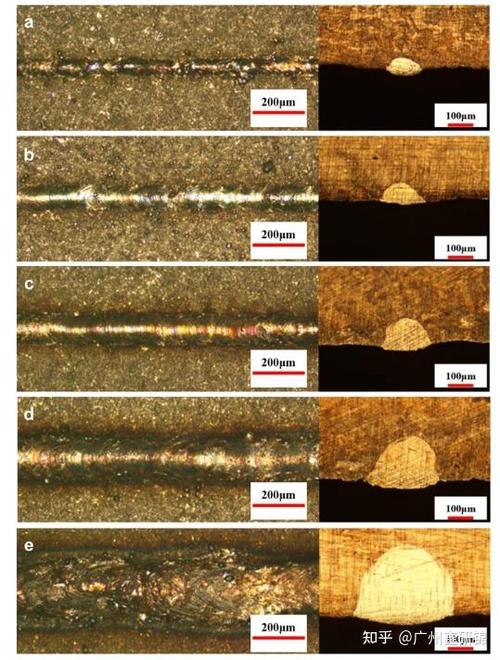 激光焊接薄板参数调试的熔池状态对比图
我之前在工厂做培训的时候,碰到过一个干了12年焊接的老班长,跟我犟了半小时,说自己干了一辈子焊接,电流越大焊得越牢,怎么到激光这里就不好使了:
问:我之前用二保焊,电流开得越大焊得越透,为什么到激光焊接这里,功率开高了反而焊不牢?
答:你拿二保焊的逻辑套激光焊接,肯定要栽跟头。二保焊是电弧熔化焊丝和母材,热输入是慢慢累积的,电流大一点最多就是焊道宽一点、余高大一点;但激光焊接是高能量密度的深熔焊,功率密度超过1e6W/cm²的时候,母材会直接汽化形成锁孔,你功率开太高,锁孔里的金属蒸汽压力超过表面张力,就会把熔池吹破,最后焊道里全是空洞。真要焊透,3000W的功率配1.2m/min的稳定速度,比你6000W瞎开的效果好10倍都不止。