工业火焰加热:从焊前预热到曲面淬火的落地实操指南
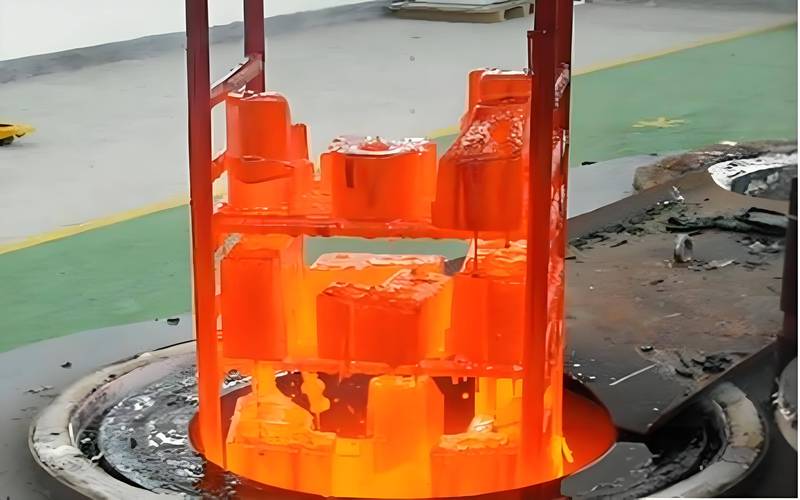
上周在江苏某重工车间蹲了3天,亲眼看着老师傅把一把直径1.2米的齿轮轮缘,用火焰加热烤到820度的橙红色——全程没碰任何中频感应设备。旁边堆着的崭新感应加热机组,蒙着一层薄灰,是去年厂子凑补贴买的,算下来用的次数还没车间那两把用了5年的氧乙炔焊枪多。
 重工车间工人手持氧乙炔焊枪对厚钢板做火焰加热预热
问:我们车间之前用火焰加热做焊前预热,经常出现加热不均导致的焊缝裂纹,这个问题是设备的锅还是操作的锅?
答:90%是操作的锅。我见过太多班组图省事,把焊枪的焰心直接贴在钢板表面烤——那部分温度能窜到1000度以上,热影响区硬得像铁块,旁边没烤到的地方还在常温,焊完内应力直接拉裂焊缝。正确的操作是用中性焰的外焰,距离钢板表面15-20公分,来回匀速扫,每10公分的温度差控制在50度以内。别不信,上次帮一个桥梁厂调这个参数,焊前预热的裂纹率直接从12%掉到0.3%。
带红外测温闭环的数控火焰加热设备对风电塔筒环缝预热作业
问:火焰加热的温度上限能到多少?能不能替代盐浴炉做小型零件的局部淬火?
答:温度上限只要燃气够,能到1600度,但真不建议拿它替代盐浴炉做批量小零件淬火——除非你是做单件的大型曲轴的轴颈淬火。我去年帮一个做船舶配件的厂试过,拿数控火焰加热对直径300mm的曲轴轴颈做表面淬火,淬硬层深度能稳定在2.2-2.5mm,完全满足船级社的要求,而且比感应加热省了60%的设备投入。但要是你一次要做1000个小螺栓的端头淬火,别凑这个热闹,效率低到你会想骂街。
别再迷信感应加热,火焰加热的成本优势真的没对手
很多刚入行的工艺员总觉得,火焰加热是上不了台面的土办法,能上电加热、感应加热的场合绝对不用它。但真算过账的人都知道,对于小批量、大尺寸的工件加工,火焰加热的成本优势真的没对手。 比如单批次的40mm厚板焊接预热,要是上感应加热设备,光设备进场费、线圈定制费、调试费就要大几万,而用火焰加热,只要拉上氧气、乙炔瓶,两个工人半天就能开工,综合成本只有感应加热的1/5都不到。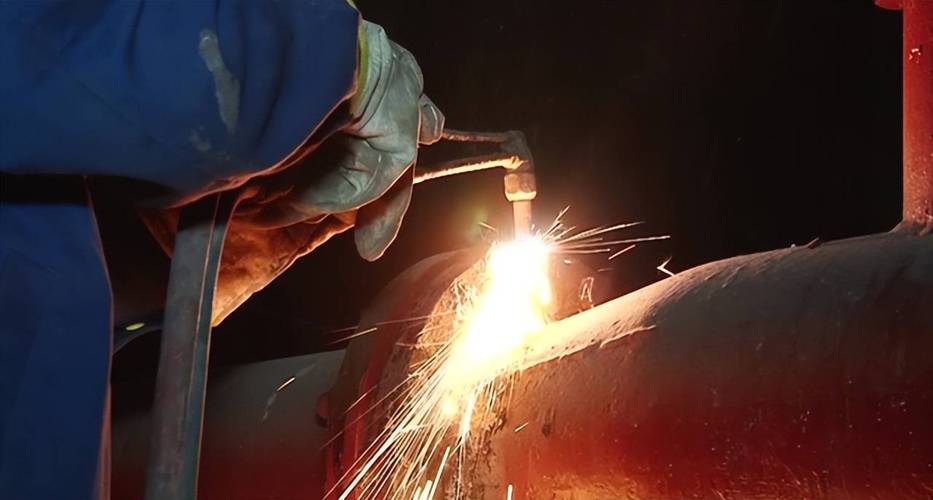 重工车间工人手持氧乙炔焊枪对厚钢板做火焰加热预热
问:我们车间之前用火焰加热做焊前预热,经常出现加热不均导致的焊缝裂纹,这个问题是设备的锅还是操作的锅?
答:90%是操作的锅。我见过太多班组图省事,把焊枪的焰心直接贴在钢板表面烤——那部分温度能窜到1000度以上,热影响区硬得像铁块,旁边没烤到的地方还在常温,焊完内应力直接拉裂焊缝。正确的操作是用中性焰的外焰,距离钢板表面15-20公分,来回匀速扫,每10公分的温度差控制在50度以内。别不信,上次帮一个桥梁厂调这个参数,焊前预热的裂纹率直接从12%掉到0.3%。
现在的火焰加热,早就不是“拿个枪瞎烤”的老把式了
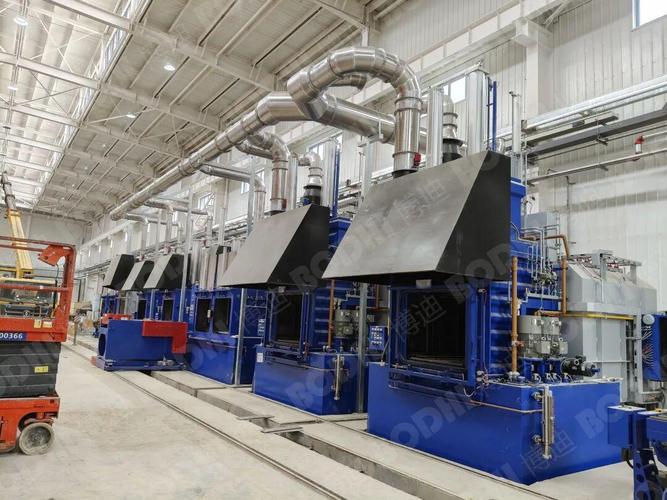
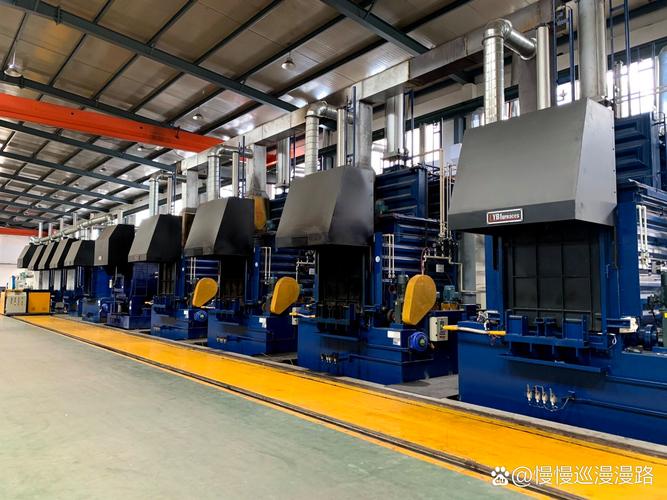
💡 别觉得这是老技术,现在国内做海上风电塔筒的厂子,30%以上的环缝焊前预热,还是用带闭环控制的火焰加热——毕竟塔筒直径5米多,你要套个感应线圈,那线圈的重量得两个行车吊,换个焊缝位置光拆线圈就要2小时,火焰加热的话,两个工人推个导轨架,半小时就能就位。 现在的成套火焰加热设备,早就不是纯人工凭手感烤的阶段了。带红外测温模块的闭环控制系统,能实时采集加热区域的温度,自动调节氧气和燃气的混合比例,配合可移动的直线导轨,加热的均匀度能和中频感应设备打平,设备投入却只有后者的1/3。 带红外测温闭环的数控火焰加热设备对风电塔筒环缝预热作业
问:火焰加热的温度上限能到多少?能不能替代盐浴炉做小型零件的局部淬火?
答:温度上限只要燃气够,能到1600度,但真不建议拿它替代盐浴炉做批量小零件淬火——除非你是做单件的大型曲轴的轴颈淬火。我去年帮一个做船舶配件的厂试过,拿数控火焰加热对直径300mm的曲轴轴颈做表面淬火,淬硬层深度能稳定在2.2-2.5mm,完全满足船级社的要求,而且比感应加热省了60%的设备投入。但要是你一次要做1000个小螺栓的端头淬火,别凑这个热闹,效率低到你会想骂街。