工业电阻加热的现场实操:从选型到节能改造的一线经验
上周去苏州的一家精密陶瓷烧结厂做现场诊断,一进车间就被那台老电阻加热炉的能耗惊到了——额定功率120kW,实际有效热功率连40kW都不到,一半的电都顺着炉壳散到车间里当暖气吹了。
很多刚入行的设备工程师,总觉得电阻加热是最没技术含量的环节——反正通电就热,坏了就换,能有什么问题?我刚入行的时候也这么想,直到第一次给一条不锈钢退火线换加热元件,没算表面负荷,换完之后连续烧了3根加热丝,在车间蹲了3天赶工,被车间主任骂得抬不起头,才明白这里面的水有多深。
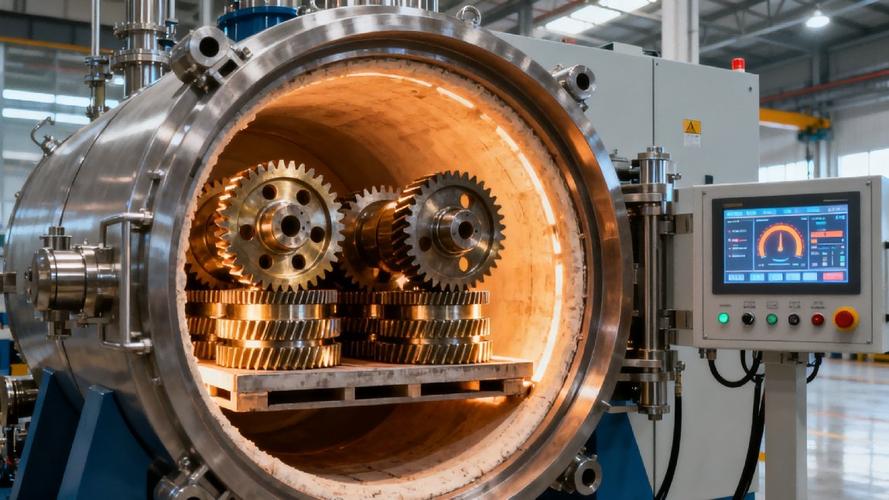
 工业车间箱式电阻加热炉内部加热元件排布实拍
我们之前在浙江的一家五金热处理厂做改造的时候,发现他们的加热元件排布完全是“均匀撒胡椒面”——炉门位置本来漏热最多,结果和炉腔中部的功率密度一模一样,导致每次开炉取件,靠近炉门的工件温度比中心低40℃,做出来的零件硬度都不均匀,返工率快到20%。
问:我们之前换的进口加热丝,为什么用了3个月就断了,和国产的寿命差不了多少?
答:大概率是你换的时候没算炉膛的实际热场分布——靠近炉门的位置漏热多,你把电阻丝全绕在炉腔中部,局部热流密度太高,就算是进口丝也扛不住。我们之前给那家热处理厂调整排布的时候,把靠近炉门15cm区域的丝径加粗了20%,局部功率提了15%,中部的功率降了10%,最后不光温度均匀性达标了,那部分的加热元件直接从3个月寿命拉到了18个月。
电阻加热炉接线端子氧化层现场检测实拍
问:现在市面上说的红外辐射型电阻加热元件,真的能比传统电阻丝节能30%以上吗?
答:别信销售吹的天花板数字。我们前后测过3家不同品牌的辐射型元件,在烧结陶瓷的工况下,实际节能率在12%-18%之间——前提是你原来的炉膛保温层已经用了5年以上,表面散热超过20%。要是你家炉子刚做过纳米陶瓷保温层,换这种元件的收益连5%都不到,完全没必要。
❗ 对了,别在有强震动的输送线加热工位用这种脆性辐射管,上次一家食品厂换了之后,3个月碎了12根,算下来比用传统电阻丝还贵。
别拿民用电阻加热逻辑套工业场景
大错特错。 民用的电暖器、小太阳,本质都是电阻加热,追求的是“能快速把人烘热”,根本不用考虑温度均匀性、长期稳定性、能耗损耗这些问题。但工业场景完全是另一套逻辑。 工业电阻加热的核心从来不是“能产热”,而是“把热精准送到工件需要的位置,少漏、不偏、控得稳”。 💡 很多人给炉子换加热丝的时候,随便找同功率的电阻丝绕进去,根本不核对丝径对应的表面负荷——超过临界值30%的电阻丝,寿命直接砍到原来的1/5,换得再勤都没用。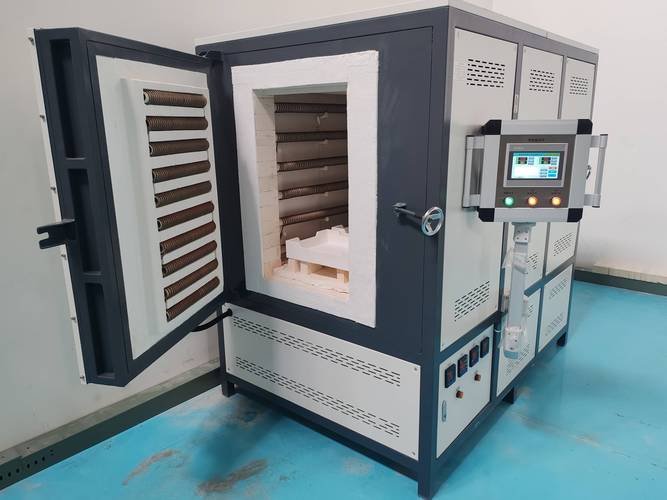 工业车间箱式电阻加热炉内部加热元件排布实拍
我们之前在浙江的一家五金热处理厂做改造的时候,发现他们的加热元件排布完全是“均匀撒胡椒面”——炉门位置本来漏热最多,结果和炉腔中部的功率密度一模一样,导致每次开炉取件,靠近炉门的工件温度比中心低40℃,做出来的零件硬度都不均匀,返工率快到20%。
问:我们之前换的进口加热丝,为什么用了3个月就断了,和国产的寿命差不了多少?
答:大概率是你换的时候没算炉膛的实际热场分布——靠近炉门的位置漏热多,你把电阻丝全绕在炉腔中部,局部热流密度太高,就算是进口丝也扛不住。我们之前给那家热处理厂调整排布的时候,把靠近炉门15cm区域的丝径加粗了20%,局部功率提了15%,中部的功率降了10%,最后不光温度均匀性达标了,那部分的加热元件直接从3个月寿命拉到了18个月。
被算错的热效率:那些藏在电路里的隐形损耗
很多厂算电阻加热的热效率,都是拿额定功率除以实际耗电量,觉得只要加热丝能热,效率就差不到哪去。 太天真了。 我上次测一个用了8年的老电阻加热炉,光接线端子的氧化层带来的接触损耗,就占了总耗电量的18%——端子位置摸上去烫得能煎鸡蛋,本来该送到加热丝上的电,全在氧化层的电阻上变成热散掉了,连工件的边都没摸着。 很多人做节能改造的时候,上来就换昂贵的节能型加热元件,却连端子氧化层都没刮干净,最后算下来节能率连3%都不到,纯白花冤枉钱。 说真的,我见过太多老板,一听到节能就掏几十万换设备,结果连最基础的电路压降检测都没做过,这钱花得真的冤。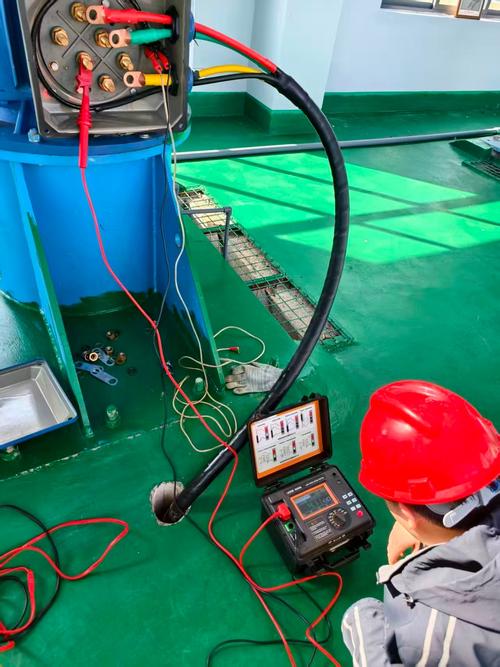 电阻加热炉接线端子氧化层现场检测实拍
问:现在市面上说的红外辐射型电阻加热元件,真的能比传统电阻丝节能30%以上吗?
答:别信销售吹的天花板数字。我们前后测过3家不同品牌的辐射型元件,在烧结陶瓷的工况下,实际节能率在12%-18%之间——前提是你原来的炉膛保温层已经用了5年以上,表面散热超过20%。要是你家炉子刚做过纳米陶瓷保温层,换这种元件的收益连5%都不到,完全没必要。
❗ 对了,别在有强震动的输送线加热工位用这种脆性辐射管,上次一家食品厂换了之后,3个月碎了12根,算下来比用传统电阻丝还贵。