电镀不是‘镀个铬就完了’:2024年高端制造里的隐形核心工序
上周跑苏州的精密结构件厂,守了22年电镀线的老周跟我吐槽,现在的年轻人一提电镀就皱眉头,觉得是‘脏、累、污染重’的低端苦力活。他自己盯着的那条全自动线,现在做的是航天连接器的镀金工序,单批次12000个零件,镀层厚度公差卡到±0.1微米。
说真的。
谁能想到这是以前大家印象里‘拿个挂钩往酸槽里扔铁疙瘩’的电镀?
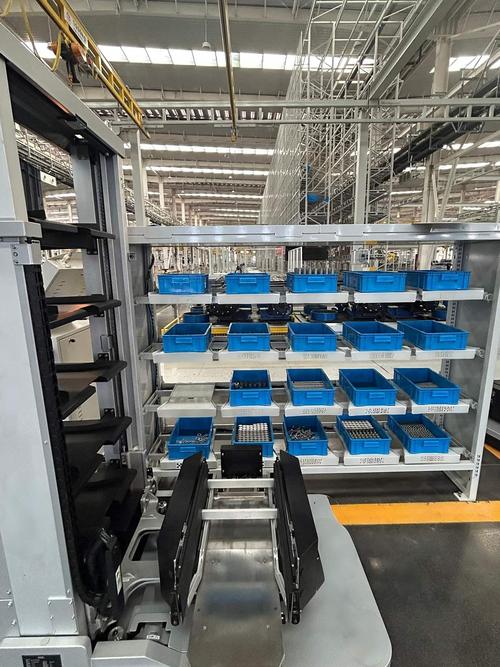
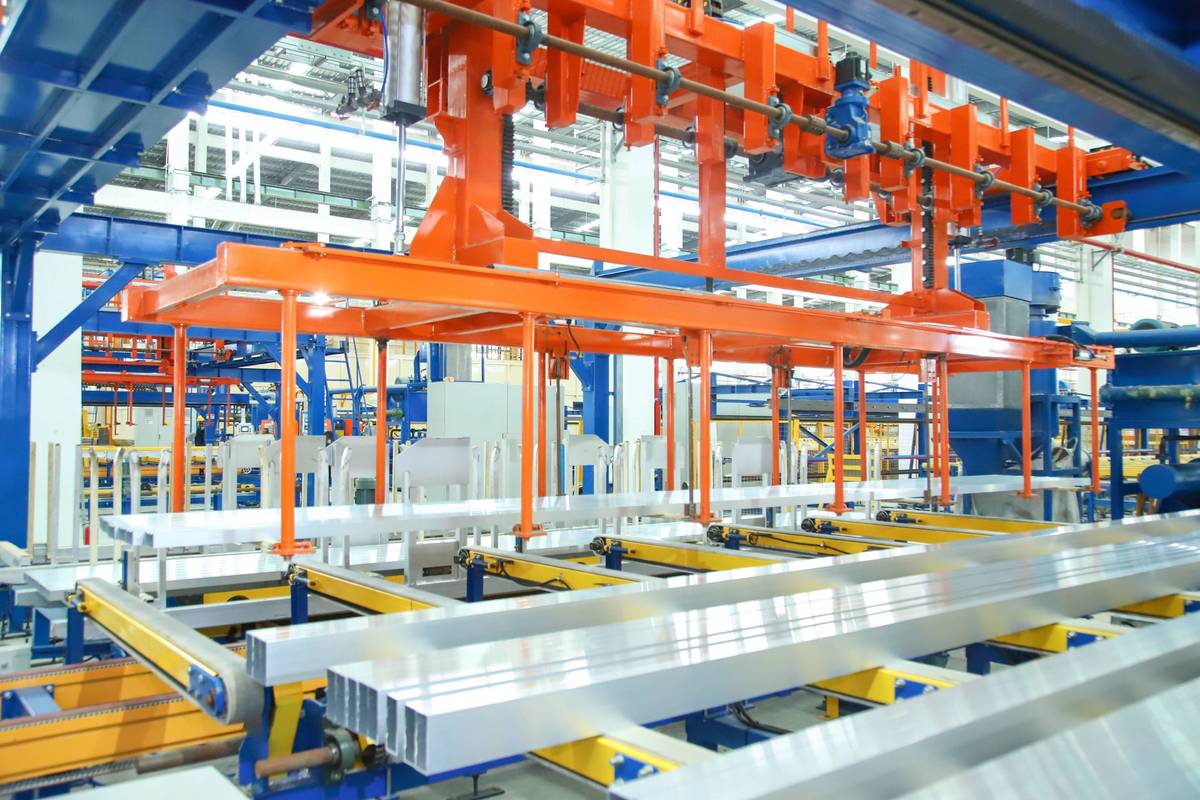
 全封闭自动电镀生产线车间场景
别觉得这是花架子。上个月跟宁波做汽车电子的工艺工程师聊,他们之前用传统直流电镀做车载毫米波雷达的屏蔽罩,合格率一直卡在82%——后来换了脉冲电镀工艺,就是电流不再恒定输出,而是按设定频率通断,镀出来的镍层孔隙率直接降了60%,合格率冲到98.7%。
聊到这的时候,旁边跟着学工艺的小徒弟忍不住问:
问:脉冲电镀比普通直流电镀贵这么多,真的值得普通小厂上吗?
答:算笔账就知道。普通直流电镀的镍层要做到8微米才能过中性盐雾测试,脉冲电镀3微米就达标,镍材耗材成本直接砍半,加上合格率提上来少赔的售后款,三个月就能把设备差价赚回来。当然,要是你做的是室外普通货架的热镀锌,那确实没必要上——要求在那摆着,硬上反而增加成本。
Type-C接口电镀层截面显微结构示意图
上周跟做航空紧固件的客户聊,他们之前踩过个大坑:给某机型做的钛合金螺栓,镀了一层镉,装上去才3个月,螺栓和铝合金衬套的接触位置就出现了缝隙腐蚀。前后查了半个月才找到原因——电镀之后的氢脆消除工序没做够。钛合金本身吸氢就容易变脆,按要求要在200度的烘箱里烘8小时消氢,当时赶交期只烘了2小时,直接埋下了安全隐患。
客户当时就问了个很多人关心的问题:
问:现在环保要求这么严,镉镀不是早就被禁了吗?为什么还在航空件上用?
答:禁的是民用场景的镉镀,航空领域因为镉层的自润滑、防腐蚀性能,目前还没有同成本的成熟替代方案,所以现在都是走严格的环保审批流程,用含镉专用镀液,所有废液全闭环处理,一点都不外排。当然,现在也在试锌镍合金替代镉,但目前的盐雾测试结果还是差一截,要完全替代估计还得3-5年。
现在的电镀,早就不是你印象里的‘酸洗+泡镀’
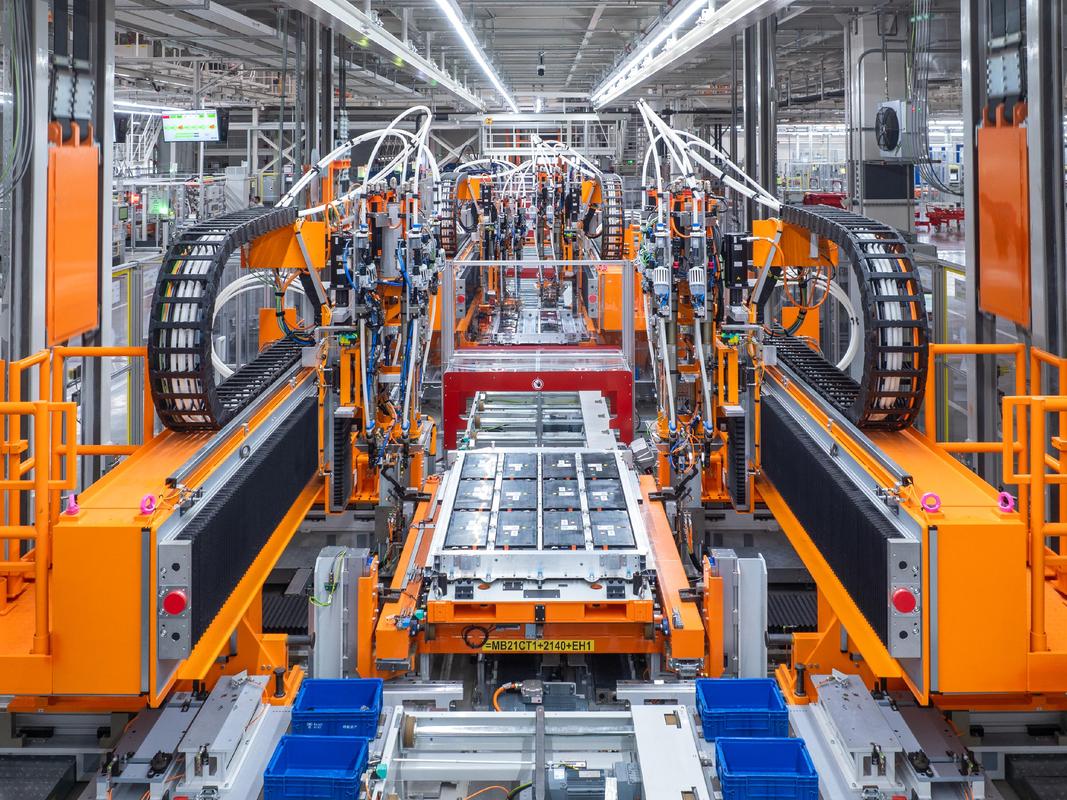
以前的手工电镀线是什么德行?酸雾飘得满车间都是,工人穿个胶皮围裙,戴个厚手套,挂着零件往镀槽里一泡,出来的零件要么带锈点,要么镀层起皮,合格率能到70%就算不错。 2024年的正规自动电镀线,完全换了模样。全封闭的槽体配负压抽风系统,废气直接连到RTO焚烧装置处理,镀液的温度、pH值、电流密度全靠传感器实时回传中控室,连挂具的入槽角度都是机械臂精准定死的,连工人伸手碰镀液的机会都没有。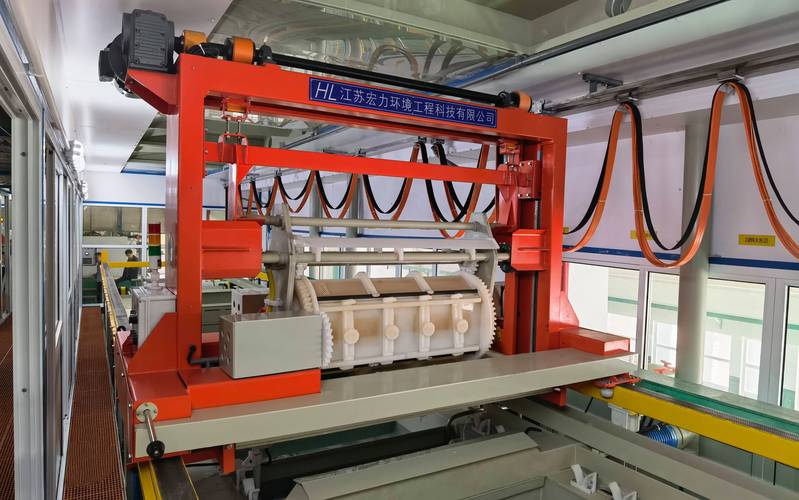 全封闭自动电镀生产线车间场景
别觉得这是花架子。上个月跟宁波做汽车电子的工艺工程师聊,他们之前用传统直流电镀做车载毫米波雷达的屏蔽罩,合格率一直卡在82%——后来换了脉冲电镀工艺,就是电流不再恒定输出,而是按设定频率通断,镀出来的镍层孔隙率直接降了60%,合格率冲到98.7%。
聊到这的时候,旁边跟着学工艺的小徒弟忍不住问:
问:脉冲电镀比普通直流电镀贵这么多,真的值得普通小厂上吗?
答:算笔账就知道。普通直流电镀的镍层要做到8微米才能过中性盐雾测试,脉冲电镀3微米就达标,镍材耗材成本直接砍半,加上合格率提上来少赔的售后款,三个月就能把设备差价赚回来。当然,要是你做的是室外普通货架的热镀锌,那确实没必要上——要求在那摆着,硬上反而增加成本。
那些被低估的电镀细节,才是决定零件寿命的关键
很多人对电镀的认知还停留在‘往零件表面盖一层金属,厚点薄点无所谓’。 错。 举个最常见的例子,现在消费电子里的Type-C接口,为什么有的用半年就接触不良,有的插个几千次还亮堂堂?差别全在电镀的层结构设计上。现在高端的Type-C接口,是先在铜基材上镀一层2微米的镍打底层,再覆0.3微米的金面——你要是省了这层镍底,铜原子会直接往金层里扩散,用不了半年接触面就氧化发黑,接触电阻直接翻三倍。 💡 这里提个行业里公开的踩坑点:很多厂商为了压成本,把金层厚度从0.3微米降到0.1微米,甚至直接镀一层仿金的铜锡合金,看起来亮闪闪的,实际插拔1000次就磨穿了,售后投诉能把客服的电话打爆。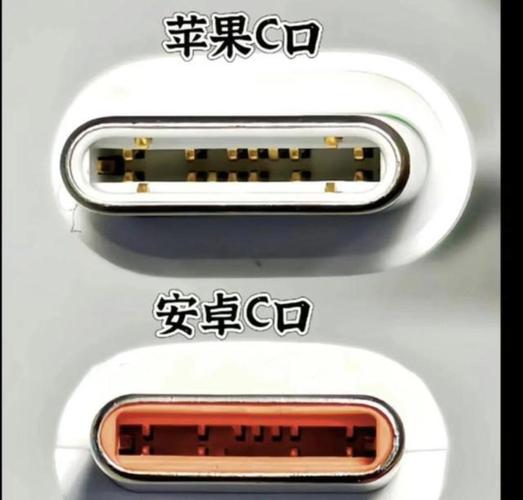 Type-C接口电镀层截面显微结构示意图
上周跟做航空紧固件的客户聊,他们之前踩过个大坑:给某机型做的钛合金螺栓,镀了一层镉,装上去才3个月,螺栓和铝合金衬套的接触位置就出现了缝隙腐蚀。前后查了半个月才找到原因——电镀之后的氢脆消除工序没做够。钛合金本身吸氢就容易变脆,按要求要在200度的烘箱里烘8小时消氢,当时赶交期只烘了2小时,直接埋下了安全隐患。
客户当时就问了个很多人关心的问题:
问:现在环保要求这么严,镉镀不是早就被禁了吗?为什么还在航空件上用?
答:禁的是民用场景的镉镀,航空领域因为镉层的自润滑、防腐蚀性能,目前还没有同成本的成熟替代方案,所以现在都是走严格的环保审批流程,用含镉专用镀液,所有废液全闭环处理,一点都不外排。当然,现在也在试锌镍合金替代镉,但目前的盐雾测试结果还是差一截,要完全替代估计还得3-5年。