高端制造里的焊接:不是焊牢就行,这3个坑90%的工厂还在踩
上周去苏州的一家新能源车架厂做现场诊断,刚进车间就被焊烟呛得打了三个喷嚏。
不是说上了焊烟净化器吗?工人指着墙角堆的设备笑,"开着费电,上个月刚省下来的电费,还不够补一次探伤不合格的返工钱。"
你看,这就是现在很多制造车间的真实状态——对焊接的认知,还停留在“拿焊枪把两块铁烧牢”的阶段,根本没意识到,现在高端制造里的焊接,早就成了决定产品成本、质量、交付周期的核心工序。
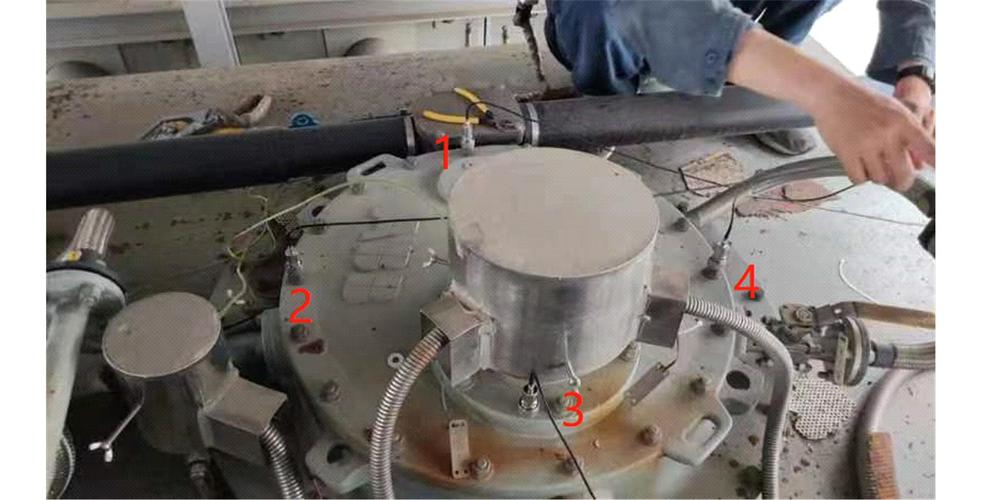
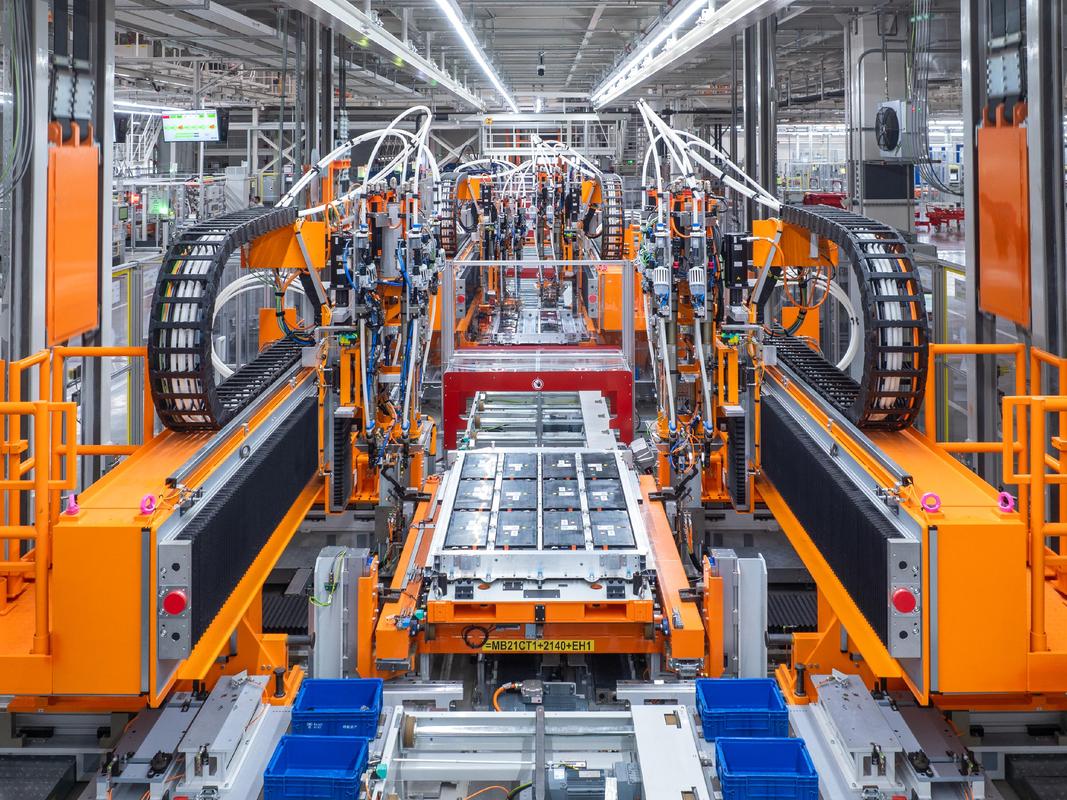
 新能源汽车电池托盘搅拌摩擦焊工位实拍
说个去年帮客户做优化的案例。那家厂之前用手工焊做电池托盘,一次探伤合格率只有58%,算上返工的成本,每个件要亏40多块。后来换了搅拌摩擦焊的专用工装,配合机器人的恒压力控制系统,现在一次合格率冲到98.7%,每个件的焊接成本直接降了60%。
问:很多工厂说上了焊接机器人还是不合格,问题出在哪?
答:90%是焊前的工件定位治具没跟上。别觉得机器人是万能的——你拿手工焊的工件公差去喂机器人,它能给你焊出满屏的气孔和未熔合。我们上周刚帮一家厂改了治具,把工件定位精度从±0.5mm压到±0.1mm,焊接一次合格率直接从62%涨到97%,根本没换焊机。
说实话,很多工厂一遇到焊接质量问题,第一反应是换更贵的焊机,找技术更好的焊工,从来不想想自己的工件本身就歪了1mm,再好的设备也补不上这个公差。
工程机械结构件随焊水冷工装现场图
问:我们是做厚板钢结构的,激光焊是不是噱头?根本焊不透厚板吧?
答:别拿5年前的老黄历说事。现在的高功率复合激光焊,12mm的碳钢板单道焊就能焊透,变形量只有气保焊的1/10,焊接速度是传统焊的6倍。当然,要是你预算只有几万块,就别凑这个热闹——一套复合激光焊工位的成本够买3台普通气保焊机,算上长期的人工和校形成本,批量做的话2年就能回本,小批量单件生产确实没必要。
真的。
别听卖设备的吹得天花乱坠,先算自己的年产能,能不能把设备的折旧摊薄到每个件的成本里,再决定要不要上。
别拿老经验当宝:现在的焊接早就不是“烧牢就行”
很多老焊工总说,“我焊了三十年,闭着眼都能焊牢”。这话放在十年前的普通五金件上,可能还有人信。现在呢? 新能源汽车的铝合金电池托盘,壁厚只有2mm,要求焊缝强度达到母材的90%以上,焊完之后不能有超过0.1mm的变形,不然装上去电池壳就会漏液。手工气保焊的热输入太大,一焊就穿,根本达不到要求。现在行业里通用的是搅拌摩擦焊,靠高速旋转的摩擦头把材料揉塑化,没有飞溅,没有焊穿,焊缝的成型一致性比手工焊高好几个量级。 新能源汽车电池托盘搅拌摩擦焊工位实拍
说个去年帮客户做优化的案例。那家厂之前用手工焊做电池托盘,一次探伤合格率只有58%,算上返工的成本,每个件要亏40多块。后来换了搅拌摩擦焊的专用工装,配合机器人的恒压力控制系统,现在一次合格率冲到98.7%,每个件的焊接成本直接降了60%。
问:很多工厂说上了焊接机器人还是不合格,问题出在哪?
答:90%是焊前的工件定位治具没跟上。别觉得机器人是万能的——你拿手工焊的工件公差去喂机器人,它能给你焊出满屏的气孔和未熔合。我们上周刚帮一家厂改了治具,把工件定位精度从±0.5mm压到±0.1mm,焊接一次合格率直接从62%涨到97%,根本没换焊机。
说实话,很多工厂一遇到焊接质量问题,第一反应是换更贵的焊机,找技术更好的焊工,从来不想想自己的工件本身就歪了1mm,再好的设备也补不上这个公差。
最容易被忽略的成本黑洞:焊后变形
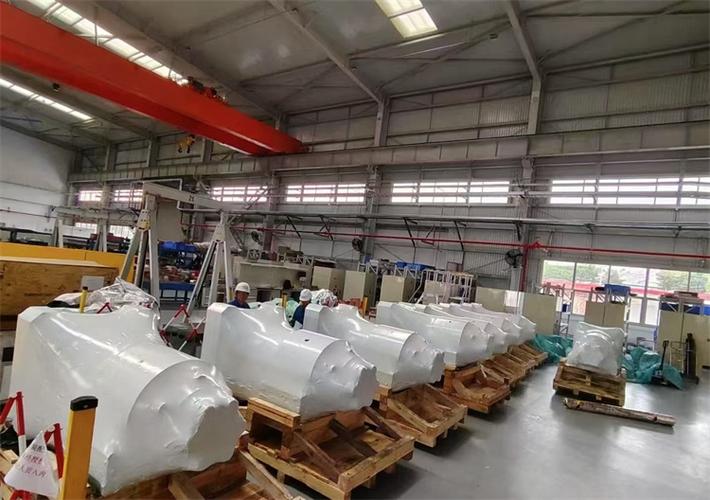
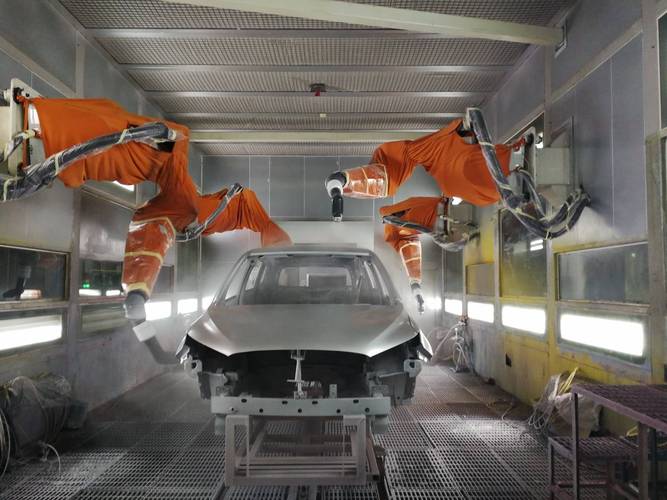
算焊接成本的时候,90%的工厂只会算焊丝钱、电费、焊工的工时费。根本不算焊完之后的校形钱、打磨钱、因为变形导致的尺寸不合格返工钱。 之前接触过一家做工程机械结构件的厂,焊12mm厚的Q355钢板,用传统的气保焊,焊完之后的扭曲变形量能到8mm。要校形得上500吨的油压机,压完之后还要人工打磨焊缝余高,算下来每个件的校形成本,比焊接本身的成本还高30%。更坑的是,校形的时候如果控制不好,还会把焊缝拉裂,又要重新补焊,恶性循环。 💡 现在行业里通用的解决方案,是分层分段的对称焊接工艺,搭配随焊的水冷工装,能把变形量控制在0.3mm以内,根本不需要额外校形。 工程机械结构件随焊水冷工装现场图
问:我们是做厚板钢结构的,激光焊是不是噱头?根本焊不透厚板吧?
答:别拿5年前的老黄历说事。现在的高功率复合激光焊,12mm的碳钢板单道焊就能焊透,变形量只有气保焊的1/10,焊接速度是传统焊的6倍。当然,要是你预算只有几万块,就别凑这个热闹——一套复合激光焊工位的成本够买3台普通气保焊机,算上长期的人工和校形成本,批量做的话2年就能回本,小批量单件生产确实没必要。
真的。
别听卖设备的吹得天花乱坠,先算自己的年产能,能不能把设备的折旧摊薄到每个件的成本里,再决定要不要上。