2024工业切割现场踩过的坑:从等离子到水刀的选型真相
上周去苏州相城的钣金厂蹲了三天,老板拉着我吐槽,说去年换的某大牌等离子切割设备,切12mm碳钢居然挂渣厚到要拿角磨机磨半小时,算下来一年光人工磨渣的钱就够再买半台设备了。
 苏州钣金厂等离子切割加工现场
真的,选型的核心从来不是“能切多厚”,而是“你常切的厚度,能不能切得又快又省”。我见过太多老板跟风上12000W的高功率激光,结果厂里常年切的都是2mm的机箱板,大材小用不说,每个月的电耗、镜头维护费、辅材钱,比之前的2000W激光设备多了三倍,加工量还没涨上去。
问:我们厂常年混切碳钢、不锈钢、铝板,到底选等离子还是激光?
答:先算你单月的加工量——如果单月薄金属(8mm以下)加工量不到5吨,别硬上高功率激光,电耗和维护费能吃掉你30%的利润。真要混切,选带空气等离子辅切的光纤激光就行,切厚碳钢的时候换等离子模式,薄件用激光,比纯等离子快40%。
说到切割,很多人第一反应就是热切割——火焰、等离子、激光,反正都是靠高温把材料烧熔吹走。但遇到碳纤维、玻璃、夹层钢化玻璃、铜铝复合材料的时候,热切割的问题就全暴露了:热影响区会让碳纤维分层,让玻璃边缘崩裂,让铜铝复合板的结合面脱层。
我真的要给水刀点个赞——上次看航空航天配件厂切碳纤维板,之前用砂轮切割,切完分层、毛边,废品率18%,换水刀之后,废品率直接降到2%,关键是没有热变形,切完不用二次去应力,省了多少工序。
水刀切割碳纤维板无热影响区加工现场
别被参数表骗了:切割选型先看你的加工场景
很多人买设备先看厂家标在彩页上的最大切割厚度,觉得能切越厚的板设备越厉害,实际上如果你常年加工的都是6mm以下的碳钢,非要买个标称能切50mm的重型机型,那小厚度板材的切缝宽度能到2.5mm,比专用机型宽一倍,光材料损耗一年就能多花十几万。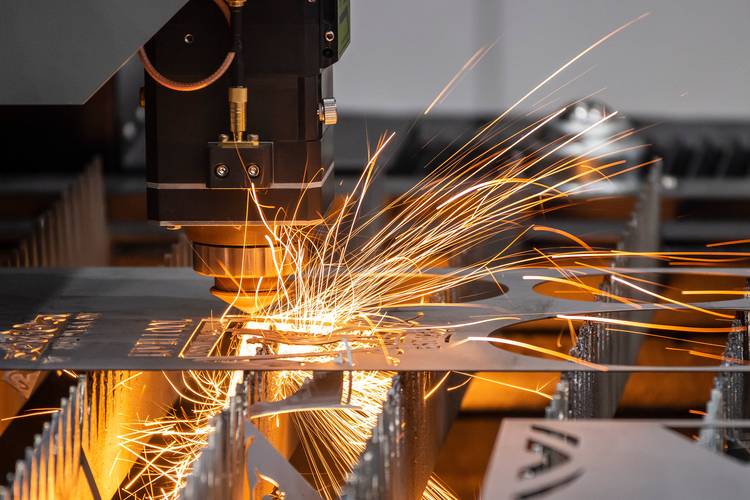 苏州钣金厂等离子切割加工现场
真的,选型的核心从来不是“能切多厚”,而是“你常切的厚度,能不能切得又快又省”。我见过太多老板跟风上12000W的高功率激光,结果厂里常年切的都是2mm的机箱板,大材小用不说,每个月的电耗、镜头维护费、辅材钱,比之前的2000W激光设备多了三倍,加工量还没涨上去。
问:我们厂常年混切碳钢、不锈钢、铝板,到底选等离子还是激光?
答:先算你单月的加工量——如果单月薄金属(8mm以下)加工量不到5吨,别硬上高功率激光,电耗和维护费能吃掉你30%的利润。真要混切,选带空气等离子辅切的光纤激光就行,切厚碳钢的时候换等离子模式,薄件用激光,比纯等离子快40%。
说到切割,很多人第一反应就是热切割——火焰、等离子、激光,反正都是靠高温把材料烧熔吹走。但遇到碳纤维、玻璃、夹层钢化玻璃、铜铝复合材料的时候,热切割的问题就全暴露了:热影响区会让碳纤维分层,让玻璃边缘崩裂,让铜铝复合板的结合面脱层。
我真的要给水刀点个赞——上次看航空航天配件厂切碳纤维板,之前用砂轮切割,切完分层、毛边,废品率18%,换水刀之后,废品率直接降到2%,关键是没有热变形,切完不用二次去应力,省了多少工序。
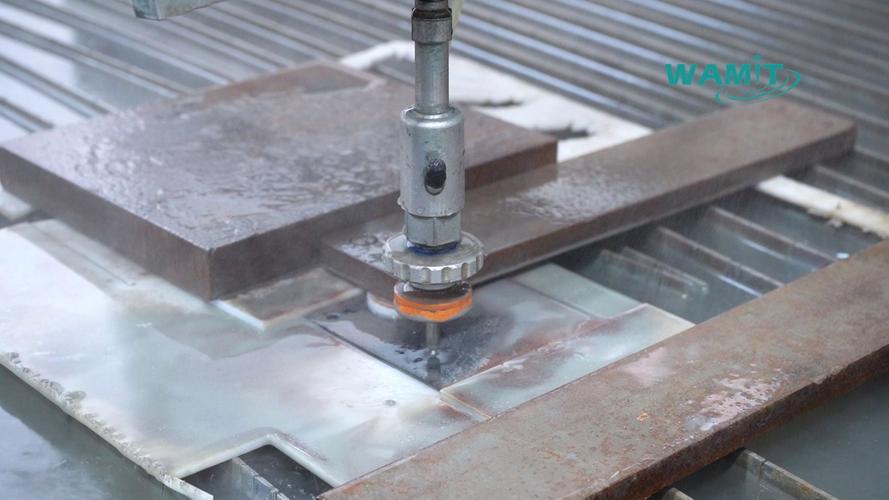 水刀切割碳纤维板无热影响区加工现场