工业物流的隐性账:制造工厂里没人愿意说的线边仓损耗真相
上周去苏州昆山一家做新能源结构件的工厂蹲点,跟着仓管师傅盘了3天线边仓,算出来的数给我吓一跳——每个月光因为物流动线错位产生的物料滞压、错发、重复搬运的成本,就够给整个车间发两次季度奖。
真的离谱。
很多人对工业物流的认知还停留在“找个车队把原材料拉进厂,把成品拉出去”的层面,根本没算过厂区内部的物流链路,到底在悄咪咪烧掉多少钱。
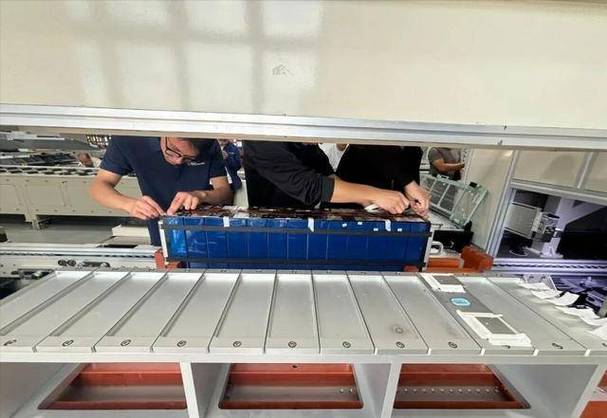
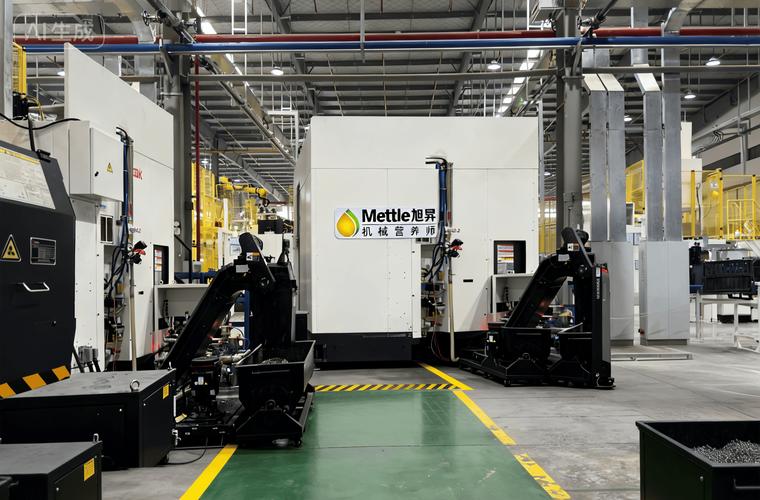
 新能源汽车结构件工厂线边仓物料动线实拍图
问:我们工厂也上线了AGV和WMS,为什么还是感觉物流环节卡得要命,产量提不上来?
答:大概率是你把物流系统当成了“工具堆砌”,没做链路的全流程拉通。很多厂的WMS是采购部对接的,AGV是设备部招的,MES是生产部上的,三个系统的数据根本不打通——WMS里显示物料已经到库了,MES里还在等上游领料单,AGV收到的指令还是半小时前的旧任务,不堵才怪。
那家昆山的厂就是这样,WMS是3年前上的,AGV是去年刚买的,两个系统连数据接口都没做,AGV跑的路径还是最开始画的老路线,根本没跟着车间的布局调整优化。光这一项,每个月的隐性损耗就超过15万。
制造车间按工序拆分的三级物流缓存节点布局图
问:把缓存点拆这么散,会不会导致盘点难度变大,物料丢件率上升?
答:这点其实现在的技术已经解决得差不多了——每个缓存点配个带重量感应的智能货架,物料放上去的重量、数量自动同步到系统,比人工拿个PDA逐行扫效率高3倍。我们去年给一家做工程机械的工厂改的三级缓存方案,改完之后丢件率从之前的每月0.32%降到了0.02%,反而比之前集中大仓的时候好管多了。
不过话说回来,也不是拆得越散越好。缓存点的设置要卡着工序的最小经济批量来,要是拆得太碎,每个点存的物料太少,AGV跑的频次太高,反而会增加物流成本。
线边仓不是仓库的“附属间”,是工业物流的核心节点
我在那家昆山工厂看到的情况是,线边仓就在冲压车间的角落,堆着待加工的铝型材、用完的包装膜、甚至还有去年剩下的劳保用品,整个动线扭得像个麻花。AGV要把物料从主仓拉到线边仓,得绕过两个消防栓、一个休息区的饮水机,有时候赶上工人换班,还得等个三五分钟。 之前厂子里的人觉得这都是小事。 算过账吗?一天AGV要跑1200趟线,每趟多绕80米、多等2分钟,一天下来光空跑的里程就有42公里,多耗的时间加起来是40个小时——相当于一个仓管师傅整整上了一周的班,全在等AGV晃悠。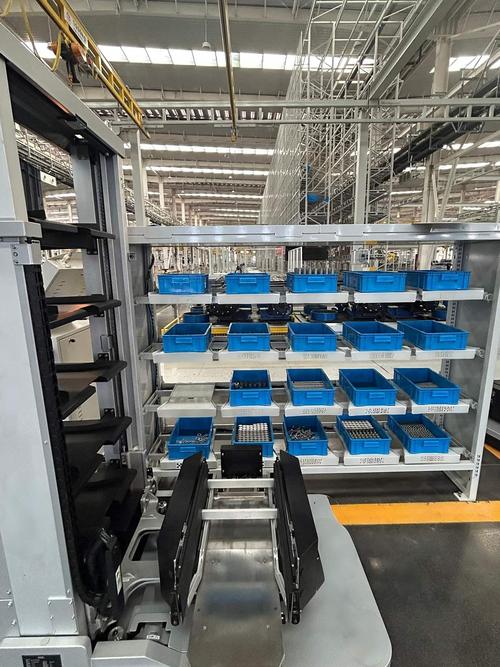 新能源汽车结构件工厂线边仓物料动线实拍图
问:我们工厂也上线了AGV和WMS,为什么还是感觉物流环节卡得要命,产量提不上来?
答:大概率是你把物流系统当成了“工具堆砌”,没做链路的全流程拉通。很多厂的WMS是采购部对接的,AGV是设备部招的,MES是生产部上的,三个系统的数据根本不打通——WMS里显示物料已经到库了,MES里还在等上游领料单,AGV收到的指令还是半小时前的旧任务,不堵才怪。
那家昆山的厂就是这样,WMS是3年前上的,AGV是去年刚买的,两个系统连数据接口都没做,AGV跑的路径还是最开始画的老路线,根本没跟着车间的布局调整优化。光这一项,每个月的隐性损耗就超过15万。
别迷信“大仓集中存储”,越分越散的物流节点反而更省钱
传统的工厂物流思路,是把所有原材料、半成品、配件全放在厂区中心的大仓库,离哪个车间近就往哪个车间拉。听起来很规整,对吧?实际上算下来,搬运的无效成本高得吓人。 我之前见过最夸张的一个厂,总装工位离中心仓1.7公里,每次领个螺丝、个小密封圈都要开着叉车跑10分钟,车间工人等料的时间占了整个班次的18%。这哪是生产,这是把时间全耗在物流路上了。 现在行业里最新的实践,早就不是把所有东西堆在一个大仓里了。而是按工序拆成二级、三级的前置缓存点:冲压工序旁边放冲压件的缓存架,焊接工位旁边放焊材和防护配件的小货柜,总装线边直接配带电子标签的物料周转箱。算下来的话,整体搬运距离能降60%以上,等料时间能砍一半。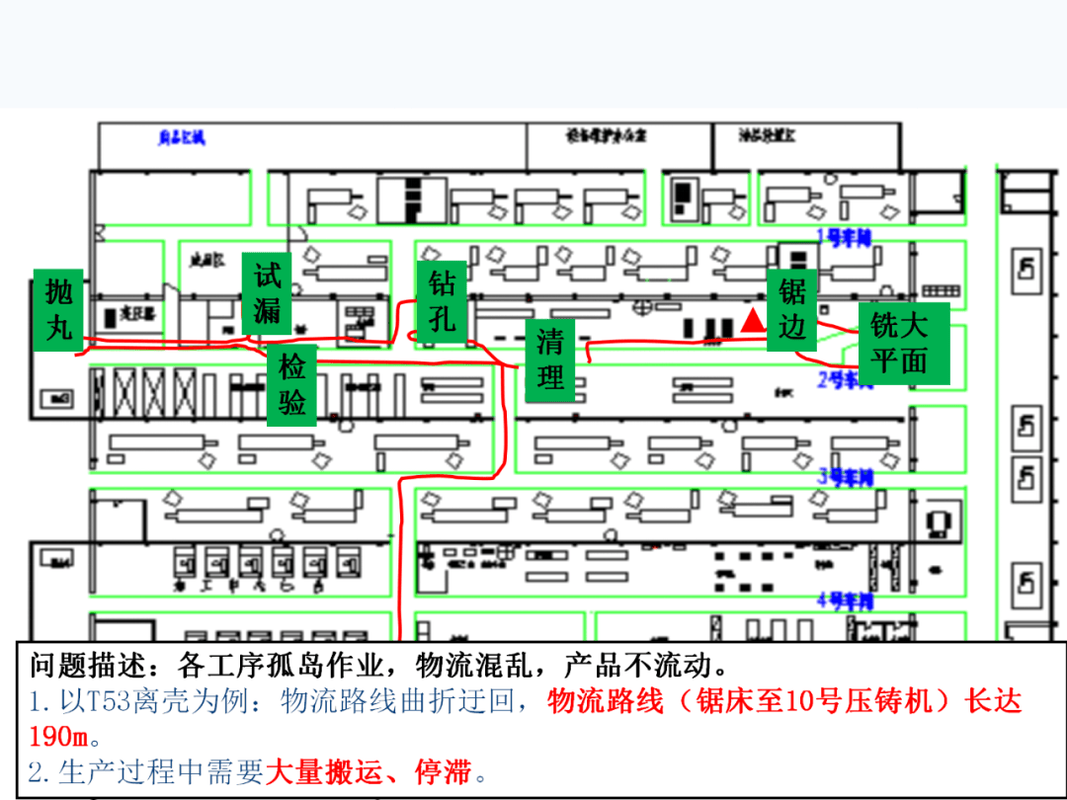 制造车间按工序拆分的三级物流缓存节点布局图
问:把缓存点拆这么散,会不会导致盘点难度变大,物料丢件率上升?
答:这点其实现在的技术已经解决得差不多了——每个缓存点配个带重量感应的智能货架,物料放上去的重量、数量自动同步到系统,比人工拿个PDA逐行扫效率高3倍。我们去年给一家做工程机械的工厂改的三级缓存方案,改完之后丢件率从之前的每月0.32%降到了0.02%,反而比之前集中大仓的时候好管多了。
不过话说回来,也不是拆得越散越好。缓存点的设置要卡着工序的最小经济批量来,要是拆得太碎,每个点存的物料太少,AGV跑的频次太高,反而会增加物流成本。