从公差匹配到柔性落地:离散制造装配环节的降本增效实战笔记
上周去苏州一家做新能源汽车电驱的工厂蹲了3天,车间主任跟我吐槽到凌晨两点——他们最近的装配线良率卡在92%上不去,每台电驱的返工成本要1200块,一个月下来纯亏小两百万。
真的!
很多人对制造的认知还停留在“加工出高精度零件就是好产品”,完全忽略了装配才是把所有零件拼成能用的产品的最后一道、也是最容易出问题的关卡。
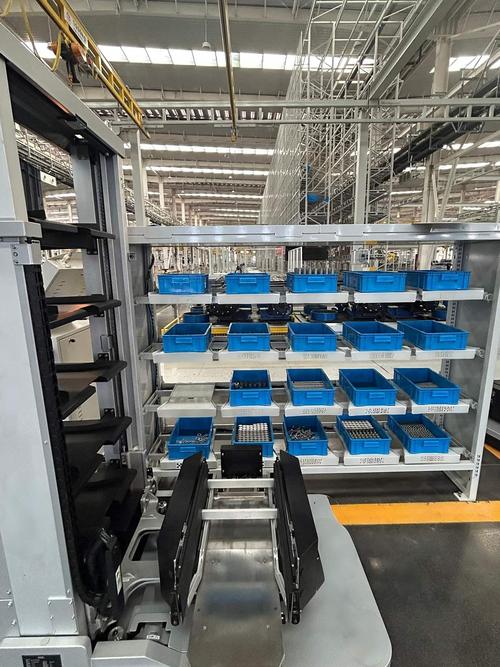
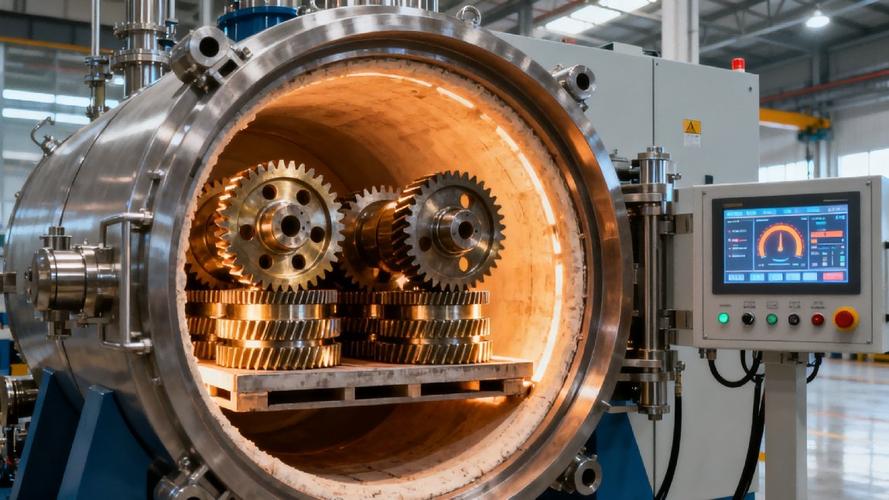
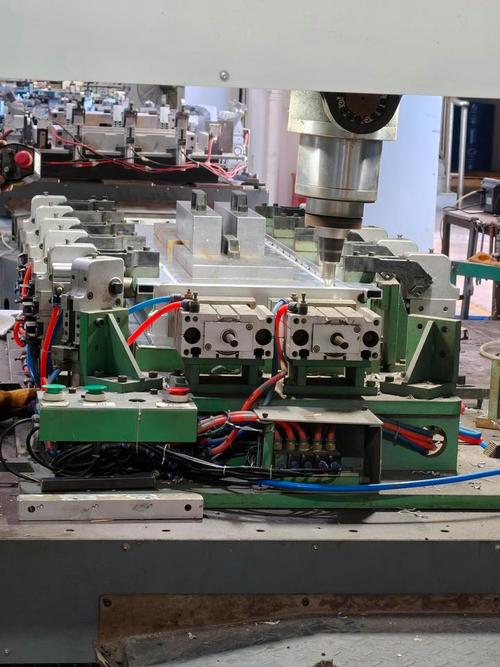
 新能源汽车电驱电机自动化装配工位实景
说个之前碰到的坑:有个做减速机的厂,之前总觉得装配出来的产品噪音大,是零件加工精度不够,花了两千万换了新的加工中心,结果良率还是上不去。后来我们去现场测了一圈才发现,他们的装配工装的定位销,因为用了5年没换,磨损量已经到0.03mm了——相当于所有零件装上去都是歪的,哪怕零件做的再准,最后累计公差直接超差。
问:我们是做小型工程机械的,零件加工精度已经卡到IT7了,为什么装配完还是有间隙超差的问题?
答:别死磕加工精度了。你先去测一下装配工位的定位基准——90%的这类问题,根源是装配工装的定位面磨损了0.02mm,你加工的零件再准,装的时候歪了,最后累计公差直接爆掉。上个月帮徐州一家挖机厂改了定位销的材质,换成淬硬钢加自润滑镀层,没改加工工艺,装配一次合格率直接从87%涨到98.2%。
基于数字孪生的装配工位实时监控大屏界面
现在行业里跑的比较顺的装配线,基本都把数字孪生用在了实处——不是在展厅摆个好看的3D模型,是真的把每个工位的实时数据映射到虚拟模型上,比如哪个螺栓的扭矩没达标,哪个压装环节的力值飘了,大屏上直接标红,工人当场就能调整,不用等最后全检的时候才发现问题。
问:我们是年产值5000万的小厂,搞不起数字孪生那种贵的东西,装配环节的效率提升真的就没路了吗?
答:说实话,我特别能理解小厂老板的顾虑——上一套数字化系统几十万,对一年赚几百万的小厂来说,确实是笔不小的开支。别被概念吓住。我见过浙江一家做气动元件的小厂,没花一分钱上系统,就给每个装配工位贴了个带二维码的作业指导书,新员工扫码就能看30秒的操作短视频,之前新员工要培训1个月才能独立上岗,现在3天就能上手,装配效率直接涨了40%。说白了,装配环节的提升,从来不是越贵的技术越好,是你能不能把每个动作的浪费抠掉——比如你装一个气缸,要伸手够3次零件盒,你把零件盒挪到手边30cm的位置,每台就能省5秒钟,一天1000台下来就是快1个半小时的产能。
别再把装配当“最后一步”:90%的制造浪费都藏在这
很多工厂的逻辑是:设计出图→机加工车间按图生产→零件全检合格→送到装配线组装。整个流程里,装配环节是最不被重视的——预算最少,工装最旧,甚至连作业指导书都是5年前打印的,字都模糊了。 💡 很多人不知道,装配环节的公差匹配逻辑,是能反过来给机加工环节提精度要求的——不是所有零件都要做到IT5级的超高精度,只要在装配环节通过分组配作、基准统一的逻辑做匹配,反而能把整体制造成本降30%以上。 就拿电驱的壳体和端盖配合来说,你硬要求所有壳体的止口尺寸全做到±0.01mm,机加工成本直接涨40%;但你只要在装配环节把零件按尺寸差分成3组,同组的零件配在一起,哪怕加工精度放到±0.03mm,最后装出来的配合间隙照样能满足设计要求。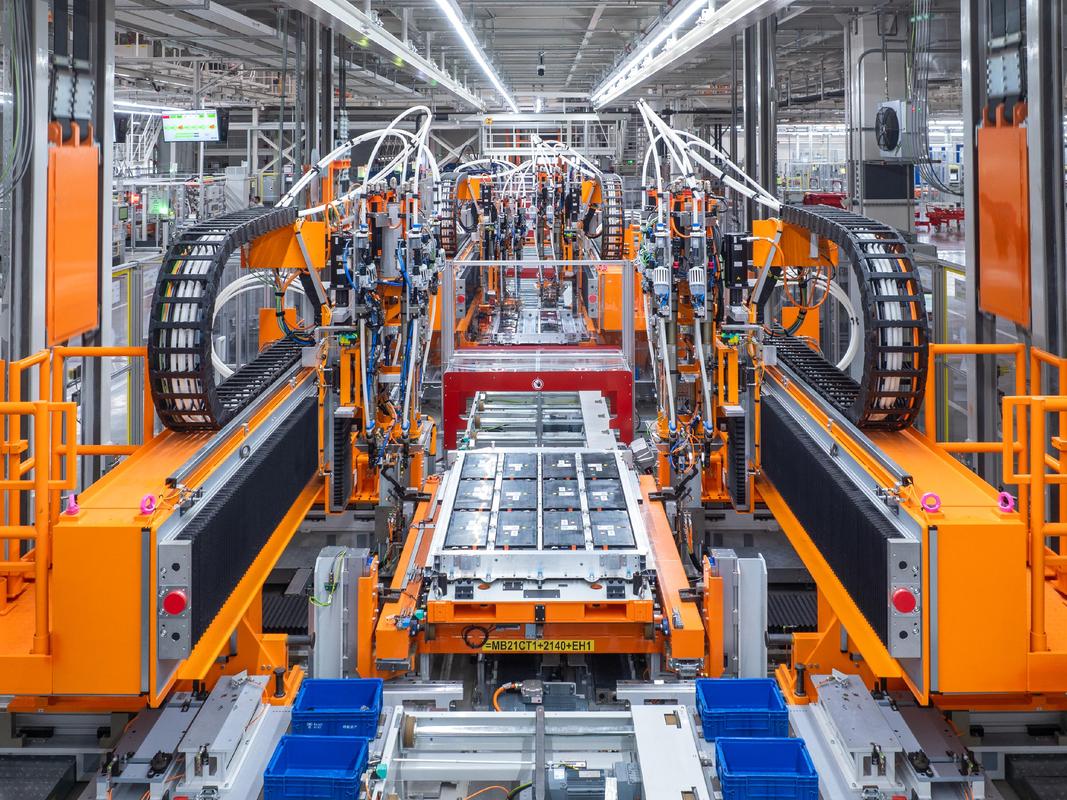 新能源汽车电驱电机自动化装配工位实景
说个之前碰到的坑:有个做减速机的厂,之前总觉得装配出来的产品噪音大,是零件加工精度不够,花了两千万换了新的加工中心,结果良率还是上不去。后来我们去现场测了一圈才发现,他们的装配工装的定位销,因为用了5年没换,磨损量已经到0.03mm了——相当于所有零件装上去都是歪的,哪怕零件做的再准,最后累计公差直接超差。
问:我们是做小型工程机械的,零件加工精度已经卡到IT7了,为什么装配完还是有间隙超差的问题?
答:别死磕加工精度了。你先去测一下装配工位的定位基准——90%的这类问题,根源是装配工装的定位面磨损了0.02mm,你加工的零件再准,装的时候歪了,最后累计公差直接爆掉。上个月帮徐州一家挖机厂改了定位销的材质,换成淬硬钢加自润滑镀层,没改加工工艺,装配一次合格率直接从87%涨到98.2%。
现在的装配线,早就不是拧螺丝那么简单了
三年前我去看国内的主机厂装配线,还是固定工位的刚性线,换个产品型号要停线8小时,光调工装、改参数就能耗掉大半天。现在再去看,从新能源PACK到储能柜,全是柔性装配站的布局——每个工位都是可移动的AGV带工装,换型的时候只要把对应产品的程序导进去,20分钟就能跑起来。 ❗ 别信那些卖整线的厂商吹的“零换型成本”——真要做到无浪费的柔性装配,你得先把所有装配工序的动作拆到“拧一圈螺丝”的颗粒度,把每个工位的扭矩数据、压装力数据全打通,不然换型的时候光调参数就能耗掉大半天。 我见过最离谱的柔性线,花了三千多万建的,结果每个工位的传感器数据都是孤岛,拧螺丝的扭矩数据存在A系统,压装的力值数据存在B系统,出了问题要人工导两个系统的表对,比之前的老线效率还低。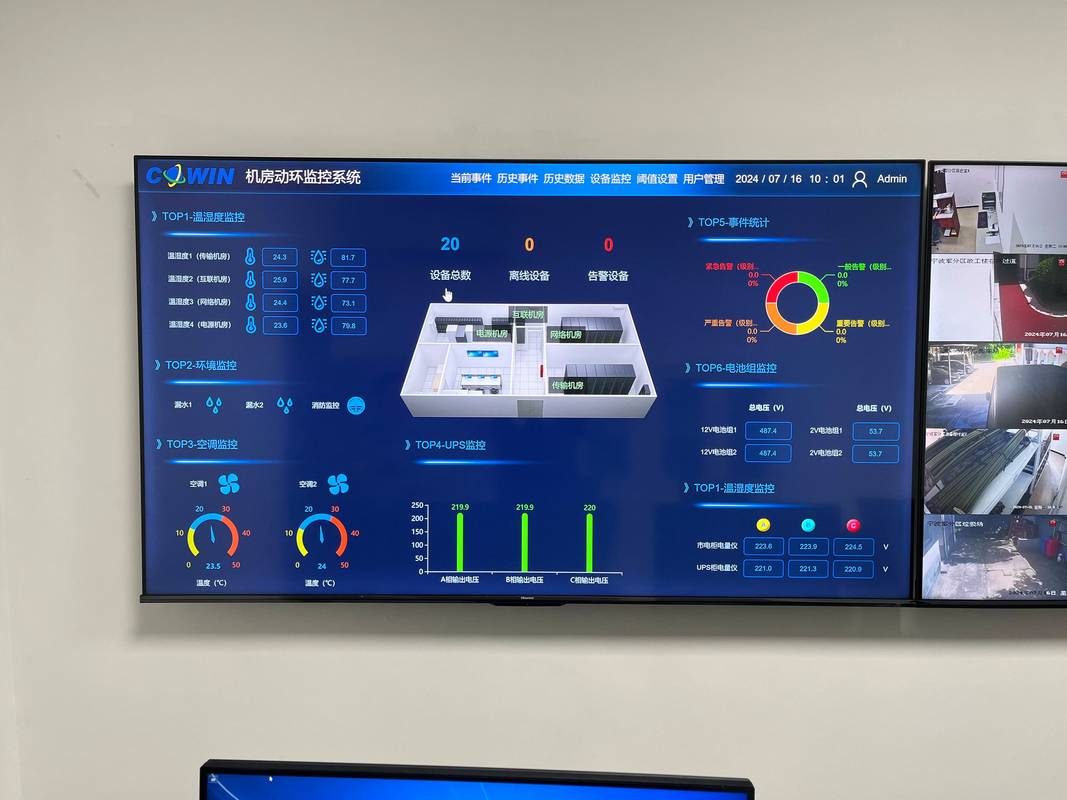 基于数字孪生的装配工位实时监控大屏界面
现在行业里跑的比较顺的装配线,基本都把数字孪生用在了实处——不是在展厅摆个好看的3D模型,是真的把每个工位的实时数据映射到虚拟模型上,比如哪个螺栓的扭矩没达标,哪个压装环节的力值飘了,大屏上直接标红,工人当场就能调整,不用等最后全检的时候才发现问题。
问:我们是年产值5000万的小厂,搞不起数字孪生那种贵的东西,装配环节的效率提升真的就没路了吗?
答:说实话,我特别能理解小厂老板的顾虑——上一套数字化系统几十万,对一年赚几百万的小厂来说,确实是笔不小的开支。别被概念吓住。我见过浙江一家做气动元件的小厂,没花一分钱上系统,就给每个装配工位贴了个带二维码的作业指导书,新员工扫码就能看30秒的操作短视频,之前新员工要培训1个月才能独立上岗,现在3天就能上手,装配效率直接涨了40%。说白了,装配环节的提升,从来不是越贵的技术越好,是你能不能把每个动作的浪费抠掉——比如你装一个气缸,要伸手够3次零件盒,你把零件盒挪到手边30cm的位置,每台就能省5秒钟,一天1000台下来就是快1个半小时的产能。