别再吹激光加工万能了:2024年车间里没人说的3个落地真相
💡 被神化的“无接触加工”,真的没坑?
上周去苏州工业园的汽车底盘件车间,刚进门就被一阵没一点杂音的切割声惊着了——之前同个工位的等离子切割,那噪音能把安全帽震得嗡嗡响,连跟旁边的人说话都要凑到耳朵边喊。
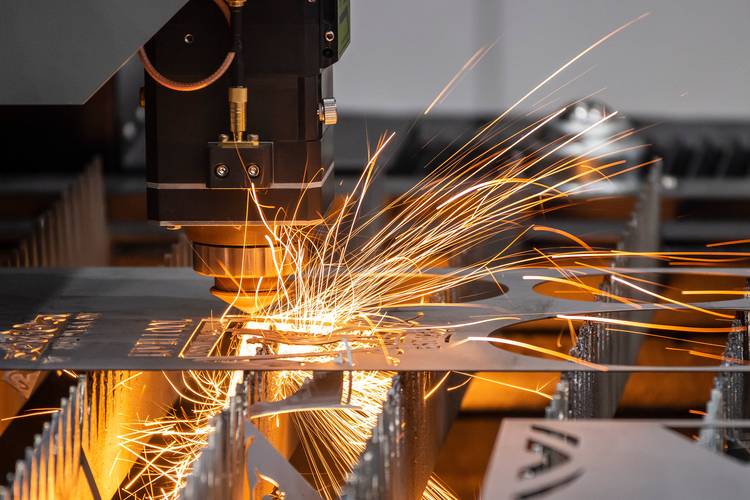
车间主任跟我吐槽,之前刚上激光加工设备的时候,销售拍着胸脯说无接触加工,完全没有应力变形,切0.2mm的镀锌电池壳连毛刺都没有。结果试了300件,边缘翘了0.03mm,直接卡进自动检测线,停了俩小时,损失十几万。
真的。
别信。

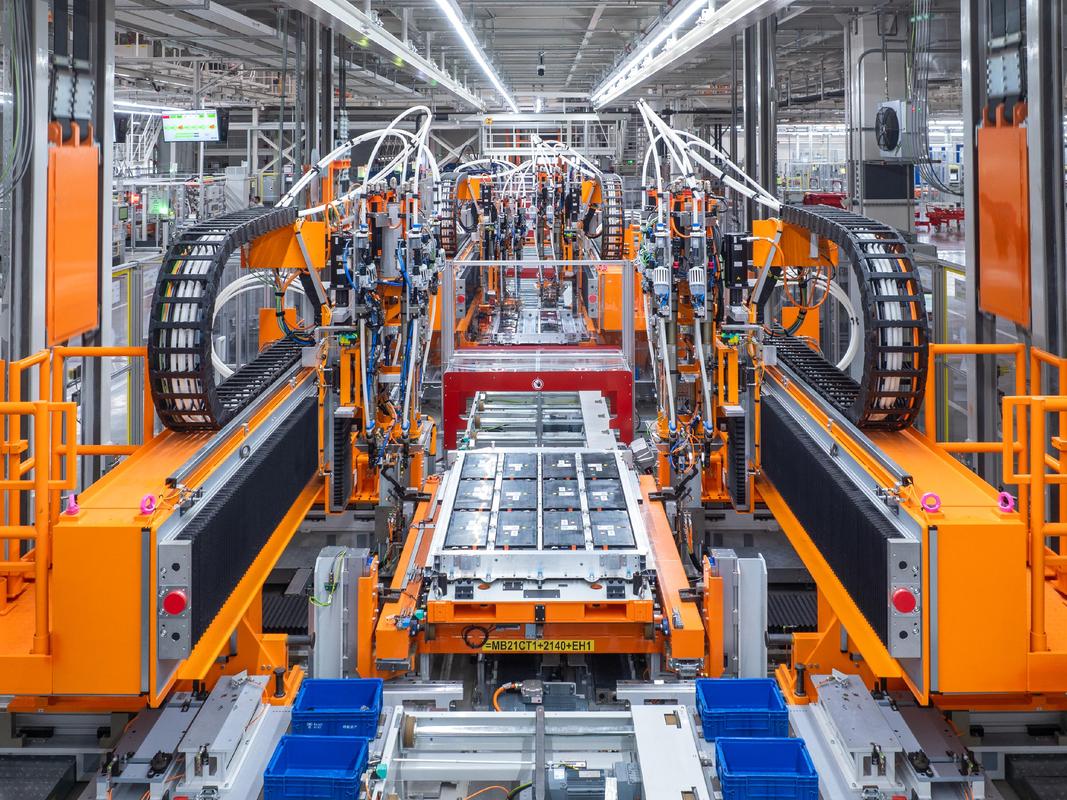
新能源汽车电池壳激光切割变形检测现场
前阵子有个做3C消费电子的客户特意跑过来问我这个事,原话是:
问:我们要切0.1mm的不锈钢屏蔽罩,是不是上紫外激光加工就完全没变形?
答:别听设备销售瞎吹。紫外的热影响区确实比CO2小90%,但你要是为了赶效率把功率拉到8W以上,切出来的边缘照样有1微米左右的
热影响区——后面要做电镀的话,镀层直接掉。我们上个月给深圳的一家手机代工厂做参数调试,把功率压到5W,走速放慢20%,良率直接从72%拉到98%,算下来单台设备的产能损失,远不如报废率降下来赚得多。
❗ 别被“一次成型”忽悠,后处理才是成本大头
说真的,我见过太多厂买激光加工设备的时候,只算设备采购价,不算后续的后处理成本。
去年有个做工程机械配件的老板,花了200万上了台6000W的激光切割机,切12mm的高强钢大梁件。一开始觉得切得快,比等离子省时间,结果切完的边缘全是挂渣——不处理的话直接焊,焊缝强度直接掉30%。每个月花在去挂渣的人工成本就有8万,算下来比之前用等离子切割还贵……
12mm高强钢激光切割边缘挂渣实拍图
当时旁边的一个做钢结构的老板当场就拽着我问:
问:那有没有办法减少激光加工后的挂渣,省掉后处理的钱?
答:有。但别上来就换更高功率的设备——那是销售赚你钱的套路。你先把切割头的喷嘴换成带涡流辅助的,再把切割用的氧气纯度从99.5%拉到99.99%,试一周看看。我们去年给常州的一家钢结构厂调参数,就改了这俩地方,
挂渣量直接降了85%,原来要10个工人去敲渣,现在2个人用角磨机过一遍就够,每个月省12万,俩月就把改喷嘴和换高纯氧的钱赚回来了。
✅ 2024年最值得上的激光加工场景,不是切钢板
很多人一提激光加工,就想到切厚钢板。其实现在最赚的,根本不是这个。
我们去年跑了17个不同行业的车间,算过
全成本核算,最值得上激光加工的场景,是这几个:
- 新能源汽车电池托盘的激光焊接:现在主流的铝制电池托盘,用激光填丝焊,焊缝强度比氩弧焊高40%,重量能减15%——这是现在所有主机厂都在抢的工艺,上个月有个做配件的厂,靠这个工艺拿到了特斯拉的二级供应商资质。
- 风电叶片的激光清洗:之前用喷砂,每片叶片要2天,粉尘飘得整个风电场都是,现在用1000W的脉冲激光,1天就能清完旧漆层,还不会损伤叶片的玻璃钢基材。
- 3C电子的激光打标:这个就不说了,现在连手机中框的logo都是激光打出来的,比丝印的耐磨10倍,还没有油墨污染。
说实话,我去年去酒泉的风电场,看到工人用激光清洗机清叶片的旧漆,那效率真的惊到我了——之前要搭几十米的脚手架爬上去,现在人站在地面上,用带摄像头的激光头对着扫就行,粉尘被旁边的抽风机全吸走,连口罩都不用戴太厚。
不过话说回来,还是有很多人觉得激光加工就是贵。其实你算全成本的话,比如激光清洗,之前化学清洗的话,废水处理的成本是多少?一吨废水要处理200块,一个风电场一年产生的废水就有几十吨,算下来比激光清洗还贵。对吧?
上周那个苏州的底盘件车间,现在把之前的等离子工位全换成激光了,但是人家留了2个老工位当备用——毕竟激光设备万一出点问题,总不能停线等维修吧?
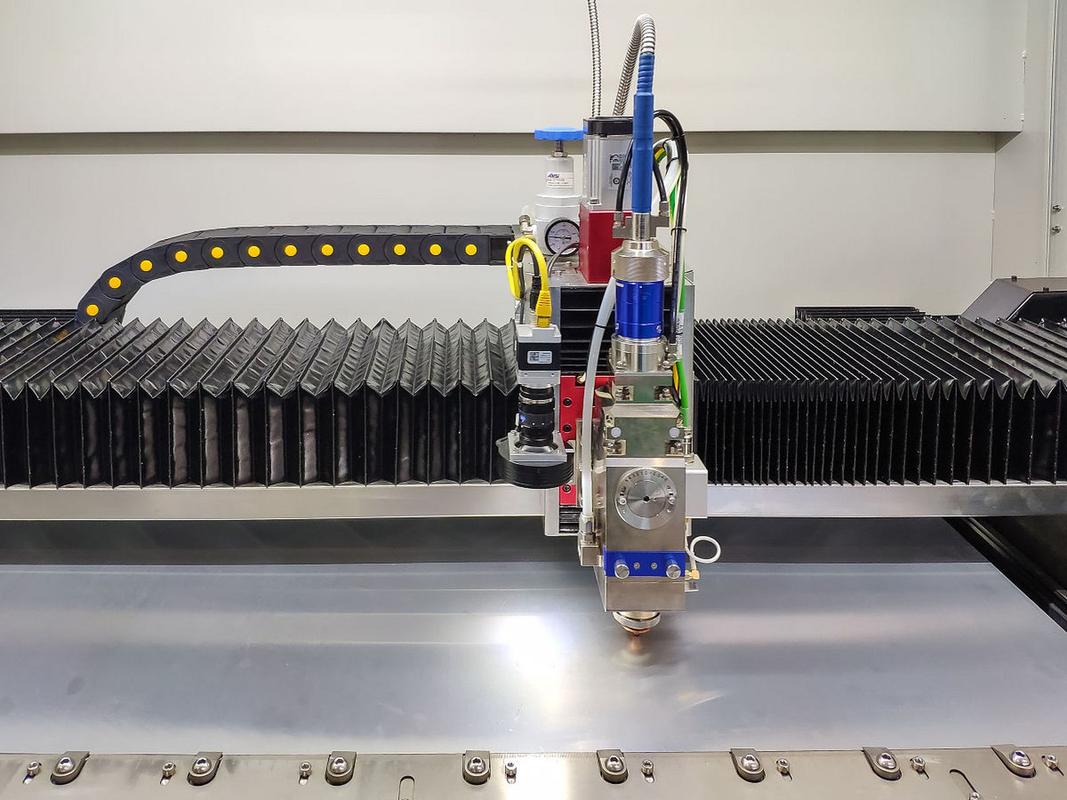 新能源汽车电池壳激光切割变形检测现场
前阵子有个做3C消费电子的客户特意跑过来问我这个事,原话是:
问:我们要切0.1mm的不锈钢屏蔽罩,是不是上紫外激光加工就完全没变形?
答:别听设备销售瞎吹。紫外的热影响区确实比CO2小90%,但你要是为了赶效率把功率拉到8W以上,切出来的边缘照样有1微米左右的热影响区——后面要做电镀的话,镀层直接掉。我们上个月给深圳的一家手机代工厂做参数调试,把功率压到5W,走速放慢20%,良率直接从72%拉到98%,算下来单台设备的产能损失,远不如报废率降下来赚得多。
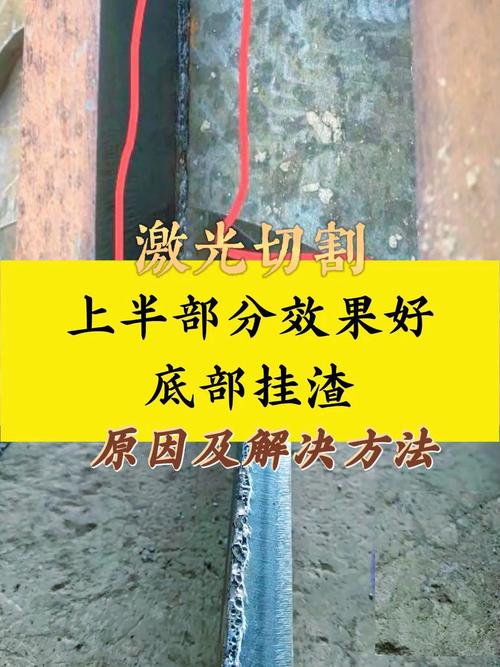 12mm高强钢激光切割边缘挂渣实拍图
当时旁边的一个做钢结构的老板当场就拽着我问:
问:那有没有办法减少激光加工后的挂渣,省掉后处理的钱?
答:有。但别上来就换更高功率的设备——那是销售赚你钱的套路。你先把切割头的喷嘴换成带涡流辅助的,再把切割用的氧气纯度从99.5%拉到99.99%,试一周看看。我们去年给常州的一家钢结构厂调参数,就改了这俩地方,挂渣量直接降了85%,原来要10个工人去敲渣,现在2个人用角磨机过一遍就够,每个月省12万,俩月就把改喷嘴和换高纯氧的钱赚回来了。