工业旋转设备故障诊断:从停机损失到预判维护的落地逻辑
上个月去江苏一家做汽车零部件的冲压厂,刚进门就撞见设备主任蹲在地上抽烟,脚边扔着三个拆下来的轴承。315吨冲床的偏心轴突然抱死,停了12个小时,光产能损失就小二十万。
为啥会出这事儿?
因为他们的巡检,到现在还停留在拿手背摸温度、拿改锥贴机壳听声音的阶段,压根没把故障诊断当成运维的核心环节。等听见明显的异响、看见轴瓦磨出来的铜屑的时候,故障已经到了不可逆的阶段——拆修是唯一选项。
为什么90%的工厂的故障诊断,还在停留在“事后救火”的怪圈里?
很多人对故障诊断的认知,还停留在“坏了才查”的阶段。巡检表上勾满了“正常”,测温枪打出来的温度没超阈值,就觉得设备万事大吉。
可实际上,旋转设备的故障,80%以上都是从早期的微小振动变化开始的:轴承滚道上的一个微米级的剥落,联轴器的0.05mm的不对中,齿轮啮合面的一个微小点蚀,这些问题靠人手摸、靠耳朵听,根本不可能察觉。等你能听见异响的时候,故障已经发展到中后期,离停机也就差几个小时的事儿。
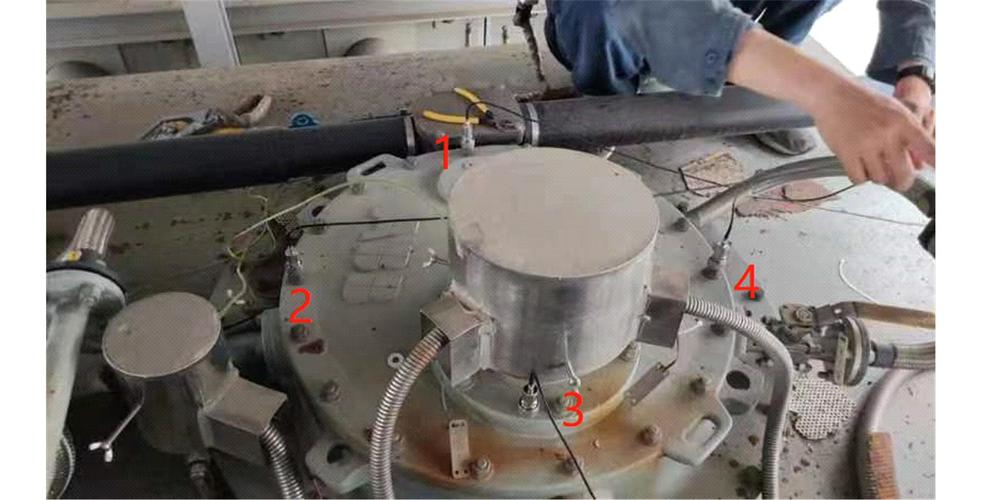
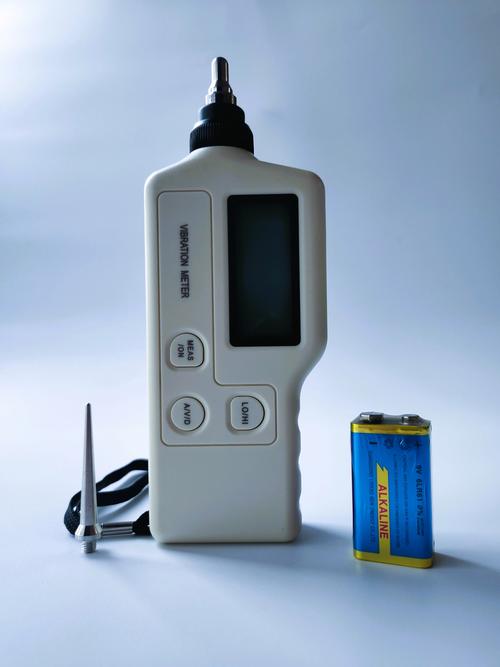 冲压车间设备巡检人员持便携式测振仪检测冲床偏心轴
问:我们厂一直按设备说明书的固定周期换零件,为什么还要额外做故障诊断?
答:说个真实案例,广东一家做小家电的注塑厂,之前严格按说明书要求,每2年换一次液压泵的密封件。去年我们上门做免费的设备巡检,测到他们220吨注塑机的液压泵出口压力脉动值是标准值的3倍,拆下来拆开看,密封件已经磨出了0.8mm的环形沟槽——要是等2年周期到了再换,搞不好哪天泵芯抱死,整个液压站的油阀、管路全被冲坏,损失是换密封件的几十倍。说白了,按固定周期换件是“到点就换”,故障诊断是“坏了再换、没坏就不瞎折腾”,本质上是把钱花在刀刃上,不是浪费。
很多工厂觉得做故障诊断是额外增加成本,其实算笔账就知道:一次非计划停机的损失,够你给全车间的关键设备配3年的传感器和运维服务。就拿之前那家冲压厂的例子,12个小时的停机损失小20万,要是提前3天通过振动数据识别到偏心轴的异常,安排在周末的停产窗口换轴承,成本连2000块都不到。
现在落地的故障诊断,到底靠什么技术?
早年间做故障诊断,得把振动数据用U盘导出来,拿到实验室用傅里叶变换做频谱分析,等报告出来,故障都快发展到停机了。现在完全不一样了。
💡 现在主流的落地逻辑,是把微型振动+温度传感器直接装在设备的关键测点上——比如轴承座、联轴器、减速机输入输出轴的位置,传感器每10秒采一次数据,本地的边缘计算盒直接跑AI模型,识别出是不平衡、不对中、轴承剥落还是齿轮磨损,直接把预警信息推到设备管理员的手机上,连跑现场的功夫都省了。
举个例子:江苏某钢厂的热轧辊道,之前因为电机和减速机的对中偏差,一年要打4次减速机齿轮,每次修都要停8个小时。后来他们在每个减速机的输入轴上装了指甲盖大的振动传感器,AI模型提前3周就识别出对中偏差超过0.15mm,安排在日常的检修窗口调整了地脚螺栓,之后连续11个月没出过打齿的故障。
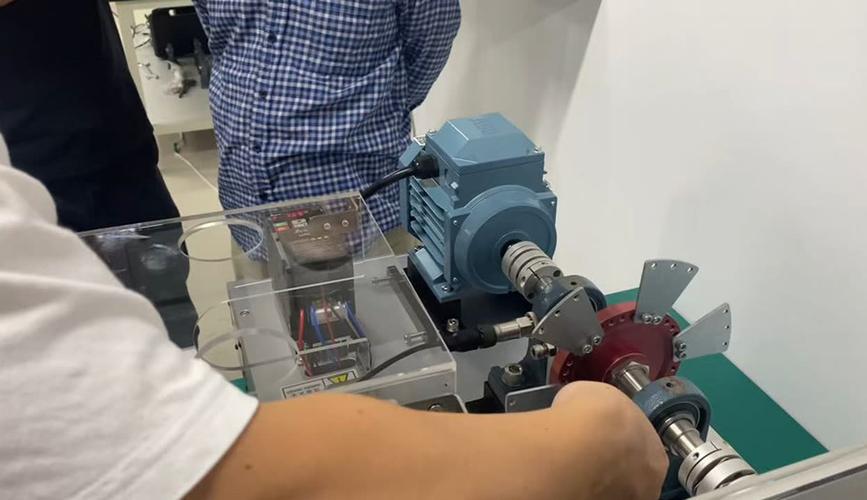 工业减速机轴承座上安装的微型振动传感器实拍
当然,不是所有设备都要装在线监测系统。比如你车间里那个几千块的轴流风机,没必要花几万块装一套在线监测,拿个几百块的蓝牙测振笔,每周测一次数据传到系统里,足够用了。但是你那个几百万的离心空压机、高精度磨床、大型注塑机,要是因为没做诊断停一次机,损失够你装十套在线监测系统。
问:现在很多平台都推故障诊断预警,但是经常误报,搞得人疲于奔命,这个问题怎么解决?
答:太懂这种糟心的感受了。之前接触过一家做烘焙食品的工厂,上了某知名厂商的运维平台,系统天天报“轴承严重故障”,设备组拆了三次,啥问题没有,最后直接把报警通知关了。结果去年真的因为轴承保持架断裂把电机烧了,损失十几万。
误报多的核心原因,是模型拿书本上的通用参数卡你的设备,根本不结合现场的实际工况。比如同样是7.1mm/s的振动值,在转速3000转的空压机组上是需要马上停机的严重故障,但是在转速1500转、带重载冲击的破碎机上,可能就是正常的运行值。现在靠谱的故障诊断服务,都会先采集你设备3个月的正常运行数据,建立专属的健康基准线,不是拿通用标准硬套,误报率能压到5%以下。
没用。白花钱。那种上来就给你报一堆通用阈值的系统,不如别上。
别被概念忽悠,故障诊断的核心从来不是技术
 别被概念忽悠,故障诊断的核心从来不是技术
我见过太多工厂,花几十万上的所谓“智能运维平台”,最后变成了数据躺在服务器里没人看的摆设。为啥?
因为他们把故障诊断当成了一个“买设备”的事儿,觉得装了传感器、上了平台,就万事大吉了。实际上,故障诊断的核心是一套可落地的运维流程:系统推过来的预警,要分等级——一般预警记在台账里,下次巡检重点看;中级预警要安排72小时内现场排查;高级预警必须马上协调停产窗口处置。要是预警推过去没人管,装再多传感器也白搭。
❗ 千万别信销售说的“装个传感器就能预测所有故障”的鬼话。电机的转子断条、轴承的早期剥落、齿轮的点蚀,这些确实能通过振动+电流的融合分析测出来,但是你想靠传感器测到液压油里进了杂质、润滑脂干了,那纯纯是想多了,该拆检还是得拆检。
去年去浙江一家做精密轴承的加工厂,他们的故障诊断流程简单到离谱:每台磨床的主轴上装个微型的振动+温度传感器,系统每天早上自动生成一份运行报告,哪台设备的振动值比上周的平均值涨了10%,就安排当天换班的时候拆下来检查主轴的润滑情况。就这么个简单的流程,让他们因为主轴磨损导致的零件圆度超差问题,直接降了90%,连续半年没出过整批报废的质量事故。
别等机器停了才后悔。
别拿寿命赌运气。
故障诊断从来不是给领导看的数字化政绩,是真金白银省下来的运维成本。