精密零部件制造的质量控制:把返工成本压到0.1%以下的实操路径
上周去苏州相城一家做新能源汽车高强度紧固件的小厂,老板拉着我翻了半抽屉皱巴巴的客诉单——3个月退了12批货,算下来光返工加运费、交期违约金亏了快40万。
问题出在哪?
全在质量控制的漏子上。
 机加工车间终检工位使用三坐标测量仪检测精密零件
就说这家苏州的紧固件厂,之前接了个要求螺纹强度达到12.9级的订单,车间拿到图纸直接上冷镦机,根本没人提前核对工艺要求——材料用的是普通42CrMo,连最基础的调质预处理工序都跳了,车完的零件螺纹强度连10.9级都达不到。这时候你终检查得再严有啥用?根上的错,后面补都补不回来。
问:我们厂规模小,QC团队就3个人,真的有必要在前端图纸评审阶段就介入吗?不会反而拖慢接单效率?
答:算笔账就懂了。之前接触的一家做航空配套结构件的小厂,之前接新单全是销售直接拍板,平均每3个新单就有1个因为工艺匹配度不够,最后赶不上交期要赔违约金。后来调整了规则,所有新单的图纸,QC岗要花15分钟核对公差要求、材料匹配度、现有设备的加工精度能不能覆盖,单这一步,去年一年就少赔了27万的违约金。15分钟的投入换几十万的风险兜底,这笔账怎么算都值。
机加工车间数控加工中心搭载在线视觉检测设备实时监控加工尺寸
问:我们厂的设备都是用了快10年的老数控,没有联网接口,根本装不了高端的在线检测系统,质量控制难道就做不好了?
答:真没那么多门槛。我见过最接地气的做法,就是给每台老机台配个带蓝牙传输的数显卡尺,QC每次巡检测完的数值,直接传到企业微信的在线表格里,系统自动把数值绘成波动曲线,一旦连续3个点靠近公差上限,就自动给车间主任发微信提醒。整套下来每台设备的改造成本不到200块,效果不比那些几十万的系统差多少——核心根本不是你用多贵的设备,是你有没有真的盯着数据波动,而不是拿个本子随便记两笔就完事。
别再拿“事后检验”当质量控制的全部
说真的,我见过太多中小机加工厂的QC岗,本质就是个“挑次品的保安”——零件全走完所有加工工序,拉到终检工位拿卡尺量一量,尺寸超差的扔去返工,合格的打包发货。事后检验只是质量控制的最后一道兜底,绝对不能当成全部。算过账没?这批零件从投料到走完所有工序,材料成本、机台折旧、师傅的工时全砸进去了,最后才发现螺纹中径超差0.02mm,这时候你在前端省的那点管控精力,全得连本带利吐出来。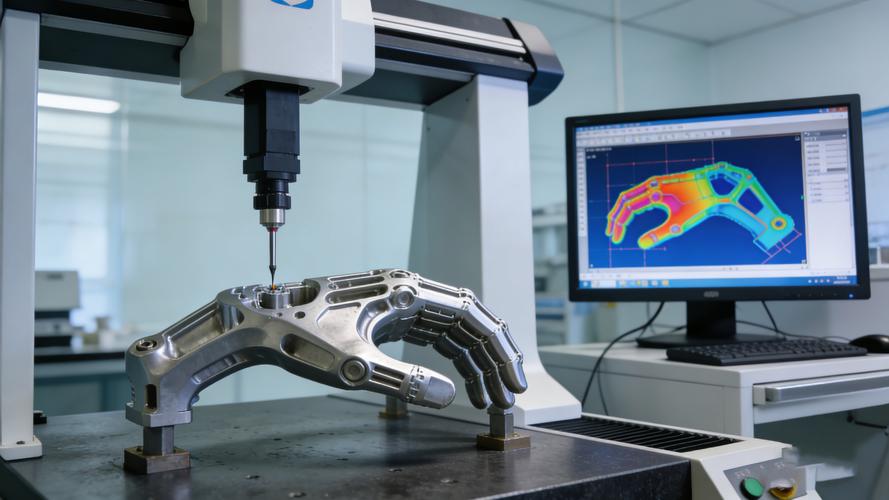 机加工车间终检工位使用三坐标测量仪检测精密零件
就说这家苏州的紧固件厂,之前接了个要求螺纹强度达到12.9级的订单,车间拿到图纸直接上冷镦机,根本没人提前核对工艺要求——材料用的是普通42CrMo,连最基础的调质预处理工序都跳了,车完的零件螺纹强度连10.9级都达不到。这时候你终检查得再严有啥用?根上的错,后面补都补不回来。
问:我们厂规模小,QC团队就3个人,真的有必要在前端图纸评审阶段就介入吗?不会反而拖慢接单效率?
答:算笔账就懂了。之前接触的一家做航空配套结构件的小厂,之前接新单全是销售直接拍板,平均每3个新单就有1个因为工艺匹配度不够,最后赶不上交期要赔违约金。后来调整了规则,所有新单的图纸,QC岗要花15分钟核对公差要求、材料匹配度、现有设备的加工精度能不能覆盖,单这一步,去年一年就少赔了27万的违约金。15分钟的投入换几十万的风险兜底,这笔账怎么算都值。
线上实时管控,比事后跑断腿的巡检效率高10倍
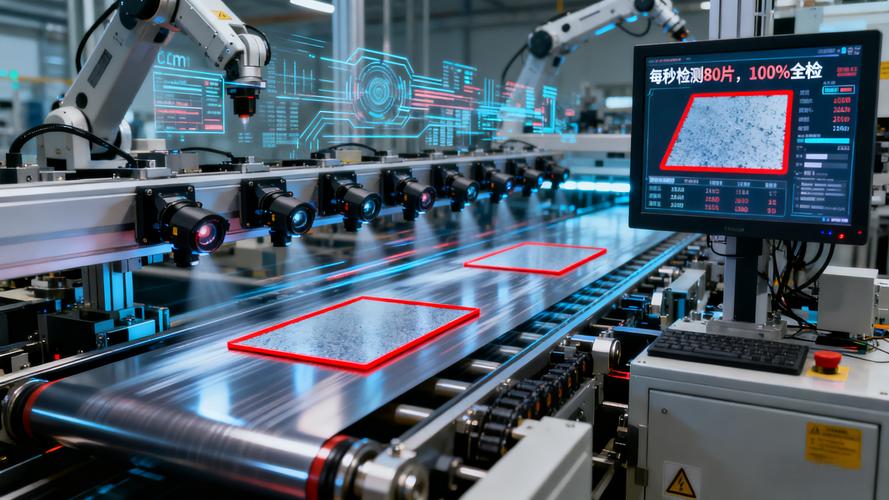
我最看不上的就是那种拿着巡检记录表,在车间晃悠一圈就签完字的巡检。夏天车间38度,机台转得嗡嗡响,师傅们都在抢产能,QC站旁边看两分钟就走,真出了批量尺寸超差,等他发现的时候,半个班的活都废了。 现在江浙一带的专精特新小厂,早就把老一套的巡检模式换了——把在线位移传感器、微型视觉检测单元直接装在机台上,加工过程中实时把刀具磨损量、加工尺寸、表面粗糙度的数据传到后台,一旦数据偏离预先设定的公差带,系统直接给机台师傅发弹窗警报,甚至自动暂停走刀。 💡 之前算过一笔账,装一套基础的在线尺寸检测设备大概3万多,平均3个月就能靠减少批量报废把成本收回来。之前有个做半导体设备精密结构件的厂,因为刀具崩了没及时发现,连续加工了40件铝合金零件,全因为表面粗糙度不达标报废,光材料损失就2万多,还赔了客户1万多的交期违约金。后来装了在线振动传感器,刀具一出现磨损异常系统就报警,到现在快1年了,再也没出现过因为刀具问题导致的批量报废。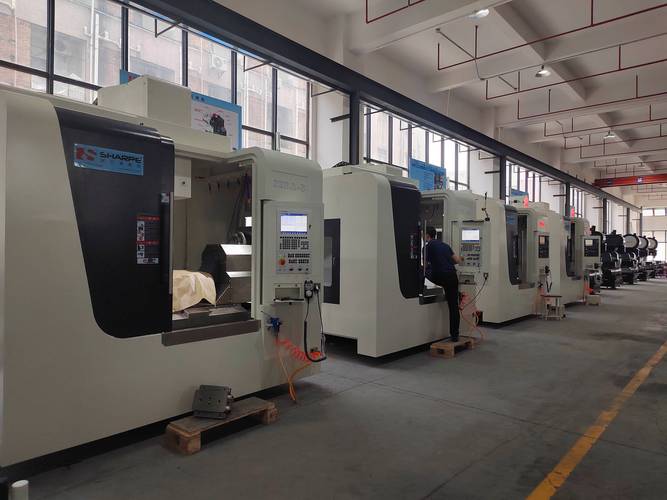 机加工车间数控加工中心搭载在线视觉检测设备实时监控加工尺寸
问:我们厂的设备都是用了快10年的老数控,没有联网接口,根本装不了高端的在线检测系统,质量控制难道就做不好了?
答:真没那么多门槛。我见过最接地气的做法,就是给每台老机台配个带蓝牙传输的数显卡尺,QC每次巡检测完的数值,直接传到企业微信的在线表格里,系统自动把数值绘成波动曲线,一旦连续3个点靠近公差上限,就自动给车间主任发微信提醒。整套下来每台设备的改造成本不到200块,效果不比那些几十万的系统差多少——核心根本不是你用多贵的设备,是你有没有真的盯着数据波动,而不是拿个本子随便记两笔就完事。