工业制造现场的在线测量:把精度把控在生产线上
上周去苏州的一家汽车零部件厂,跟他们的工艺主管蹲在磨床旁边,盯着屏幕上跳的数,人都快愁秃了。
之前他们测曲轴的圆度,都是磨完件拉去三坐标室,排队2小时,测完10分钟,等结果出来,磨床已经按之前的参数磨了快20件,全废。
一件废件成本1200。
20件就是2万4。
换谁都肉疼。
说白了,这就是典型的“事后把关”——等你测出不合格,废品已经堆在工位旁边了,你再怎么追溯,损失已经实打实落袋了。更闹心的是,等你把测量结果反馈给机床操作员,人家已经按老参数干完半班的活,工艺调整永远慢半拍。
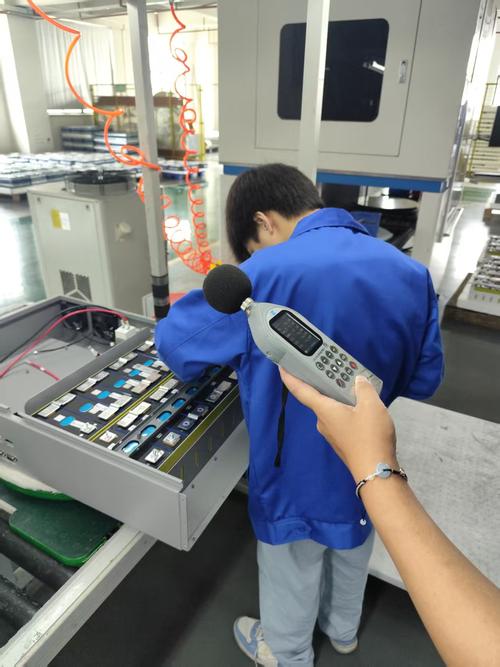
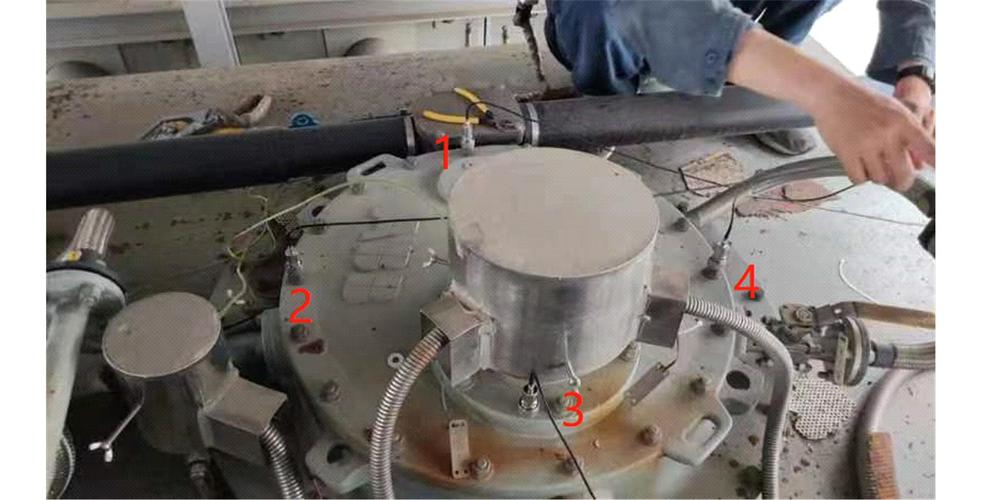
 汽车曲轴磨床旁在线测量传感器安装实景
问:我们厂一直用三坐标测了十几年,精度够高,为什么非要换在线测量?
答:你算过离线测量的隐形成本吗?三坐标室一年的场地、设备折旧、人员成本摊下来,少说大几十万,再算上因为等测量结果产生的在制品积压、废品追溯、工艺调整滞后的损失——我见过最夸张的厂,光因为测量滞后导致的批量废件,一年亏了小两百万。三坐标的精度确实高,但它是“抽检把关”的工具,不是“实时控质”的工具,俩事根本不冲突,别搞混了。
长三角那边的专精特新厂,已经把测量数据和机床的PLC直接打通了。磨床旁边装的接触式测头,测完的数据直接在本地的边缘计算盒子里算,不是传到工厂的中央服务器再绕一圈返回,延迟从之前的十几秒压到几十毫秒。磨床看到数据不对,直接自动补正砂轮的进给量,根本不用人攥着卡尺等在旁边。
更绝的是现在的数字孪生联动——测量出来的工件轮廓数据,直接映射到工位的数字孪生模型里,能精准看到哪一段的砂轮磨损超了阈值,提前30秒安排换砂轮,不是等磨出来的件超差了才反应。
加工工位在线测量数据接入数字孪生系统界面
问:在线测量的精度会不会比实验室的差?毕竟现场有切削液、油污、机床震动啊?
答:这个担心完全合理,但现在的方案早就解决了。现在的工业测头都带温度补偿、震动滤波算法,哪怕机床开着粗加工的震动,测出来的圆度误差能控制在1微米以内——我上次在一家做航空结构件的厂测过,同一根钛合金梁,现场在线测的结果,和三坐标室测的结果差0.3微米,完全满足GB的精度要求。别拿十年前的老黄历说事,现在的传感器抗造得很。
❗ 别信供应商说“我们的系统不用校准”的鬼话,哪怕是激光干涉仪级别的测量设备,都要定期溯源校准,没有例外。
上周从那家苏州的厂出来,工艺主管送我到门口,说现在他们的废件率从之前的8%降到了0.7%,光这一项一年省下来的钱,都够给车间换三台新的测量站了。
其实工业里的测量,从来不是“算个数出来证明你合格”的事。
它是你生产线上的眼睛。
眼睛瞎了,你再厉害的加工工艺,都是闭着眼睛开车。
之前他们测曲轴的圆度,都是磨完件拉去三坐标室,排队2小时,测完10分钟,等结果出来,磨床已经按之前的参数磨了快20件,全废。
一件废件成本1200。
20件就是2万4。
换谁都肉疼。
为什么现场测量比实验室测量更急?
很多工厂的测量逻辑,到现在还停留在“加工-送检-出报告-放行”的老流程里。说白了,这就是典型的“事后把关”——等你测出不合格,废品已经堆在工位旁边了,你再怎么追溯,损失已经实打实落袋了。更闹心的是,等你把测量结果反馈给机床操作员,人家已经按老参数干完半班的活,工艺调整永远慢半拍。
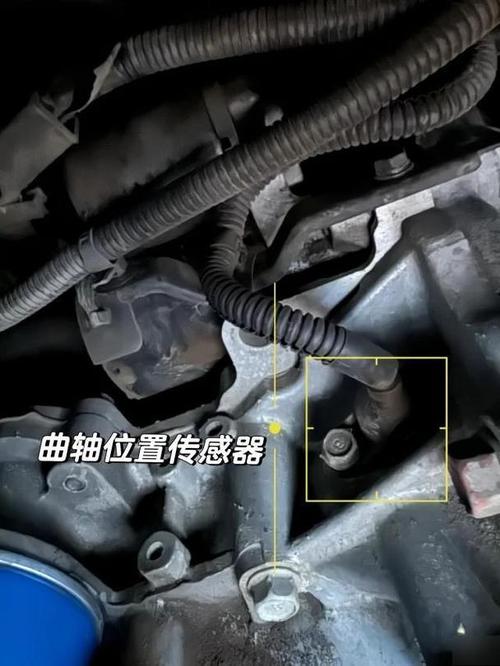 汽车曲轴磨床旁在线测量传感器安装实景
问:我们厂一直用三坐标测了十几年,精度够高,为什么非要换在线测量?
答:你算过离线测量的隐形成本吗?三坐标室一年的场地、设备折旧、人员成本摊下来,少说大几十万,再算上因为等测量结果产生的在制品积压、废品追溯、工艺调整滞后的损失——我见过最夸张的厂,光因为测量滞后导致的批量废件,一年亏了小两百万。三坐标的精度确实高,但它是“抽检把关”的工具,不是“实时控质”的工具,俩事根本不冲突,别搞混了。
现在的在线测量,早就不是装个百分表那么简单
说实话我三年前去看国内厂的在线测量,好多就是装个传感器,数据导出来存Excel,算都不算。现在不一样了。长三角那边的专精特新厂,已经把测量数据和机床的PLC直接打通了。磨床旁边装的接触式测头,测完的数据直接在本地的边缘计算盒子里算,不是传到工厂的中央服务器再绕一圈返回,延迟从之前的十几秒压到几十毫秒。磨床看到数据不对,直接自动补正砂轮的进给量,根本不用人攥着卡尺等在旁边。
更绝的是现在的数字孪生联动——测量出来的工件轮廓数据,直接映射到工位的数字孪生模型里,能精准看到哪一段的砂轮磨损超了阈值,提前30秒安排换砂轮,不是等磨出来的件超差了才反应。
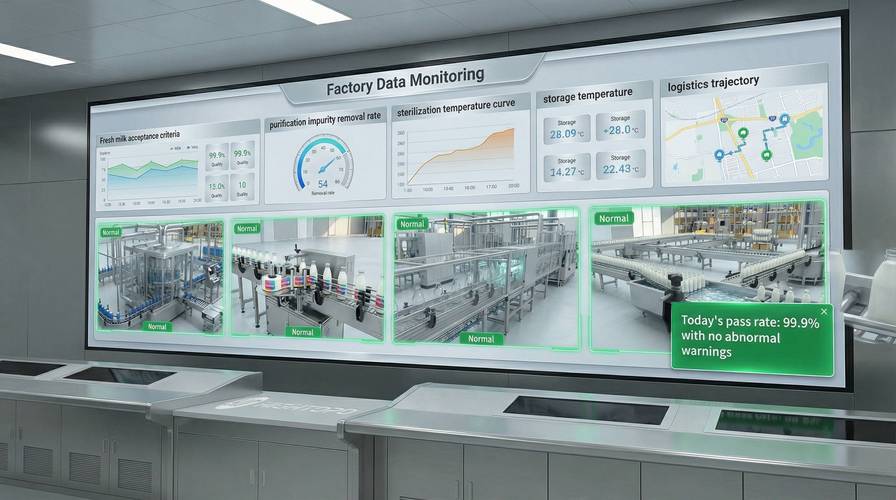 加工工位在线测量数据接入数字孪生系统界面
问:在线测量的精度会不会比实验室的差?毕竟现场有切削液、油污、机床震动啊?
答:这个担心完全合理,但现在的方案早就解决了。现在的工业测头都带温度补偿、震动滤波算法,哪怕机床开着粗加工的震动,测出来的圆度误差能控制在1微米以内——我上次在一家做航空结构件的厂测过,同一根钛合金梁,现场在线测的结果,和三坐标室测的结果差0.3微米,完全满足GB的精度要求。别拿十年前的老黄历说事,现在的传感器抗造得很。
别为了上测量系统而浪费钱,这几个坑一定要避
我见过太多厂,一提升级测量系统,上来就奔着最贵的进口设备买,最后钱花了,效果还没达到预期。这里面的坑,踩一个都得心疼半年。- 别上来就买顶配测头。很多小厂做的是普通结构件加工,要求的精度也就5微米,买个几十万的进口高精度测头纯纯浪费,选国产的带滤波功能的,几万块钱就够,精度完全打得到。
- 别把测量数据当摆设。好多厂花大价钱装了传感器,最后就把数据导出来贴在车间看板上,跟机床的控制系统半毛钱关系没有,那装了干嘛?当电子台账吗?
- 别忽略测量系统的日常校准。我见过太多厂,装完测头从来没校准过,过了半年测出来的数飘了20微米,还以为是机床的问题,拆了机床查了三天,最后发现是测头的接触力变了——校准一次十分钟,省的是几十万的维修费。
❗ 别信供应商说“我们的系统不用校准”的鬼话,哪怕是激光干涉仪级别的测量设备,都要定期溯源校准,没有例外。
上周从那家苏州的厂出来,工艺主管送我到门口,说现在他们的废件率从之前的8%降到了0.7%,光这一项一年省下来的钱,都够给车间换三台新的测量站了。
其实工业里的测量,从来不是“算个数出来证明你合格”的事。
它是你生产线上的眼睛。
眼睛瞎了,你再厉害的加工工艺,都是闭着眼睛开车。