工厂计量不是“走流程”:藏在公差里的百万级成本账
上周去长三角一家做新能源水冷板的厂做精益诊断,老板拉着我算一笔扎心的账——上个月出口德国的一批货,被客户扣了12%的货款,理由是流道壁厚测量数据一致性差。追溯了整整三个月,问题根本不在加工工序的刀具磨损,不在设备精度漂移,在所有人都觉得"不重要"的计量环节。
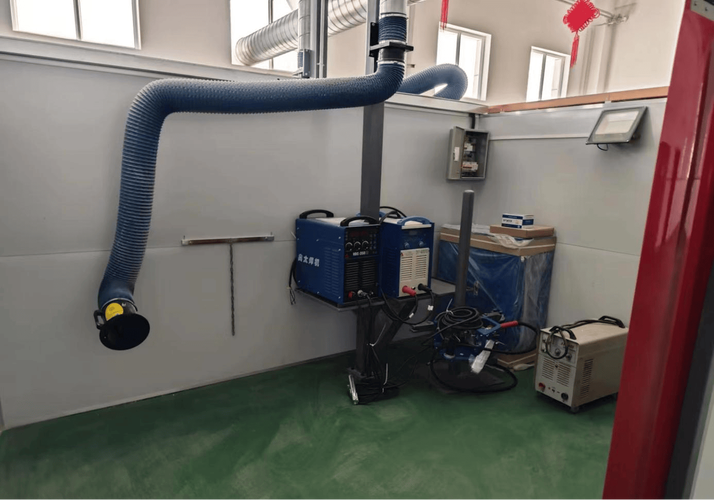
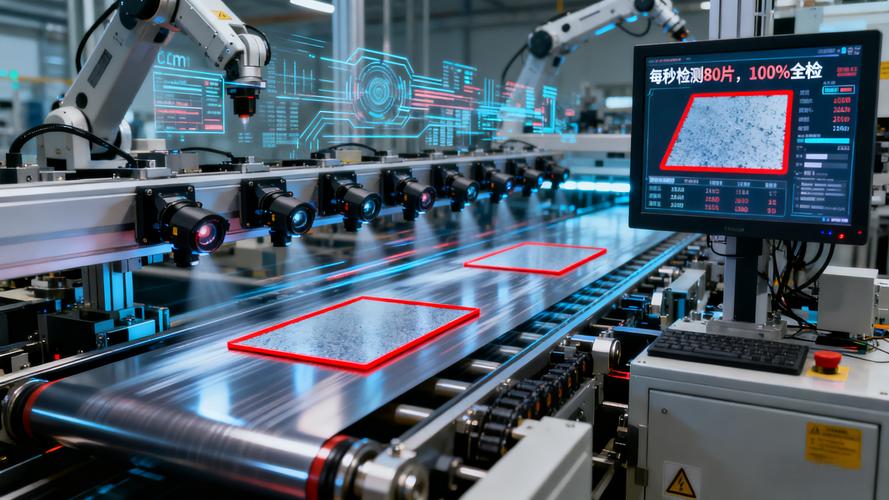
 新能源车间在线壁厚计量检测工位
问:我们已经按周期把所有量具送计量院检定了,为什么还会出现测量偏差?
答:说实话这是90%的制造企业踩过的坑。检定合格不代表现场使用时的计量状态合格——计量院的实验室是20℃恒温、无振动、无气流干扰的理想环境,你把量具拉到38度的冲压车间,旁边是冲床震得桌面发颤,示值误差早就飘出允许范围了。真正靠谱的做法是做"计量确认",不是光看检定证书上的鲜红公章,要把量具放到实际使用的工况下,连续测10次溯源到国家基准的标准件,确认示值偏差在工艺允许的范围内,才算真正能上岗用。
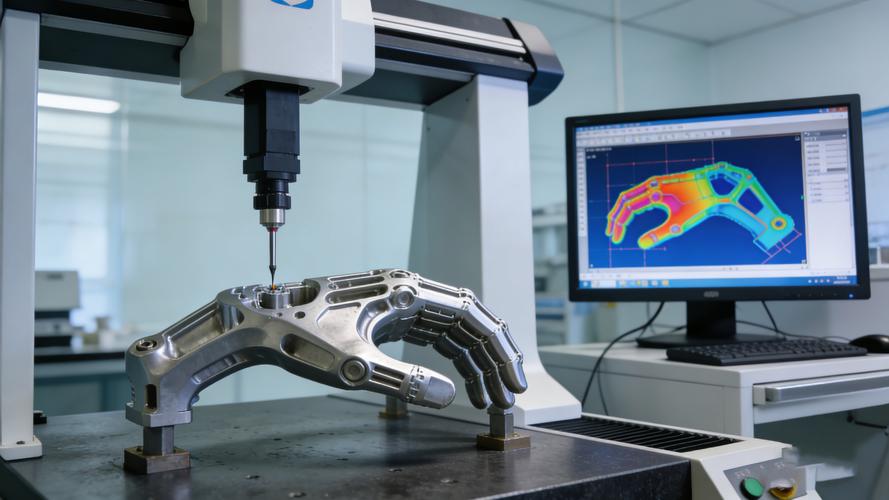
航空紧固件产线在线激光计量检测设备
问:中小厂预算有限,有没有低成本的计量升级路径?
答:真不用上来就砸几百万上全自动化检测线。你先从最容易落地的三个环节下手就行:
✅ 第一步:把直接影响客户验收的关键尺寸量具,全部换成带蓝牙数据传输的数显款,别再靠工人手写记录。光这一步,就能把人为读错数、抄错数的偏差降80%,还能把所有测量数据自动存到系统里,随时能溯源。
✅ 第二步:在车间靠近核心工位的位置,放一个恒温的计量标准件存放柜,每天上班前,让工人拿手里的量具碰一下溯源合格的标准件,测3次看偏差对不对,不对了马上调整,不用等一年一次的检定。
✅ 第三步:把所有计量设备的校准周期,从原来的固定12个月,改成根据使用频率动态调整——你天天用的卡尺3个月校一次,锁在柜子里半年没动的扭矩扳手,18个月校一次就行,光校准费就能省40%。
被当成"成本中心"的计量,正在偷偷吃掉你的利润
说真的我见过太多厂的计量室,锁在楼道拐角落灰,一年就迎检的时候开一次门。配两个快退休的老师傅,管着一柜子卡尺、千分尺、扭矩扳手,每年按周期送计量院盖个章,就算完成了所有计量工作。 就说这家水冷板厂的情况:他们用来测壁厚的数显卡尺,送计量院检定的时候示值误差是0.005mm,完全符合一级精度要求。但车间夏天没有恒温系统,工位旁边就是焊接工位,温度常年在37-39度,卡尺的金属尺身在高温下热胀冷缩,实际测出来的壁厚值比真实值薄了0.02mm。 0.02mm是什么概念?头发丝的1/3粗。 就这点偏差,刚好卡在客户要求的公差临界值上——他们测出来的壁厚是2.00mm,客户用恒温实验室的三座标测出来是2.02mm,直接判定为测量数据不可信,扣了12%的货款。一百多万的损失,就因为没人想过:检定合格的量具,放到高温车间里,计量状态还能不能达标?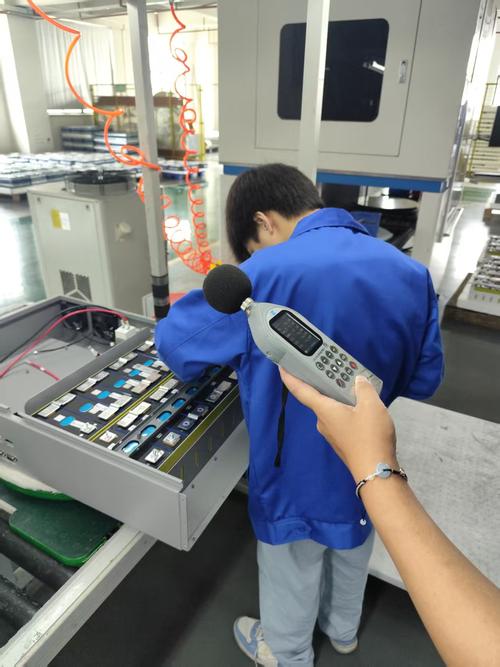 新能源车间在线壁厚计量检测工位
问:我们已经按周期把所有量具送计量院检定了,为什么还会出现测量偏差?
答:说实话这是90%的制造企业踩过的坑。检定合格不代表现场使用时的计量状态合格——计量院的实验室是20℃恒温、无振动、无气流干扰的理想环境,你把量具拉到38度的冲压车间,旁边是冲床震得桌面发颤,示值误差早就飘出允许范围了。真正靠谱的做法是做"计量确认",不是光看检定证书上的鲜红公章,要把量具放到实际使用的工况下,连续测10次溯源到国家基准的标准件,确认示值偏差在工艺允许的范围内,才算真正能上岗用。
现在的计量早就不是"锁在柜子里的卡尺"了
很多人对计量的认知还停留在"人工拿量具测数"的阶段,殊不知现在头部制造企业的计量体系,早就和生产流程深度绑在一起了。 💡 去年我接触的一家做航空高强度紧固件的厂,把全流程的在线计量数据打通之后,废品率直接降了27%。之前他们的流程是:紧固件滚完螺纹,搬到成品区堆着,攒够一上午的量,再拉到计量室用三座标测,等测出螺纹中径超差,前面两个小时的加工件全废了。现在他们在滚丝机的出料口装了激光测头,每一个零件滚完,3秒内自动完成螺纹中径、螺距的计量检测,数据直接传到MES系统,一旦连续3个零件超差,设备自动停机报警,根本不会等攒了一堆废件才反应过来。 之前我去看某个汽车曲轴厂的老车间,工人测完一个轴的轴径,把数歪歪扭扭记在小本子上,一天下来写满半本。有时候字潦草到连他自己都认不出,后面追溯质量问题的时候,根本找不到是哪台设备、什么时候测的数,等发现轴径超差,已经攒了两百多件废件,光材料成本就小二十万。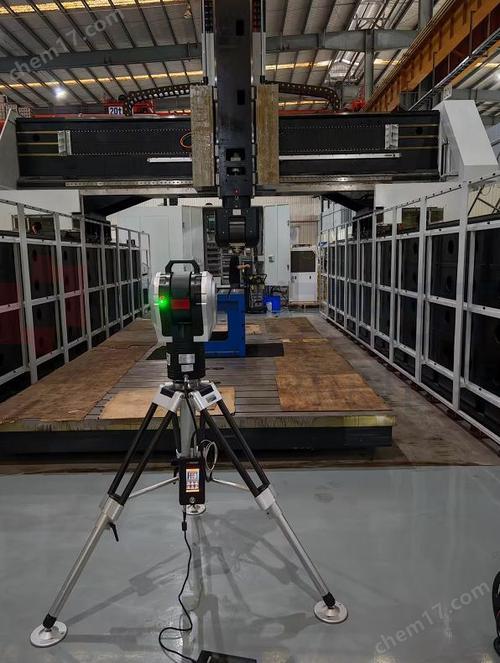 航空紧固件产线在线激光计量检测设备
问:中小厂预算有限,有没有低成本的计量升级路径?
答:真不用上来就砸几百万上全自动化检测线。你先从最容易落地的三个环节下手就行:
✅ 第一步:把直接影响客户验收的关键尺寸量具,全部换成带蓝牙数据传输的数显款,别再靠工人手写记录。光这一步,就能把人为读错数、抄错数的偏差降80%,还能把所有测量数据自动存到系统里,随时能溯源。
✅ 第二步:在车间靠近核心工位的位置,放一个恒温的计量标准件存放柜,每天上班前,让工人拿手里的量具碰一下溯源合格的标准件,测3次看偏差对不对,不对了马上调整,不用等一年一次的检定。
✅ 第三步:把所有计量设备的校准周期,从原来的固定12个月,改成根据使用频率动态调整——你天天用的卡尺3个月校一次,锁在柜子里半年没动的扭矩扳手,18个月校一次就行,光校准费就能省40%。