搞了12年热处理才敢说:选对气氛炉,能帮工厂省出半条生产线的钱
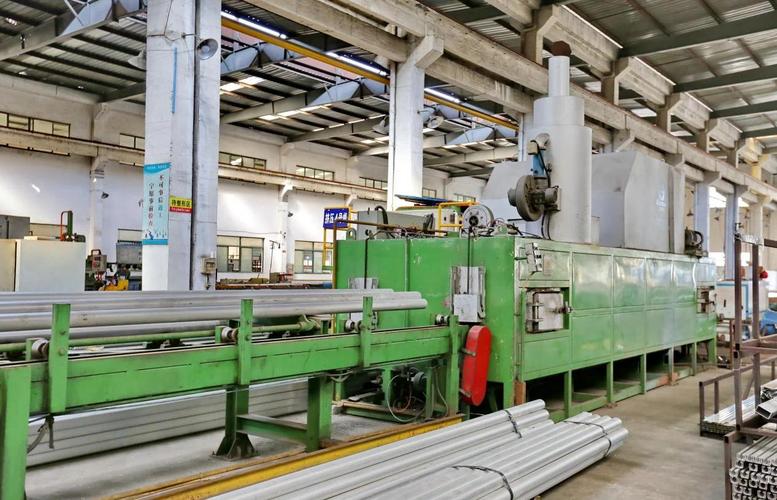
上周去苏州相城的一家精密五金厂做现场诊断,老板拉着我绕着车间转了三圈,指着墙角那台积了半层灰的旧气氛炉直拍大腿——三年前图便宜买的杂牌货,现在做304不锈钢的固溶处理,每炉出来都有15%的工件氧化皮超差,光返工的成本一年就亏了80多万。我凑过去看了眼炉体的密封胶条,都裂成龟壳了。
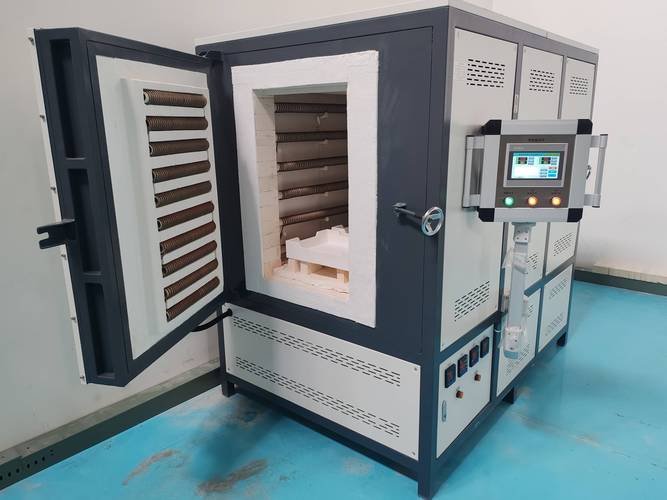
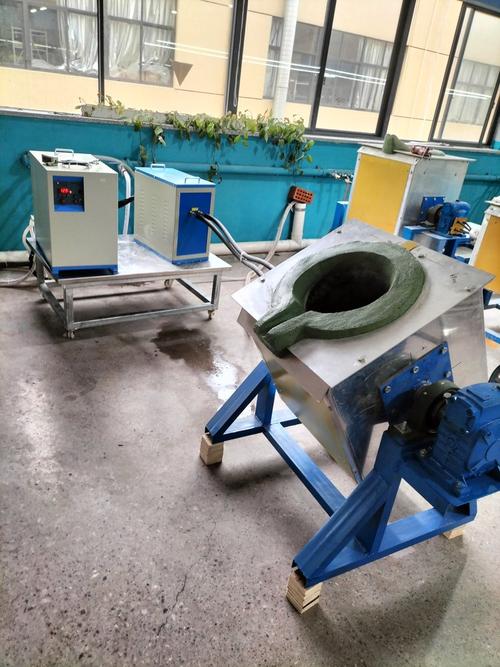
 2024款箱式真空气氛炉车间现场实拍
去年我们给浙江一家做航空航天钛合金紧固件的客户配的连续式气氛炉,炉温均匀性控制在±3℃以内,氢氧含量的在线监测精度能到ppm级,做出来的TC4螺栓,抗拉强度的批次差能控制在2%以内——这在十年前想都不敢想。
问:我们厂之前用的普通电阻炉,改气氛炉的话,工艺参数要全推倒重来吗?
答:不用全推翻,但必须要做针对性的工艺适配。就拿最常见的碳钢淬火来说,普通电阻炉是空气环境下加热,工件表面会脱碳0.1-0.2mm,换气氛炉之后如果还是按原来的加热温度、保温时间跑,碳势控制在0.8%的话,出来的工件表面硬度会比之前高HRC2-3,要是不提前调整碳势设定值,很容易出现淬火开裂的问题。我之前碰过一家做齿轮的厂,换了气氛炉之后连工艺参数都没调,第一炉出来的模数3的齿轮,裂了快40%,光报废的料就亏了小十万。
💡这里要提个很多厂家踩过的坑:别光看气氛炉的最高温度参数,一定要看长期连续运行下的炉温均匀性。你想啊,一炉装200公斤工件,炉子里角落的温度比中心低了20℃,那角落的工件根本没烧透,出来的性能能达标才怪。还有那个密封结构,现在好点的气氛炉都是用双层硅橡胶密封条,配合水冷夹套,不是那种单层胶条靠螺丝拧得越紧越密封的老结构——那种用个半年,胶条被高温烤得硬邦邦的,漏气漏得你补都补不及。
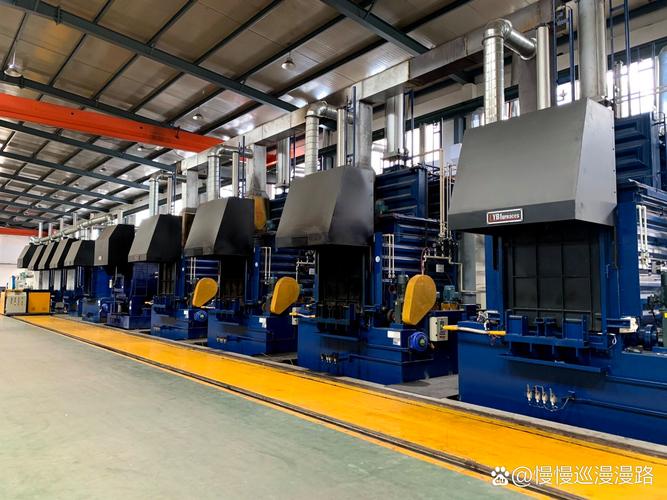
连续式气氛炉粉末冶金烧结生产线
❗我见过太多老板选型的时候踩两个极端:要么明明就是做个普通不锈钢餐具的退火,非要花三倍的钱买真空级的气氛炉,回来之后发现日常生产根本用不上高真空的功能,相当于买个跑车去拉菜市场的菜——钱花了,实际效率一点没提。要么反过来,做航空零部件的,图便宜买了普通的箱式气氛炉,最后第三方检测出来的氧含量不达标,客户直接把订单砍了,那损失可不是买设备那点钱能补回来的。
问:气氛炉日常运行的成本大概有多少?会不会比普通电阻炉高很多?
答:算过账的人都知道,长期用下来气氛炉的综合成本反而更低。就拿一炉100公斤的不锈钢工件来说,普通电阻炉一炉的电费大概是120块,但是因为表面氧化皮多,后续酸洗、抛丸的成本要80块,加起来200块。换气氛炉的话,一炉电费加上氮气、氢气的消耗大概是150块,但是出来的工件表面没有氧化皮,后续抛丸的钱全省了,算下来每炉还省50块。要是遇到工件返工、报废的情况,那个省下来的钱就更多了——我之前给一个客户算过,他们换了气氛炉之后,光减少返工这一项,两年就把买设备的钱赚回来了。
不过话说回来,也不是所有厂都适合上气氛炉。你要是一天就生产个几十公斤的工件,一年开机时间加起来不到1000小时,那确实没必要上——毕竟设备本身的采购成本在那摆着,算下来折旧都不划算。但是如果你是连续生产,每天开机8小时以上,工件对表面质量、性能一致性要求高,那气氛炉真的是早早上早受益。
买气氛炉最容易被忽略的三个细节,踩一个都能亏几万
第一,看气路的控制精度。很多低价的气氛炉,气路就是个转子流量计,靠人工拧阀门调流量,今天师傅心情好拧多了,明天换个师傅又拧少了,碳势飘来飘去,工件性能根本稳不住。好的设备都是配质量流量控制器,设定好数值之后自动调节,误差控制在±2%以内,根本不用人盯着。
第二,看炉衬的材质。别选那种普通的耐火砖砌的炉衬,蓄热大,升温慢,一炉要多耗三分之一的电。现在主流的都是用陶瓷纤维炉衬,蓄热量只有重质炉衬的十分之一,升温速度快一倍,长期用下来电费能省近40%。
第三,看售后的响应速度。气氛炉这东西,说复杂也复杂,说简单也简单,要是出了故障厂家三天都派不来人,生产线停一天的损失都够你心疼的。之前有个客户图便宜买了个外地小厂的设备,去年冬天炉门的升降电机坏了,厂家说要从厂里发配件,路上走了四天,停线四天,光人工工资、订单延误的违约金就亏了12万——这哪是买设备啊,这是给自己找了个祖宗。
前几天跟那个苏州相城的老板聊,他把旧的气氛炉拆了卖废铁,换了台我们配的带碳势自动控制的箱式气氛炉,现在做出来的304工件,氧化超差的比例从15%降到了0.3%,上周给我发消息说,这个月光返工的钱就省了快7万。
现在的气氛炉,早就不是以前那种“通个氮气就敢用”的粗笨设备了
很多人对气氛炉的印象还停留在十年前:炉体厚得能挡子弹,温度控不准,气体流量飘得像坐过山车,装个料要三个人抬半小时。真不是。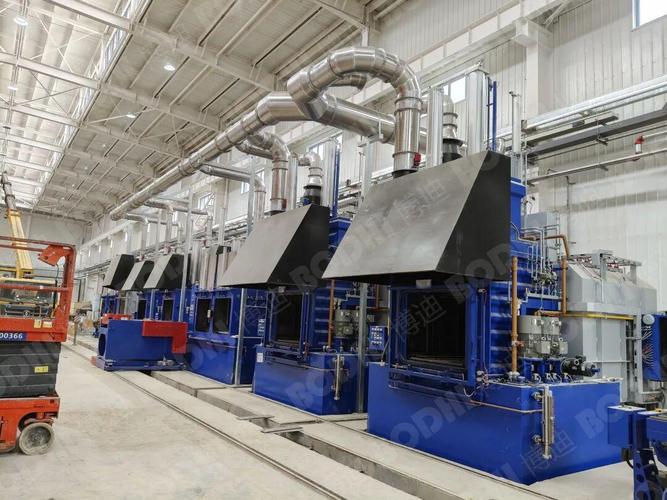 2024款箱式真空气氛炉车间现场实拍
去年我们给浙江一家做航空航天钛合金紧固件的客户配的连续式气氛炉,炉温均匀性控制在±3℃以内,氢氧含量的在线监测精度能到ppm级,做出来的TC4螺栓,抗拉强度的批次差能控制在2%以内——这在十年前想都不敢想。
问:我们厂之前用的普通电阻炉,改气氛炉的话,工艺参数要全推倒重来吗?
答:不用全推翻,但必须要做针对性的工艺适配。就拿最常见的碳钢淬火来说,普通电阻炉是空气环境下加热,工件表面会脱碳0.1-0.2mm,换气氛炉之后如果还是按原来的加热温度、保温时间跑,碳势控制在0.8%的话,出来的工件表面硬度会比之前高HRC2-3,要是不提前调整碳势设定值,很容易出现淬火开裂的问题。我之前碰过一家做齿轮的厂,换了气氛炉之后连工艺参数都没调,第一炉出来的模数3的齿轮,裂了快40%,光报废的料就亏了小十万。
💡这里要提个很多厂家踩过的坑:别光看气氛炉的最高温度参数,一定要看长期连续运行下的炉温均匀性。你想啊,一炉装200公斤工件,炉子里角落的温度比中心低了20℃,那角落的工件根本没烧透,出来的性能能达标才怪。还有那个密封结构,现在好点的气氛炉都是用双层硅橡胶密封条,配合水冷夹套,不是那种单层胶条靠螺丝拧得越紧越密封的老结构——那种用个半年,胶条被高温烤得硬邦邦的,漏气漏得你补都补不及。
不同场景下的气氛炉选型,真的没有“万能款”
我见过太多销售给客户乱推设备,明明客户的生产需求根本用不上那么高的配置,硬是把价格翻了两三倍卖出去。真没必要。选型这事,得对着自己的生产需求卡着来: ✅ 做钛合金、高温合金材料的热处理,优先选带高真空抽气功能的真空气氛炉,别选那种靠通氮气排空气的普通气氛炉——氧含量降不下来,钛合金表面直接生成一层脆化的α层,后续机加工都磨不掉。 ✅ 做粉末冶金的烧结,要选带推料机构的连续式气氛炉,配合氨气分解的氮氢气氛,烧结出来的硬质合金刀片孔隙率才能压到0.2%以下。 ✅ 做普通碳钢、不锈钢的淬火、回火,选箱式气氛炉就够了,没必要上太贵的真空款,性价比最高。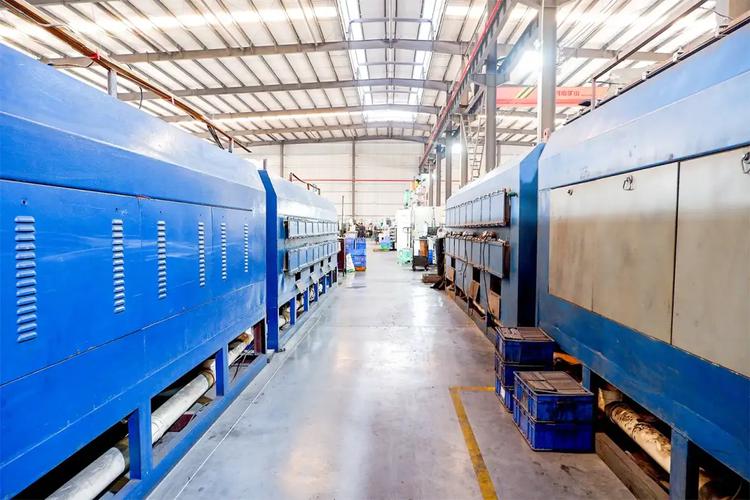 连续式气氛炉粉末冶金烧结生产线
❗我见过太多老板选型的时候踩两个极端:要么明明就是做个普通不锈钢餐具的退火,非要花三倍的钱买真空级的气氛炉,回来之后发现日常生产根本用不上高真空的功能,相当于买个跑车去拉菜市场的菜——钱花了,实际效率一点没提。要么反过来,做航空零部件的,图便宜买了普通的箱式气氛炉,最后第三方检测出来的氧含量不达标,客户直接把订单砍了,那损失可不是买设备那点钱能补回来的。
问:气氛炉日常运行的成本大概有多少?会不会比普通电阻炉高很多?
答:算过账的人都知道,长期用下来气氛炉的综合成本反而更低。就拿一炉100公斤的不锈钢工件来说,普通电阻炉一炉的电费大概是120块,但是因为表面氧化皮多,后续酸洗、抛丸的成本要80块,加起来200块。换气氛炉的话,一炉电费加上氮气、氢气的消耗大概是150块,但是出来的工件表面没有氧化皮,后续抛丸的钱全省了,算下来每炉还省50块。要是遇到工件返工、报废的情况,那个省下来的钱就更多了——我之前给一个客户算过,他们换了气氛炉之后,光减少返工这一项,两年就把买设备的钱赚回来了。
不过话说回来,也不是所有厂都适合上气氛炉。你要是一天就生产个几十公斤的工件,一年开机时间加起来不到1000小时,那确实没必要上——毕竟设备本身的采购成本在那摆着,算下来折旧都不划算。但是如果你是连续生产,每天开机8小时以上,工件对表面质量、性能一致性要求高,那气氛炉真的是早早上早受益。
买气氛炉最容易被忽略的三个细节,踩一个都能亏几万
 买气氛炉最容易被忽略的三个细节,踩一个都能亏几万
第一,看气路的控制精度。很多低价的气氛炉,气路就是个转子流量计,靠人工拧阀门调流量,今天师傅心情好拧多了,明天换个师傅又拧少了,碳势飘来飘去,工件性能根本稳不住。好的设备都是配质量流量控制器,设定好数值之后自动调节,误差控制在±2%以内,根本不用人盯着。
第二,看炉衬的材质。别选那种普通的耐火砖砌的炉衬,蓄热大,升温慢,一炉要多耗三分之一的电。现在主流的都是用陶瓷纤维炉衬,蓄热量只有重质炉衬的十分之一,升温速度快一倍,长期用下来电费能省近40%。
第三,看售后的响应速度。气氛炉这东西,说复杂也复杂,说简单也简单,要是出了故障厂家三天都派不来人,生产线停一天的损失都够你心疼的。之前有个客户图便宜买了个外地小厂的设备,去年冬天炉门的升降电机坏了,厂家说要从厂里发配件,路上走了四天,停线四天,光人工工资、订单延误的违约金就亏了12万——这哪是买设备啊,这是给自己找了个祖宗。
前几天跟那个苏州相城的老板聊,他把旧的气氛炉拆了卖废铁,换了台我们配的带碳势自动控制的箱式气氛炉,现在做出来的304工件,氧化超差的比例从15%降到了0.3%,上周给我发消息说,这个月光返工的钱就省了快7万。