烧结现场成本降维指南:从堵漏风到挖余热的2024实操笔记
上周在唐山某260㎡烧结机现场蹲了3天,被飘出来的粉尘呛得连打三个喷嚏——那地方的除尘灰溜槽堵了快半个月,班组嫌拆筛子麻烦,一直拿铁棍捅,捅得溜槽壁磨薄了快2mm。
很多人觉得烧结工序粗,都是黑大黑粗的设备,没什么技术含量。错了。
 260㎡烧结机台车篦条磨损现场实拍
问:我们厂篦条用了才3个月,间隙就到8mm了,是不是买的质量太差?
答:别先怪供应商。我见过太多厂,篦条安装的时候根本不卡紧,台车运行的时候来回晃,跟主梁磨得哗哗响,再好的材质也扛不住。上次在迁安某厂,把篦条固定螺栓的扭矩从原来的120N·m提到180N·m,加了防松弹垫,篦条的使用寿命直接从3个月拉到11个月,漏返矿量直接降到3.7%——这笔账怎么算都值。
💡 掏心窝的建议:上大项目之前,先拿个测风仪在现场挨个点测,把所有漏风率超1%的点记下来。点火炉的密封胶皮破了、环冷机的密封板磨穿了、风箱的卸灰阀漏风了,这些没人当回事的小地方,攒起来的漏风率能到25%以上。光堵这些点,至少能把吨矿能耗降5kg标煤,花的钱连大项目的零头都不到。
真的。很多厂砸几百万换大点火炉、上全封闭除尘,最后吨矿能耗只降了2kg标煤,说白了就是连最基础的漏风点都没堵干净,钱全花在面子工程上了。
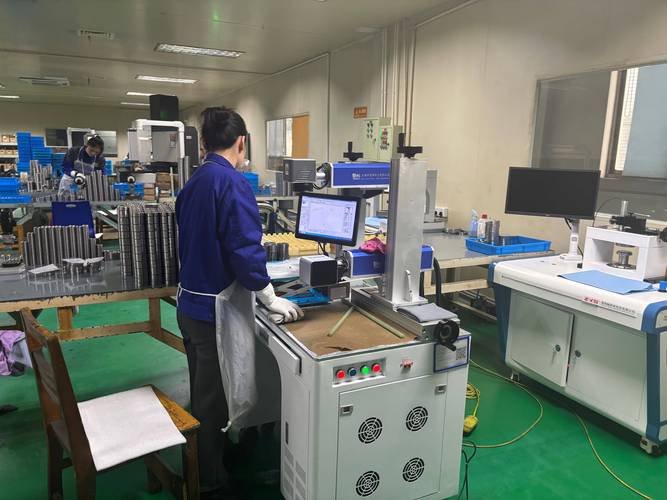
烧结杯实验转鼓强度测试操作现场
问:我们现在碱度1.8,转鼓74%,高炉一直要求提碱度,怎么平衡成本和强度?
答:别硬提生石灰配比。你先查下你家的烧结混合料水分——我见过至少一半的厂,水分控制全靠岗位工拿手攥,误差能到0.6%,制粒效果根本不稳定。上次在承德某厂,把在线水分仪的标定周期从3个月缩到1个月,把水分波动控制在±0.2%以内,哪怕碱度只从1.8提到1.9,转鼓强度直接涨到79%,生石灰还少加了0.5%,两边都满意。
说真的,烧结这行哪有什么玄学啊。所有指标的波动,追到底都是现场的细节没做到位。你说你用了最好的铁矿粉,最好的焦粉,结果岗位工看火的时候,火层偏了都不知道,烧出来的烧结矿内生大裂缝,强度能好才怪。
先算笔账:你家烧结机的隐性成本到底漏在哪
别上来就盯着铁矿粉、焦粉的采购价砍。我见过太多厂,采购部把矿粉价格压得比市场价低5块,结果现场漏风、堵料、返矿超标的损耗,算下来多花的钱比省的还多。 拿台车篦条举例子。正常的篦条间隙应该控制在3mm以内,漏的返矿量不超过4%。我上次去的那个厂,篦条间隙平均到了8mm,漏的返矿量占了总出料的15%——这些返矿要重新配、重新烧,光电耗、煤耗算下来,吨矿成本直接涨了8块钱。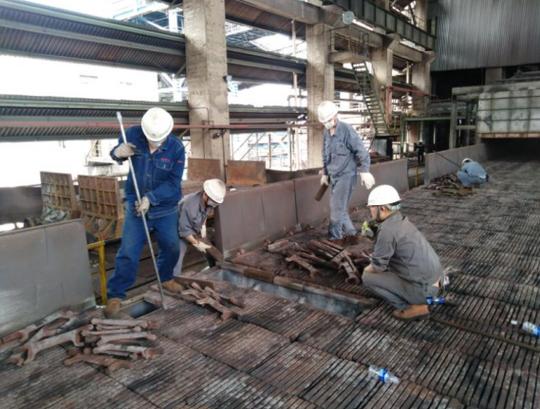 260㎡烧结机台车篦条磨损现场实拍
问:我们厂篦条用了才3个月,间隙就到8mm了,是不是买的质量太差?
答:别先怪供应商。我见过太多厂,篦条安装的时候根本不卡紧,台车运行的时候来回晃,跟主梁磨得哗哗响,再好的材质也扛不住。上次在迁安某厂,把篦条固定螺栓的扭矩从原来的120N·m提到180N·m,加了防松弹垫,篦条的使用寿命直接从3个月拉到11个月,漏返矿量直接降到3.7%——这笔账怎么算都值。
💡 掏心窝的建议:上大项目之前,先拿个测风仪在现场挨个点测,把所有漏风率超1%的点记下来。点火炉的密封胶皮破了、环冷机的密封板磨穿了、风箱的卸灰阀漏风了,这些没人当回事的小地方,攒起来的漏风率能到25%以上。光堵这些点,至少能把吨矿能耗降5kg标煤,花的钱连大项目的零头都不到。
真的。很多厂砸几百万换大点火炉、上全封闭除尘,最后吨矿能耗只降了2kg标煤,说白了就是连最基础的漏风点都没堵干净,钱全花在面子工程上了。
别迷信“高碱度就是好烧结矿”:转鼓强度的坑你踩过几个
我最烦现在一些卖熔剂的销售,上来就说把碱度提到2.2,烧结矿质量就能上天。纯扯淡。 去年在邯郸某厂,为了追所谓的“最优碱度”,生石灰配比从4.2%提到6.8%,结果呢?烧结混合料的制粒效果直接垮了,料层透气性差到烧不透,烧结矿的FeO含量从8.2%涨到12.5%,转鼓强度反而从78%掉到71%。高炉那边天天打电话骂,说入炉粉末太多,料柱透气性差,焦比涨了15kg。 烧结杯实验转鼓强度测试操作现场
问:我们现在碱度1.8,转鼓74%,高炉一直要求提碱度,怎么平衡成本和强度?
答:别硬提生石灰配比。你先查下你家的烧结混合料水分——我见过至少一半的厂,水分控制全靠岗位工拿手攥,误差能到0.6%,制粒效果根本不稳定。上次在承德某厂,把在线水分仪的标定周期从3个月缩到1个月,把水分波动控制在±0.2%以内,哪怕碱度只从1.8提到1.9,转鼓强度直接涨到79%,生石灰还少加了0.5%,两边都满意。
说真的,烧结这行哪有什么玄学啊。所有指标的波动,追到底都是现场的细节没做到位。你说你用了最好的铁矿粉,最好的焦粉,结果岗位工看火的时候,火层偏了都不知道,烧出来的烧结矿内生大裂缝,强度能好才怪。