注塑:别只盯着精度,藏在毛边里的成本真相
很多做制造的老板,一提到注塑第一反应就是要精度,要克重准,要机器好。没人盯着那点不起眼的毛边。
我跑了二十多家珠三角的注塑加工厂,去年在东莞那家港资厂,光毛边修整的人工,一个月就扔出去十八万。
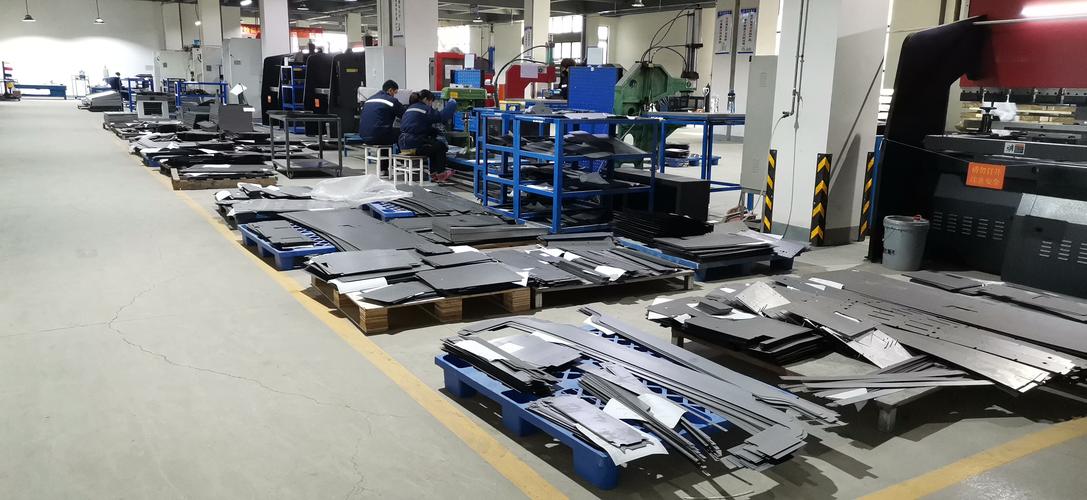
 注塑车间工人修毛边工位实拍
被忽略的注塑隐性成本:毛边不是小事
很多人觉得毛边是注塑的正常副产品,不就是多派几个人修嘛,说实话,你算过这笔账吗?
一个修边工人月薪六千,一条生产线配两个,十条线就是十二万,还不算学徒的损耗、品控复检的人工,还有漏检之后的返工罚款。
去年浙江那个做汽车内饰塑料件的客户,原来给主机厂供货,因为修边漏检,一批三千件货退回来,光返工加逾期罚款就赔了小两百万。半年利润直接没了。
问:注塑毛边能不能完全避免?
答:说实话,完全避免不可能,哪怕你用百万级的全电动注塑机,做ABS料的薄壁件,该出还是出,只是多少的问题。核心是控制毛边的位置和厚度,能让后处理成本降下来,甚至有些结构设计到位的产品,用注塑抽芯加精准控压,毛边薄到出模就掉,根本不用修。💡小提示:产品开模阶段就要给注塑留好溢料槽,别等量产了再改模,那才是真的烧钱。
注塑分段保压参数设置机床屏幕实拍
问:小厂没钱换模具换机器,有什么低成本办法先降降成本?
答:真有现成的办法。我见过佛山一家做日用品注塑的小厂,老板没换任何设备,就是把原来统一给所有模腔的保压参数,按每个模腔的进胶距离重新一个个调,再给模具分型面定好半个月清洁抛光一次的规矩,直接把修边工人从12个砍到3个,一个月省出五万多人工,对吧?还有个轻量级技巧,换黏度更低的原料,或者加千分之三的流动改性剂,降低注塑需要的压力,也能明显减少毛边,原料成本一吨加个千八百块,人工一个月省好几万,怎么算都赚。❗别小看这点改动,积少成多一年下来就是几十万的纯利。
自动化注塑时代,毛边才是真正的卡脖子问题
现在都讲做无人注塑车间,全自动化出模,直接转流水线打包出货,你要是毛边不稳定,上机器人修边成本比人工还高,识别不准还容易把产品外观刮坏,反而亏更多。
我上个月见深圳那家做消费电子塑料中框的厂,砸了两千万上全自动化线,结果跑了半年都不顺,产能上不去,合格率一直卡着八成上不来。后来找了个老注塑师傅来看,没换机器没换模,就是把模具原来的盲孔排气改成了连通的排气槽,排气顺了,注塑压力不用拉那么高,毛边直接下去了,现在合格率稳定在九成八,产能直接涨了三成。
✅给大家提个醒,现在很多新出的注塑机都带自适应压力调节功能,能跟着原料熔融温度自动调整注塑压力,这个功能别嫌麻烦就关了,开起来真的能帮你省好多调机的时间,还能稳定毛边。
做注塑这行,摸爬滚打二三十年,我最大的体会就是,赚大钱的从来不是那些设备最好、规模最大的厂,都是把不起眼的细节抠到骨头里的。
你精度再高,超出客户要求一个丝,客户也不会多给你一分钱。但是你把每件产品的修边成本降一块钱,一年十万件就是十万纯利润,这才是落袋为安的钱。
你品品。
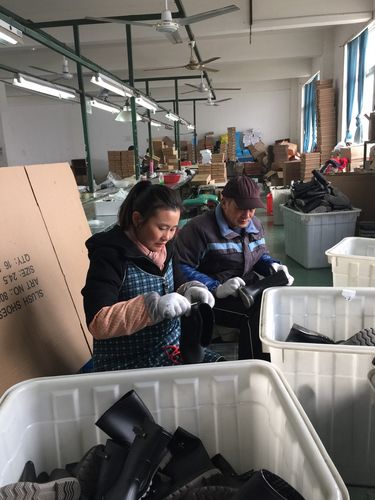 注塑车间工人修毛边工位实拍
被忽略的注塑隐性成本:毛边不是小事
 被忽略的注塑隐性成本:毛边不是小事
很多人觉得毛边是注塑的正常副产品,不就是多派几个人修嘛,说实话,你算过这笔账吗?
一个修边工人月薪六千,一条生产线配两个,十条线就是十二万,还不算学徒的损耗、品控复检的人工,还有漏检之后的返工罚款。
去年浙江那个做汽车内饰塑料件的客户,原来给主机厂供货,因为修边漏检,一批三千件货退回来,光返工加逾期罚款就赔了小两百万。半年利润直接没了。
问:注塑毛边能不能完全避免?
答:说实话,完全避免不可能,哪怕你用百万级的全电动注塑机,做ABS料的薄壁件,该出还是出,只是多少的问题。核心是控制毛边的位置和厚度,能让后处理成本降下来,甚至有些结构设计到位的产品,用注塑抽芯加精准控压,毛边薄到出模就掉,根本不用修。💡小提示:产品开模阶段就要给注塑留好溢料槽,别等量产了再改模,那才是真的烧钱。
2024年最新注塑控毛边实践:不是只有换机器
很多人一听到降毛边,第一反应就是砸钱换全电动注塑机,一台几十万起步,小厂哪扛得住?其实现在很多成熟工厂都是用工艺调优加模具小改造,成本不到换机器的十分之一,效果不比换机器差。 比如分段保压,原来很多老师傅都是一保到底,生怕缺胶报废,其实进胶口附近压力提前降下来,型腔完全充满后保压只维持0.5秒就够,毛边直接少七成。 还有模具分型面的加工精度,原来很多小厂开模用普通铣,公差拉到0.02mm,现在换成线切割加工分型面,公差控制在0.005mm以内,毛边厚度直接从0.1mm降到0.02mm,修边的时候拿布一擦就掉,连剪刀都不用动。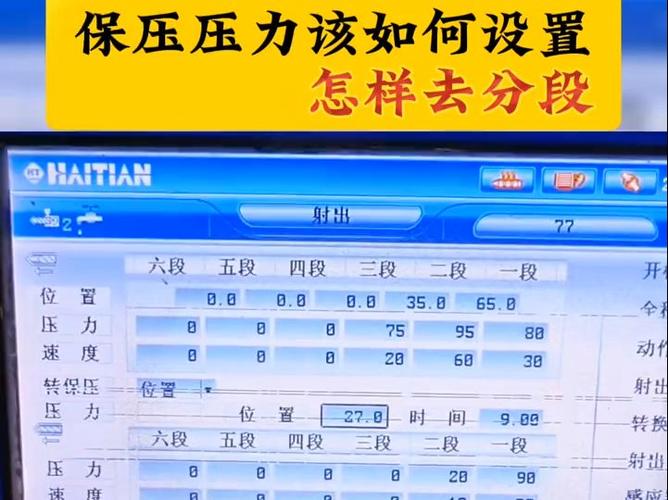 注塑分段保压参数设置机床屏幕实拍
问:小厂没钱换模具换机器,有什么低成本办法先降降成本?
答:真有现成的办法。我见过佛山一家做日用品注塑的小厂,老板没换任何设备,就是把原来统一给所有模腔的保压参数,按每个模腔的进胶距离重新一个个调,再给模具分型面定好半个月清洁抛光一次的规矩,直接把修边工人从12个砍到3个,一个月省出五万多人工,对吧?还有个轻量级技巧,换黏度更低的原料,或者加千分之三的流动改性剂,降低注塑需要的压力,也能明显减少毛边,原料成本一吨加个千八百块,人工一个月省好几万,怎么算都赚。❗别小看这点改动,积少成多一年下来就是几十万的纯利。
自动化注塑时代,毛边才是真正的卡脖子问题
 自动化注塑时代,毛边才是真正的卡脖子问题
现在都讲做无人注塑车间,全自动化出模,直接转流水线打包出货,你要是毛边不稳定,上机器人修边成本比人工还高,识别不准还容易把产品外观刮坏,反而亏更多。
我上个月见深圳那家做消费电子塑料中框的厂,砸了两千万上全自动化线,结果跑了半年都不顺,产能上不去,合格率一直卡着八成上不来。后来找了个老注塑师傅来看,没换机器没换模,就是把模具原来的盲孔排气改成了连通的排气槽,排气顺了,注塑压力不用拉那么高,毛边直接下去了,现在合格率稳定在九成八,产能直接涨了三成。
✅给大家提个醒,现在很多新出的注塑机都带自适应压力调节功能,能跟着原料熔融温度自动调整注塑压力,这个功能别嫌麻烦就关了,开起来真的能帮你省好多调机的时间,还能稳定毛边。
做注塑这行,摸爬滚打二三十年,我最大的体会就是,赚大钱的从来不是那些设备最好、规模最大的厂,都是把不起眼的细节抠到骨头里的。
你精度再高,超出客户要求一个丝,客户也不会多给你一分钱。但是你把每件产品的修边成本降一块钱,一年十万件就是十万纯利润,这才是落袋为安的钱。
你品品。